
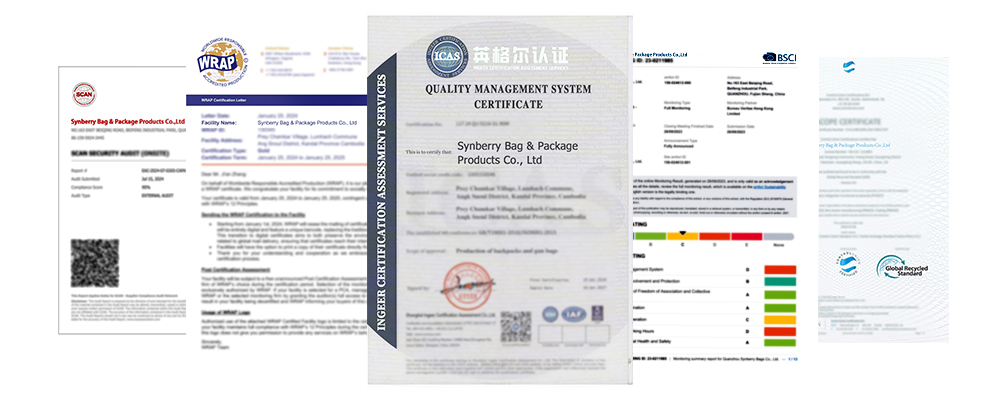
Synberry é certificada com BSCI, WRAP, SCAN, GRS e ISO, garantindo padrões de produção sustentáveis e de alta qualidade.
Nosso serviço profissional de personalização de produtos transforma sua ideia em realidade, proporcionando uma experiência perfeita desde o conceito até a exibição do produto na prateleira do varejo.

Com fábricas na China e no Camboja, você tem flexibilidade para selecionar o local de produção que oferece os benefícios tarifários mais vantajosos com base na sua situação específica.
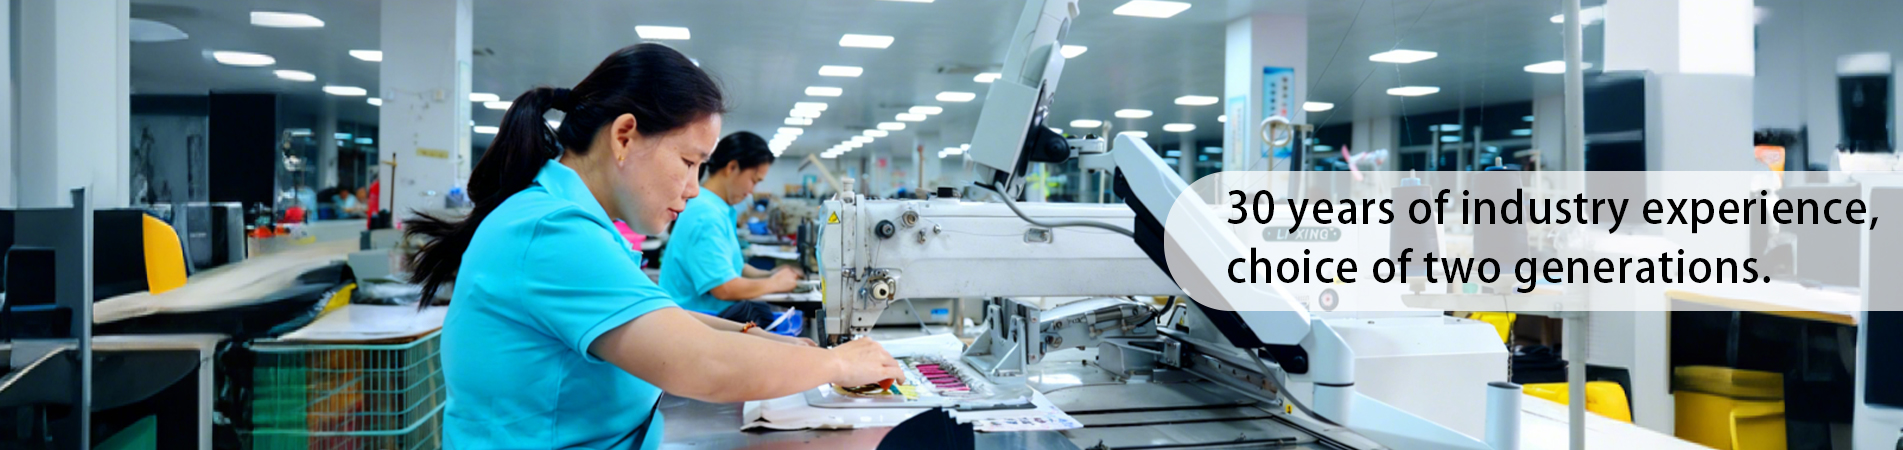
O que fez do Synberry a escolha de duas gerações? Com princípios de qualidade claramente definidos, documentação e registros bem gerenciados e, o mais importante, análise e inspeção aprofundadas do processo, somos capazes de garantir alta qualidade consistente.
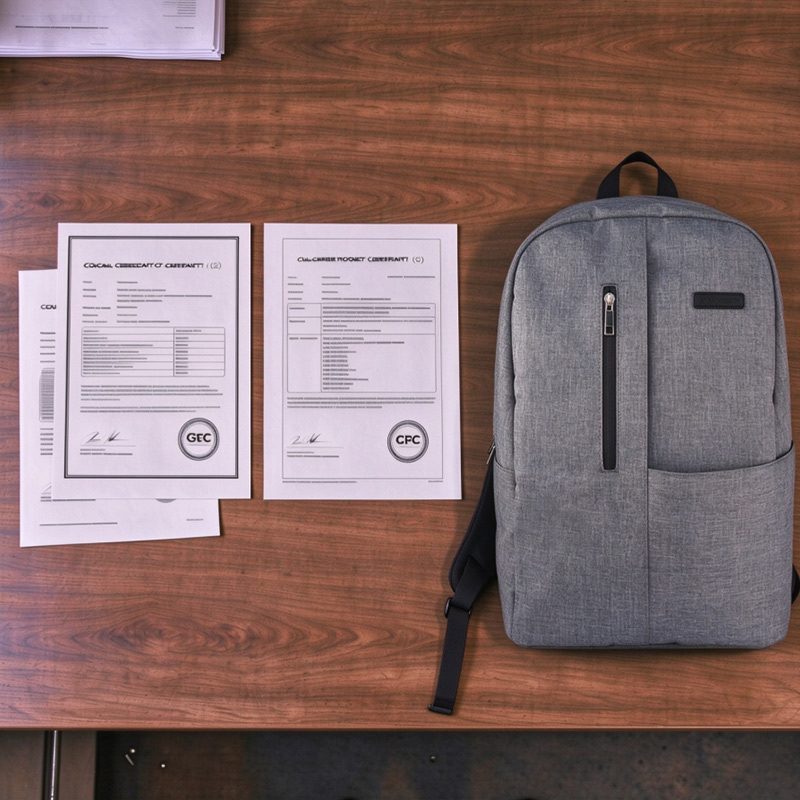
There is no single, unified Amazon US certification standard for ordinary adult backpacks. Compliance requirements generally need to be assessed across multiple dimensions, including the product's intended age group, raw material composition, additional features, compliance regulations applicable in the primary US states where the product will be sold, and Amazon's individualized review requirements for specific ASINs. The corresponding compliance documents and testing obligations should then be determined accordingly. For ordinary customized adult backpacks without electronic functions or special safety features, there is generally no specific mandatory "backpack certification." These basic products are typically subject to standard consumer product safety compliance requirements. If a product is primarily designed or marketed for children aged 12 or younger, it will generally need to comply with applicable children's product-specific regulatory requirements, including completing the required testing, issuing a Children's Product Certificate (CPC), and placing compliant permanent tracking labels on both the product and its packaging. Table of Contents First, Determine the Product Classification: Is Your Backpack a "Children's Product"? What Standards Must Children's Backpacks Meet? What Standards Must Ordinary Adult Backpacks Meet? New Requirements After July 2026: CPSC eFiling Electronic Filing Compliance Pathways by Product Type How We Help Brands Manage Compliance Risks FAQ Conclusion 1. First, Determine the Product Classification: Is Your Backpack a "Children's Product"? The US Consumer Product Safety Commission (CPSC) has a clear, legally binding definition of a "children's product": a consumer product specifically designed for children aged 12 or younger, or primarily intended for use by children aged 12 or younger. This classification is not determined by the seller's subjective marketing claims. Children's backpacks and school backpacks unquestionably fall within this regulatory scope. Amazon's review requirements for children's backpacks are very specific. Products must comply with CPSIA Section 101 (lead content), Washington State Children's Safe Products Act (CSPA), RCW 70.240.020 (phthalates and cadmium), 16 CFR 1500.50, and applicable small parts warning requirements. In practice, many brands specializing in customized backpacks actually launch adult-oriented or general-purpose products. However, due to the use of imprecise keywords in their Amazon listings, product photography with a childlike aesthetic, or even misclassification by Amazon's automated categorization algorithms, their products may be classified by the system as "children's backpacks" or "children's school supplies." This can subsequently trigger compliance corrective action notices from Amazon. When appealing such decisions, sellers need to provide sufficient evidence demonstrating that their products are not designed or intended for use by children. Therefore, the first practical recommendation is as follows: If your branded backpacks are genuinely not designed for children, ensure that the listing copy, main and secondary product images, and lifestyle scenarios displayed on the A+ Content page clearly communicate the product's adult-oriented positioning. Explicitly showcase adult use cases such as commuting, travel, and outdoor activities. Even so, Amazon may still request compliance documentation, particularly when the product features cartoon patterns, highly saturated and bright colors, or appears in search results associated with terms related to "school supplies." 2. What Standards Must Children's Backpacks Meet? Once a product is classified as a children's product, a CPC (Children's Product Certificate) becomes an unavoidable mandatory compliance requirement. It is important to clarify that a CPC is not a "qualification certificate" issued by a government agency. Rather, it is a compliance declaration independently prepared by the manufacturer or importer, who assumes full legal responsibility for its accuracy and validity. However, the issuance of a CPC must be supported by a passing test report issued by a third-party laboratory recognized by the CPSC. A CPC without a valid supporting test report does not have legal compliance validity. 2.1 Standard Testing for Children's Backpacks Typically Covers the Following Key Items: SIA Total Lead and Phthalates: The total lead content in all accessible components must not exceed 100 ppm, while lead content in paint and similar surface coatings must not exceed 90 ppm. Phthalate testing primarily covers the eight restricted phthalates, each subject to a limit of 0.1% (1,000 ppm). However, there is one important point that needs to be clarified first: The original regulatory language specifically applies to "children's toys" and "child care articles." In Amazon's CPC review practices, children's backpacks are generally assessed within this regulatory framework. Therefore, preparing for testing against all eight restricted phthalates is a relatively prudent approach when submitting products for testing, as it can help reduce the cost of repeated supplementary testing. Small Parts Warnings: If a backpack contains small detachable components, such as movable decorative charms, detachable shoulder strap buckles, or decorative rivets, it must comply with the relevant requirements of 16 CFR 1500.50. Clear small parts warning statements may also need to be displayed on the packaging or directly on the product. Flammability Performance: Textile materials used in backpacks, including outer fabrics and linings, generally need to comply with the flammability performance requirements under 16 CFR Part 1610 to avoid safety risks associated with easily ignitable fabrics. 2.2 The CPC Certificate Itself Must Include Seven Categories of Legally Required Information: Clear and traceable product identification; A complete list of the applicable regulations and standards; Information identifying the US-based importer or domestic manufacturer; The specific production date and manufacturing location of the product; The date and location where third-party testing was completed; Complete information about the CPSC-accepted third-party testing laboratory; Clear signature and certification details identifying the party responsible for issuing the certificate. 3. What Standards Must Ordinary Adult Backpacks Meet? A GCC (General Certificate of Conformity) is a written declaration of compliance required under the US Consumer Product Safety Act (CPSA). It primarily applies to non-children's products (i.e., "general use products") that are subject to specific CPSC safety rules, standards, or bans. For ordinary adult backpacks that do not fall under any applicable mandatory regulations, a GCC is generally not automatically required. The issuance process for a GCC is similar to that of a CPC. It is also a compliance declaration independently issued by the US importer or manufacturer based on a reasonable testing program. The difference is that a CPC specifically requires supporting test reports issued by a CPSC-accepted third-party laboratory, whereas a GCC only needs to be based on a "reasonable testing program." For customized backpack brands, testing can be conducted either by the company's internal laboratory or through an outsourced third-party laboratory. In actual Amazon compliance practices, requests for GCC documentation for adult backpacks are far less common and stringent than requests for CPC documentation for children's backpacks. The more common risk remains the misclassification of a product as a children's product, which subsequently triggers CPC requirements. Therefore, clearly communicating the product's positioning in the Amazon listing and avoiding factors that could trigger children's product classification should remain a higher priority than proactively obtaining a GCC. 3.1 Taking Ordinary Adult Textile Backpacks as an Example, the GCC Testing Items Include: The most commonly referenced requirement is the flammability standard for clothing textiles under 16 CFR Part 1610. Although the name of this standard specifically refers to clothing, the CPSC's practical compliance guidance also extends its scope to certain textile products intended to be worn. If the textile materials used in a backpack are included in the assessment, flammability testing is generally conducted in accordance with this standard. 3.2 The GCC Must Also Include Seven Required Items: Clear and traceable product identification; The applicable CPSC safety rules cited, such as the textile flammability requirements under 16 CFR Part 1610; Information identifying the US-based importer or domestic manufacturer; Information about the person responsible for maintaining testing records, including name, address, email address, and telephone number; The specific production date and manufacturing location of the product; The testing date and testing location; Third-party laboratory information: For a GCC, this field is generally completed as "N/A" because third-party testing is not mandatory. However, if third-party testing data are voluntarily used, the relevant laboratory information must be provided. 4. New Requirements After July 2026: CPSC eFiling Electronic Filing Starting July 8, 2026, consumer products regulated by the CPSC must have their compliance certificate information electronically filed with US Customs when imported into the United States through the eFiling system. In simple terms, previously, once a CPC or GCC certificate had been issued, the seller could retain it and present it if requested during a customs inspection. Under the new system, however, certificate information must be proactively submitted electronically through the US Customs and Border Protection's Automated Commercial Environment (ACE) system at the time of importation. The key point is that eFiling does not change testing requirements and does not require products to undergo retesting. Existing valid test reports remain valid; only the method of submission has changed. However, if you have not coordinated the electronic filing process with your customs broker in advance, your shipment may face inspection delays or even detention when it arrives at the port. The information required for filing includes seven data elements, such as the product ID, applicable regulatory codes, manufacturing date and location, testing date, and laboratory information. For customized backpack brands, this means that an additional coordination step is required within the supply chain and logistics process: Confirm that your US Importer of Record (IOR) or customs broker has the capability to submit declarations through the ACE system, and organize the data from the CPC certificate into the required filing format before shipment. Picture display of the entire process of CPSC eFiling declaration in the United States 5. Compliance Pathways by Product Type Product Classification Key Certifications / Documents Mandatory? Children's backpacks (made entirely of textiles / standard accessories, intended for children aged 12 or younger) CPC certificate and import eFiling Yes Children's backpacks with toy-like features Children's product requirements + ASTM F963 toy safety testing Yes Adult / general-purpose backpacks GCC (if applicable) or compliance documents required by the platform No Backpacks with Bluetooth functionality (e.g., built-in Bluetooth speakers / anti-loss tracking modules) CPC/GCC (depending on product positioning) + FCC ID certification FCC ID is mandatory Backpacks with batteries / charging functionality (e.g., built-in lithium batteries, USB charging ports) Platform compliance documents + UN38.3 transportation test report + MSDS Yes (mandatory for transportation) 6. How We Help Brands Manage Compliance Risks In our cross-border compliance consulting work for customized backpacks, one of the most common situations we encounter is that brands only come to us for urgent confirmation of which compliance documents they need after receiving an Amazon Account Health or performance notification. These notifications typically contain only general requests, such as "Please provide a CPC" or "Please provide a test report." However, they do not specify exactly which testing items are required, who should issue the documents, or how the reports should correspond to specific ASINs to pass Amazon's review. The time and cost involved in making these compliance decisions and repeatedly going through trial and error are often more significant than the testing fees themselves. As a professional backpack factory, I generally put the classification logic outlined above into practice before an order officially enters mass production. Therefore, we recommend that brands provide their target user demographics and a complete list of material compositions before entering the OEM backpack sampling and customization stage. Based on the product positioning, we can help brands identify the specific testing points and applicable standards that need to be communicated to the relevant laboratory. This helps avoid unnecessary costs caused by excessive testing while also preventing subsequent corrective actions resulting from overlooked mandatory testing items. In addition, many custom backpacks are not made from a single material. Instead, they consist of multiple components, including outer fabrics, linings, webbing, zippers, plastic buckles, printed coatings, and special decorative components. During the testing process, several details need to be confirmed with the laboratory in advance: Which components are classified as "accessible components"? Will printed coatings be treated as separate surface coatings requiring independent testing? Do metal buckles need to be evaluated separately for lead content? These are all important details that require advance confirmation. We help brands break down their product structures and identify all material components that need to be tested, avoiding compliance risks caused by testing only the main fabric while overlooking the lining, webbing, or other components. 7. FAQ Q1: Do ordinary adult backpacks require mandatory certification to be sold on Amazon US? Ordinary adult backpacks without electronic functions generally do not require any unified, mandatory "backpack certification." Sellers must still comply with country-of-origin labeling requirements, truthful advertising regulations, applicable state laws, and Amazon's platform review requirements. However, this does not mean that sellers must obtain CPC, CE, or so-called "FDA certification." Q2: Do ordinary backpacks require a GCC? Not necessarily. GCC stands for General Certificate of Conformity. It is a written declaration generally translated into Chinese as "General Certificate of Conformity." It applies to general-use products subject to relevant CPSC safety rules, bans, or standards, rather than being a mandatory document required for all consumer products. For ordinary backpacks without electronic functions or special protective purposes, primarily intended for everyday adult use, a separate GCC certificate is generally not required if the product does not trigger any mandatory CPSC standards applicable to specific products or risks. Q3: Do all children's backpacks need to undergo ASTM F963 and phthalate testing? No. ASTM F963 is a dedicated toy safety standard. A product should not automatically be classified as a toy simply because it is intended for use by children. Only when the backpack itself, its accompanying accessories, or the way the product is marketed and sold gives it clear toy-like characteristics is it necessary to further assess whether toy-related regulations apply. Q4: Do all children's backpacks need lead content testing? Generally, yes. Lead limits are a fundamental compliance requirement for children's products. For backpacks primarily intended for children aged 12 or younger, the total lead content of components accessible to children must be evaluated to determine whether it complies with the limits established under the CPSIA. It is important to distinguish between lead content testing and phthalate testing, as they are two separate requirements. Lead content testing focuses on lead as a specific heavy metal and has a broader scope of application. Phthalate testing, on the other hand, applies only to specific plasticized materials in children's toys and child care articles. Even if a children's backpack does not require phthalate testing, it will generally still need to undergo lead content evaluation. Q5: Do products sold on Amazon US need to be differentiated between California and other states? Amazon.com is a unified US marketplace. Ordinary products generally use the same listing and are sold to consumers throughout the United States. Sellers do not need to create separate "California versions" and "other states versions" of their listings. We recommend that brands evaluate their products based on nationwide US sales requirements before listing them on Amazon. Q6: Must backpacks sold on Amazon have sewn-in fiber content and care labels? When selling backpacks on Amazon US, fiber content labeling is a legal requirement. However, whether a separate care or washing label is mandatory depends on the backpack's material composition and whether it can be washed. Simply put, as long as a backpack contains textile fibers, such as canvas, nylon, or polyester fabrics, it must have a permanently attached fiber content label sewn into the product. Care instructions, including washing or cleaning methods, must also be provided. However, for backpacks that cannot be washed, such as leather or PU products, indicating "Wipe Clean" is generally sufficient. It is not necessary to specify washing instructions in every case. 8. Conclusion For customized backpacks entering the Amazon US marketplace, the key takeaway is that ordinary adult backpacks do not have a unified certification requirement, while children's backpacks generally require a CPC. The key to compliance is to clearly establish the product's positioning before listing it on Amazon and use that classification as the starting point for determining the appropriate certification pathway. Therefore, for customized backpack brands, following the full implementation of CPSC eFiling in 2026, the real task is not simply to obtain the required certificates. Instead, brands should work with a professional bag manufacturer and move compliance assessments forward to the product selection and Amazon listing development stages. First, confirm the intended target users and actual usage scenarios. Then, determine the applicable standards based on the product's material composition, additional features, and target sales regions. Only after these steps should brands prepare the corresponding test reports and compliance documentation. Author
VER MAIS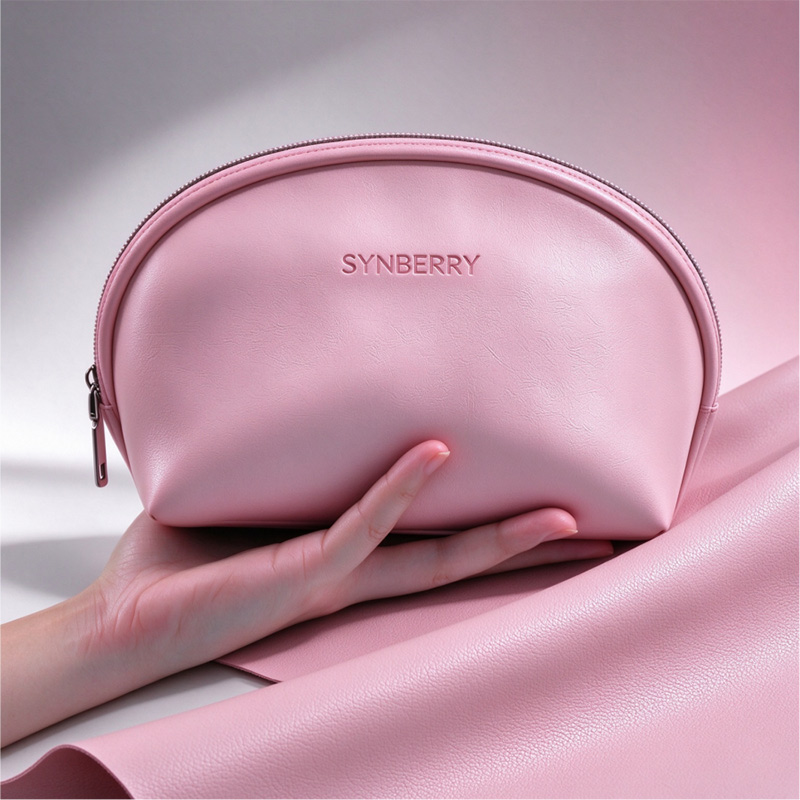
Why are more and more brands choosing PU leather for cosmetic bags? The answer is simple — PU leather offers a good balance of practicality, appearance, and cost: Water-Repellent and Easy to Clean: Its surface does not easily absorb water. When exposed to small amounts of toner, lotion, or foundation, stains can usually be wiped away with a damp cloth, reducing the risk of liquids penetrating the material. Good Abrasion Resistance: When placed in a handbag or suitcase for everyday use, PU leather can withstand a certain degree of friction and compression. It is less likely to develop pilling as quickly as ordinary fabric. Rich Textures and Colors: PU leather can be made in various finishes, including glossy, matte, and pebbled textures. It is also available in a wide range of colors, combining the look of leather with fashionable design possibilities. Soft and Easy to Process: It is convenient for sewing, embossing, hot stamping, and creating different bag shapes. It is also suitable for designs featuring zippers, compartments, and linings. Lightweight and Cost-Effective: Compared with genuine leather, PU leather is generally lighter and more cost-effective. It also does not require complicated leather care and maintenance. Higher Material Utilization: Its relatively consistent width and performance help reduce cutting waste, making it suitable for mass production. Table of Contents • What Is PU Leather? • What Are the Different Surface Finishes of PU Leather? • What Factors Affect the Quality of PU Leather? • How Do We Help Beauty Brands Find the Right PU Leather? • Frequently Asked Questions About Custom Leather Bags / PU Cosmetic Bags • Conclusion 1. What Is PU Leather? PU leather generally refers to artificial leather or synthetic leather products that use polyurethane (commonly abbreviated as PU) as the primary coating or film-forming material. It typically uses woven fabric, knitted fabric, non-woven fabric, or microfiber fabric as its base material. Through processes such as coating, impregnation, lamination, embossing, and surface finishing, it is transformed into a sheet material with the appearance and feel of genuine leather. By applying embossed patterns such as pebbled grain, crosshatch grain, or Nappa grain, PU leather can achieve different leather styles and appearances. Therefore, PU leather is not natural leather processed from animal hides, nor should it simply be regarded as equivalent to all types of "faux leather." For example, PVC artificial leather also has a leather-like appearance, but its primary coating material, hand feel, flexibility at low temperatures, and processing methods differ from those of PU leather. Key Advantages: For OEM cosmetic bag manufacturing, the value of PU leather lies in its material structure: the base fabric provides basic dimensional stability and tensile strength, while the polyurethane surface layer is responsible for the hand feel, abrasion resistance, water repellency, and overall appearance. This material structure is highly compatible with the usage environment of cosmetic pouches. Cosmetic pouches frequently come into contact with foundation, lipstick, toner, and other skincare products. In addition, they must withstand frequent opening and closing, everyday carrying, and compression inside luggage. Therefore, they need to be easy to clean while maintaining a certain degree of flexibility and abrasion resistance. Compared with ordinary uncoated fabrics, PU leather surfaces are generally less likely to absorb moisture and stains. Minor water stains or cosmetic residue can usually be wiped away with a slightly damp, soft cloth. Compared with genuine leather, PU leather is generally lighter, and its colors, textures, and batch-to-batch consistency are easier to control. It also does not require complicated leather care and maintenance. 2. What Are the Different Surface Finishes of PU Leather? Surface finishing of PU leather can be understood as a series of processes applied after the polyurethane coating has been formed. Through techniques such as embossing, printing, coating, film lamination, and functional finishing, these processes modify the texture, color, gloss, hand feel, and durability of the material. In actual production, multiple finishing techniques are often combined. 2.1 Texture Finishes 2.1.1 Embossing Embossing creates surface textures using embossing rollers or release paper. It is one of the most common surface treatment methods. This process enhances the leather-like appearance and can, to some extent, minimize the visual impact of minor scratches and creases. Common textures: Pebbled grain, crosshatch grain, and crocodile grain. Special Embossed Patterns: Such as woven patterns, fabric-like textures, wheat-ear patterns, V-shaped patterns, geometric patterns, and wave patterns. 2.1.2 Plain Grain Finish This finish retains a delicate, smooth, and even surface, although it may also feature very subtle natural textures (such as Nappa grain). It is suitable for minimalist cosmetic bags and provides an ideal surface for screen printing, hot stamping, and logo embossing. However, scratches may be more noticeable on this type of surface. 2.1.3 Suede and Matte Velvet Finish This finish creates a soft, matte appearance with a delicate hand feel, producing an effect similar to suede leather. It is suitable for products with a natural, understated style. 2.2 Coating and Surface Finishes 2.2.1 High-Gloss and Mirror Finishes Through surface coating or film lamination, this treatment creates a high-gloss, patent-leather-like appearance. It delivers a strong visual impact and is suitable for gift cosmetic bags, limited-edition fashion collections, and small beauty pouches. 2.2.2 Matte Finish This finish reduces surface reflection, giving the leather a softer and more understated appearance. It is suitable for products positioned around minimalist, natural, or understated luxury styles. 2.2.3 Skin-Like and Soft-Touch Finish By adjusting the surface-layer formulation and coating process, this treatment gives the material a finer, smoother, and more pleasant hand feel. It is suitable for small makeup pouches that emphasize tactile quality. 2.2.4 Oil-Waxed and Vintage Finish This treatment gives the leather a natural sheen, variations in color depth, or a vintage leather appearance. It is suitable for travel toiletry bags and vintage-inspired collections. 2.3 Color and Decorative Finishes 2.3.1 Pearl and Metallic Finishes Pearlescent or metallic effects are incorporated into the surface finish to create appearances such as pearl white, champagne gold, and rose gold. These finishes are commonly used for makeup gift cosmetic bags, holiday gift sets, and loyalty program gift products. 2.3.2 Two-Tone and Multi-Tone Finishes By using differences between the base color and surface color, this treatment creates varying shades in the recessed and raised areas of the texture, enhancing the three-dimensional and vintage effects. The resulting color layers are richer and more dimensional, making this finish suitable for highlighting brand color schemes or coordinating with seasonal theme colors. 2.3.3 Printed Finishes Through screen printing, roller printing, or other suitable printing techniques, brand graphics, animal patterns, or geometric designs can be applied to the surface. This finish is suitable for themed collections and collaboration products. 2.3.4 Laser and Iridescent Finishes Special coatings or films are used to create reflective effects that change depending on the viewing angle. These finishes are suitable for products targeting younger consumers and trend-conscious markets. 2.4 Film Lamination Finishes Transparent, colored, or specially designed optical films are laminated onto the surface of PU leather. This process can create mirror, laser, and iridescent effects while also providing additional protection for printed designs or the leather surface 2.5 Functional Finishes In addition to decorative effects, the following post-processing treatments can also be applied according to the product positioning: Stain-Resistant and Easy-to-Clean Treatment: Reduces the adhesion of water stains and certain types of dirt to the surface, making everyday cleaning easier. Scratch-Resistant and Abrasion-Resistant Treatment: Improves the surface's resistance to minor friction and scratches. However, this does not mean the material is completely immune to scratches from sharp objects. Anti-Yellowing and UV-Resistant Treatment: Slows down color changes caused by light exposure. This is particularly important for light-colored, white, and transparent-looking materials. Hydrolysis-Resistant and Anti-Aging Treatment: Improves the material's stability in hot and humid environments, reducing the risk of coating powdering, cracking, or becoming sticky after long-term use. Low-Temperature Flexibility Treatment: Reduces the possibility of the leather surface becoming stiff or cracking when bent in low-temperature environments. It is suitable for products intended for sale or transportation in cold regions. Some of these performance characteristics come from surface finishing, while others are jointly determined by the base fabric, polyurethane formulation, and overall manufacturing process. Before customizing a PU leather cosmetic bag, beauty brands can communicate their product usage scenarios and specific requirements to the factory in advance to determine which additional post-processing treatments are necessary. However, it is important to note that additional post-processing treatments generally require a relatively high minimum order quantity (MOQ). Standard in-stock materials already provide basic stain resistance, water resistance, and abrasion resistance. 3. What Factors Affect the Quality of PU Leather? The quality of PU leather is not determined simply by whether it is "thick enough" or "soft to the touch." The durability of a PU leather material depends on the combined effects of its polyurethane formulation, base fabric, coating structure, and manufacturing processes. 3.1 Polyurethane Resin Formulation Polyurethane resin is the core raw material used to form the PU leather film. Its type, molecular structure, and formulation directly affect the material's softness, resilience, abrasion resistance, hydrolysis resistance, and aging resistance. Polyurethane can be divided into two main systems. Different types of polyurethane have different levels of stability in hot and humid environments: Polyester-Based Polyurethane: This is one of the more commonly used types in the market. It generally offers good abrasion resistance, mechanical strength, and a substantial, full hand feel. However, the ester bonds in its molecular structure are relatively sensitive to hot and humid environments. Prolonged exposure to high temperatures and humidity, or repeated contact with water-based skincare products, may cause hydrolysis. This can lead to a sticky surface, coating powdering, or peeling. Polyether-Based Polyurethane: Due to the relatively greater stability of the ether bonds in its molecular structure under hot and humid conditions, this type generally offers better hydrolysis resistance and low-temperature flexibility. Under the same usage conditions, polyether-based PU leather is less likely to experience coating powdering, stickiness, or significant reductions in strength caused by prolonged moisture exposure. Therefore, for toiletry bags that frequently come into contact with water-based skincare products such as toners and lotions, or are used in high-humidity regions or near bathrooms for extended periods, polyether-based polyurethane is a more reliable resin choice. 3.2 Base Fabric Quality The base fabric serves as the "skeleton" of PU leather. Common types include woven fabric, knitted fabric, non-woven fabric, and microfiber fabric. The main effects of base fabric quality on PU leather can be seen in the following aspects: Influencing Factor Impact on PU Leather Quality Potential Problems if Not Properly Controlled Fiber and Weaving Structure Affects the material's tensile strength, tear strength, and bursting strength, as well as its softness, flexibility, and resistance to deformation. The material may easily deform or tear under stress, or become damaged prematurely in high-stress areas such as handles and bag corners. Weight and Density Affect the material's thickness and fullness, resilience, structural support, and dimensional stability. The material may be too soft or thin, causing the bag to lose its shape or collapse. Uneven density may also result in inconsistent performance across different areas. Base Fabric Uniformity Affects coating distribution, finished material thickness, and hand-feel consistency throughout the entire roll. Uneven surface thickness, horizontal lines or streaks, and inconsistent softness or stiffness may occur, affecting cutting and sewing stability. Bonding with the Coating Determines the adhesion strength between the base fabric and polyurethane coating, affecting folding resistance and peel resistance. Blistering, delamination, peeling, or coating detachment in folded areas may occur during use. Therefore, even if two types of PU leather use similar surface coatings, differences in their base fabrics can result in significantly different softness, deformation resistance, and durability in the finished materials. 3.3 Coating Structure and Uniformity PU leather is generally not made of just a single layer of coating. Instead, it typically consists of multiple layers, including the base fabric, impregnation layer, foam layer, surface layer, and decorative finish layer. The specific structure varies depending on the manufacturing process and product type. The following aspects require particular attention: Is the coating thickness uniform? Areas with coatings that are too thin are more susceptible to wear, while coatings that are too thick may negatively affect flexibility and hand feel. Are the different layers firmly bonded? Insufficient adhesion can easily lead to peeling, blistering, and delamination. Is the foaming process uniform? The foam cell structure affects softness, resilience, and folding performance. Are there any pinholes, bubbles, or impurities? These defects not only affect the appearance but may also become starting points for subsequent cracking or wear. 3.4 Manufacturing Processes Even when using the same raw materials, different manufacturing conditions can result in different product quality. Key parameters include coating application weight, oven temperature, drying time, production speed, tension control, impregnation level, and curing conditions. Insufficient drying or curing may result in residual odors, a sticky surface, or unstable coating performance. Improper temperature or production speed control may cause abnormal foam cell structures, surface defects, shrinkage, or color differences. Excessive production tension may also lead to inconsistencies in material width, thickness, and texture. Therefore, PU leather quality cannot be evaluated based on hand feel and thickness alone. It is also closely related to polyurethane composition, coating structure, and post-processing techniques. For a wash bag, what truly affects the user experience is whether the material can maintain its appearance and structural stability after repeated opening and closing, contact with cosmetics, and everyday carrying. 5. How Do We Help Beauty Brands Find the Right PU Leather? 5.1 Thickness Recommendations The common thickness range of PU leather used for bags is approximately 0.6–1.2 mm. Some travel bags and backpacks that require greater structural support use thicker specifications. For makeup bags, the following thickness ranges can serve as a reference: Finished PU Leather Thickness Material Characteristics Typical Applications Approx. 0.5–0.7 mm Lightweight and soft, easy to fold and sew. Lipstick pouches, flat zipper bags, lightweight promotional gift bags. Approx. 0.6–0.8 mm Offers a relatively balanced combination of softness and durability. Everyday handheld cosmetic bags, small Boston-style bags, standard travel storage bags. Approx. 0.8–1.0 mm Provides enhanced structural support and a fuller bag shape. Semi-structured box bags, wide-opening toiletry pouches, cosmetic bags with compartments. Approx. 1.0–1.2 mm and above Provides stronger structural support and a more rigid, structured appearance. Box-shaped cosmetic bags, cosmetic cases, display-oriented products, and premium gift collections. The thickness mentioned here generally refers to the finished material thickness, including both the base fabric and the coating. Even two materials with the same thickness may have completely different hand feels due to differences in base fabric density and coating softness or stiffness. When customizing leather cosmetic bags, thicker material is not necessarily better. The appropriate specifications should be selected according to the product positioning. For example, soft, small-sized pouches can prioritize lightweight materials and good folding performance. Larger, three-dimensional bags, on the other hand, may require a combination of thicker outer materials, padding, reinforcement materials, or internal support boards to achieve the desired shape. Using excessively thick materials for small bags may actually result in bulky corners, difficult zipper operation, and challenges when turning the bag inside out during manufacturing. 5.2 Appearance and Texture Recommendations After confirming the bag structure, we can further match the appropriate leather surface finish: Plain Grain and Fine Nappa Grain: Suitable for minimalist designs and ideal for screen printing, hot stamping, and logo embossing. Pebbled Grain and Fine-Grain Textures: Offer a stronger leather-like appearance and are suitable for everyday retail products and travel storage bags. Crosshatch Grain: Creates a clean and refined visual effect, making it suitable for structured and sophisticated cosmetic bags. Pearlescent, Metallic, Mirror, and Iridescent Finishes: Suitable for holiday limited editions, collaborative collections, and themed gift boxes. Decorative Textures Such as Crocodile Grain and Woven Patterns: Help strengthen collection recognition and visual identity. However, the proportion and scale of the texture on small cut panels should be carefully evaluated. Colors can be developed based on brand color cards, Pantone color codes, or physical samples. At the same time, gloss level, embossing depth, and logo application techniques should also be confirmed. For dark-colored embossed materials, mirror-finish materials, or specially laminated materials, the adhesion performance of hot stamping and printing should be evaluated in advance. This helps avoid situations where the material looks attractive but cannot consistently reproduce the brand logo. 5.3 Verifying Actual Performance Through Sample Testing Material swatches can only be used for preliminary selection. Actual product sampling is necessary to identify potential problems during manufacturing and use. We pay particular attention to the forming results around sewing lines, edge binding, bag turning, corners, and zipper areas, checking for wrinkles, whitening, corner bursting, or coating cracks. Considering the actual usage environment of leather cosmetic bags, we can also evaluate the following aspects according to the product positioning: Color transfer after dry and wet rubbing tests. Surface and printed-layer conditions after repeated folding and bending. Surface abrasion resistance, scratch resistance, and coating adhesion performance. Anti-yellowing and stain-resistance performance of light-colored materials. Risks of stickiness, powdering, or delamination after exposure to hot and humid aging conditions. Whether water stains and common cosmetic residues can be easily cleaned. 5.4 Supporting Compliance Testing Based on the Target Market We assist brands in identifying the testing items required according to their target markets and intended consumer groups. Compliance requirements for cosmetic bags and their materials are not entirely the same across different markets. For products entering the European Union market: Attention should generally be paid to the restricted substance requirements under the REACH Regulation, including restrictions on certain phthalates, heavy metals, and specific azo dyes. For products entering the United States market: Attention should generally be paid to the chemical substances listed under California Proposition 65, particularly phthalates and lead content. Although Proposition 65 does not directly prohibit the sale of products, it requires warning labels when exposure to listed chemicals exceeds applicable safe-harbor levels. Brands should therefore reserve sufficient space for relevant warnings on product packaging and product pages in advance. For Asia-Pacific and Southeast Asian markets: Compliance requirements are relatively diverse and vary by country. Some countries refer to the EU REACH Regulation or International Organization for Standardization (ISO) testing methods, but enforcement levels and the scope of random inspections may differ. For brands exporting products to multiple regions, we recommend prioritizing a relatively comprehensive testing plan, using EU standards as the foundation and supplementing them with specific testing items required by individual destination markets. This approach can help reduce duplicated testing costs while lowering the risk of products failing random inspections in specific markets. 5.5 Maintaining Consistent Mass Production Quality Through a Standardized Quality Control System SYNBERRY BAG has established in-depth partnerships with dozens of beauty brands worldwide and has consistently followed a strict quality control system, which includes the following procedures: Incoming Material Inspection: All PU leather raw materials entering our factory are inspected by batch before being stored in the warehouse. We check color, thickness, texture, and hand feel, and compare them with customer-approved samples and standard reference samples. Only after confirming that the materials meet the approved sample specifications can they proceed to the cutting stage. Cutting and Sewing In-Process Inspection: During the cutting stage, we inspect cut panels for color differences, texture misalignment, surface scratches, and coating peeling. We also verify the cutting layout and material orientation to avoid mixing cut panels from different batches within the same bag. During the sewing stage, we follow a three-step inspection process: First Article Approval – In-Process Inspection – Finished Product Sampling Inspection. The first article must be checked to ensure that the bag shape, stitching, zipper position, edge binding, and logo application meet the required specifications. During in-process inspections, we pay particular attention to sewing tension consistency and whether any stress-bearing areas show signs of pulling or deformation. Pre-Packaging Inspection: Before packaging, each cosmetic bag is inspected for surface defects, loose threads, dirt, glue overflow, zipper smoothness, lining condition, and hardware durability. We also verify product quantities and label information to prevent mixed colors, incorrect styles, or discrepancies between labels and actual products. Pre-Shipment Sampling Inspection: Before shipment, a final random inspection is conducted according to AQL standards or an inspection plan mutually agreed upon by both parties to ensure that the appearance and functionality of the entire batch meet the required specifications. Relevant inspection records, retained samples, and test reports are archived according to each order, making it easier to manage repeat orders, trace customer complaints, and compare different production batches in the future. Through this closed-loop management system, covering everything from raw materials to finished products, we can minimize the impact of batch variations on material performance to the greatest extent possible. For beauty brands, choosing a professional cosmetic pouch factory like this not only helps reduce the risk of rework and quality issues at later stages but also contributes to maintaining consistent brand presentation and delivering a stable consumer experience in the market. 6. Frequently Asked Questions About Custom Leather Bags / PU Cosmetic Bags Q1: Is PU leather genuine leather? No. PU leather is generally made using woven fabric, knitted fabric, non-woven fabric, or microfiber fabric as its base material, combined with polyurethane coating, impregnation, and surface finishing processes. It can replicate the textures and hand feel of natural leather, but it is not genuine leather made from processed animal hides. Q2: Are PU leather and microfiber leather the same material? No. Microfiber leather, also known as microfiber synthetic leather, uses ultra-fine fibers woven through specialized textile processes as its base material. It is then combined with polyurethane resin impregnation and surface coating treatments. Its overall structure and performance are closer to those of natural leather. PU leather, on the other hand, can use a much wider range of base fabrics, including not only microfiber fabrics but also ordinary woven fabrics, knitted fabrics, and non-woven fabrics. The most noticeable differences between the two are their prices and performance: Microfiber Leather: Its tear strength, abrasion resistance, folding resistance, and dimensional stability are generally better than those of ordinary PU leather. Its hand feel is also closer to genuine leather, but its cost is correspondingly higher. PU Leather: Its advantages lie in the wide variety of available textures, colors, and surface finishes, as well as a broader price range. It can accommodate various product positioning requirements, from lightweight promotional items to mid-to-high-end everyday products. Appearance and Hand Feel: It can be difficult for ordinary consumers to distinguish PU leather from microfiber leather just by looking at or touching them, because both materials can achieve similar surface finishes, such as pebbled grain, plain grain, and Nappa grain. Microfiber leather is also frequently used to develop highly realistic synthetic leather products. However, differences gradually become apparent after a period of actual use. Microfiber leather generally demonstrates better stability under repeated bending, long-term friction, and humid conditions, with a lower likelihood of delamination, peeling, or coating powdering. Q3: What Is the Difference Between PU Leather and PVC Artificial Leather? One of the main differences between the two materials lies in their surface composition. PU leather uses polyurethane as its primary film-forming material, while PVC artificial leather is primarily based on a polyvinyl chloride system. They have different characteristics in terms of hand feel, weight, low-temperature flexibility, processing methods, and application scenarios. Their actual performance still depends on the specific formulation and manufacturing processes, so it is not accurate to simply assume that one material is superior to the other in every aspect. Q4: What Are Water-Based PU and Solvent-Based PU? The key difference between water-based PU and solvent-based PU lies primarily in the medium used to disperse or dissolve polyurethane during production and processing. Water-based PU uses water as its dispersion medium, while solvent-based PU uses organic solvents as its medium. Both can be used to manufacture PU leather. However, being "water-based" or "solvent-based" does not directly determine whether the final product is of better or inferior quality. Their main characteristics are as follows: Main Characteristics of Water-Based PU: Uses water as its dispersion medium, which generally helps reduce the use of organic solvents and related odors. With an appropriate formulation and manufacturing process, it can achieve a soft and delicate hand feel. Has relatively high requirements for temperature and humidity conditions in the production environment, drying conditions, and equipment stability. Water evaporation generally requires a sufficiently thorough drying process, which may increase drying time and energy consumption. Main Characteristics of Solvent-Based PU: Has relatively mature film-forming and processing adaptability, making it suitable for a wide variety of textures and surface finishes. Requires strict control over coating, drying, solvent recovery, and production safety management. If production control or post-processing is insufficient, it may result in odors, volatile substances, or specific residual solvents. • Its compliance and environmental performance depend on the specific formulation, residual solvent control, exhaust gas treatment, and testing results. It cannot be judged solely by whether it is solvent-based. Q5: Are PU Leather Makeup Bags Waterproof? PU leather surfaces generally offer a certain degree of water repellency and resistance to liquid penetration. Small amounts of water can usually be wiped away promptly. However, this does not mean that PU leather is completely waterproof. Moisture may still enter the inside of the cosmetic bag through needle holes, edge binding, seams, or zippers. Therefore, prolonged immersion in water is not recommended. Q6: Why Does a PU Leather Bag Peel or Crack? Common causes include insufficient adhesion between the coating and base fabric, long-term wear, repeated bending, hydrolysis and aging caused by hot and humid environments, as well as high temperatures, light exposure, or improper storage. Surface wear does not necessarily mean that the base fabric has already been damaged. However, once the coating begins to powder or peel over a large area, it is generally difficult to restore through simple cleaning. Q7: How Long Does a PU Leather Makeup Bag Generally Last? There is no fixed lifespan that applies to all types of PU leather. The service life is affected by factors such as resin formulation, base fabric, coating structure, surface finishing, frequency of use, and storage conditions. Standard PU leather products on the market generally last around 2–3 years under normal use, while hydrolysis-resistant PU leather can extend this period to approximately 3–5 years without deterioration or peeling. Q8: What Is the Typical MOQ for Custom PU Cosmetic Bags? The minimum order quantity (MOQ) is generally affected by whether the material is available in stock, whether custom colors or additional surface treatments are required, as well as the bag structure and manufacturing complexity. Using In-Stock PU Leather and Standard Bag Designs: The MOQ is relatively low, generally starting at around 500 pieces. Custom Development Requirements: If the order involves new embossing plates, custom embossing patterns, special color dyeing, or specialized finishing treatments, the production line usually needs to be arranged separately. In such cases, the MOQ often increases to more than 1,000 pieces. Q9: How Long Does Sampling and Mass Production Usually Take for PU Leather Cosmetic Pouches? The sampling lead time for standard designs is generally around 7–15 working days. The exact timeframe depends on the complexity of the bag design, material availability, and logo application requirements. If new cutting dies, customized hardware, or multiple pattern adjustments are required, the lead time will increase accordingly. The mass production lead time is generally around 30–40 days. However, production schedules may be further extended during public holidays, peak seasons, or when special post-processing treatments are required. When planning a product launch, we recommend that brands reserve at least 4–6 weeks of additional buffer time for sample approval and potential revisions. This helps prevent minor design adjustments from affecting the overall product launch schedule. 7. Conclusion For beauty brands, customizing a PU leather cosmetic bag is not simply about choosing a reliable cosmetic bag supplier. It is also a form of proactive management of the overall brand experience. Every detail of a cosmetic bag, from its appearance and hand feel to zipper smoothness and lining neatness, contributes to the consumer's overall impression of the brand. Only when the right materials are selected and manufacturing processes are consistently controlled can a product deliver a consistent appearance on retail shelves and a consistent user experience in consumers' hands. This is also an important foundation for improving repeat purchases and strengthening consumer trust in the brand. Author
VER MAIS
Durante a produção OEM de sacolas transparentes, PVC, EVA e TPU são os três materiais mais frequentemente mencionados. Dentre eles, o PVC possui a mais ampla gama de aplicações, o TPU oferece o desempenho geral mais equilibrado, enquanto o EVA é insubstituível em aplicações específicas devido ao seu toque macio. Tomando como exemplos de aplicações comuns de sacolas transparentes:O PVC, com sua alta transparência e menor custo de matéria-prima, domina há muito tempo os mercados de embalagens para moda rápida, sacolas para brindes promocionais e bolsas transparentes produzidas em massa;Graças à sua excelente elasticidade e capacidade de recuperação, resistência a baixas temperaturas e à abrasão, o TPU tornou-se a escolha preferida para bolsas de cosméticos de alta qualidade, bolsas impermeáveis para uso externo, embalagens de dispositivos médicos e produtos de armazenamento transparentes que exigem uso repetido;O EVA é mais comumente usado em produtos para bebês, estojos para lápis e como material de revestimento em estruturas compostas multicamadas, onde maciez e amortecimento são requisitos importantes.ÍndiceDiferenças na composiçãoDiferenças de desempenhoRespeito ao meio ambiente, conformidade e segurançaComo as marcas devem fazer suas escolhas?Perguntas frequentes (FAQs) I. Diferenças na ComposiçãoPVC (Cloreto de Polivinila): O PVC é um polímero vinílico que contém cloro e é inerentemente rígido. Plastificantes (geralmente ftalatos como DOP/DEHP) precisam ser adicionados para transformá-lo em um filme macio e transparente. Entre os três materiais, o PVC oferece a maior transparência e a aparência mais cristalina. Ele também tem o menor custo de matéria-prima, razão pela qual o PVC domina há muito tempo o mercado de sacolas transparentes de baixo custo.EVA (copolímero de etileno-acetato de vinila): O EVA é um copolímero de etileno e acetato de vinila. Sua maciez é determinada pelo teor de acetato de vinila (VA) na molécula: quanto maior o teor de VA, mais macio e transparente é o material. O EVA possui flexibilidade natural sem a necessidade de plastificantes, o que representa a diferença fundamental entre o EVA e o PVC.TPU (Poliuretano Termoplástico): O TPU é um copolímero em bloco cujas cadeias moleculares contêm segmentos rígidos (que conferem resistência) e segmentos flexíveis (que conferem elasticidade). Como resultado, ele combina a elasticidade da borracha com a processabilidade do plástico, tornando-se o único “elastômero” entre os três materiais. II. Diferenças de desempenho2.1 Transparência e Aparência: PVC > TPU > EVAPVC: Oferece a maior transmissão de luz e a menor opacidade, criando uma aparência visual muito próxima à do “vidro”.TPU: Ocupa o segundo lugar em transparência. Filmes de TPU de alta transparência podem atingir uma transmissão de luz superior a 90%.EVA: Normalmente apresenta uma transmitância luminosa de cerca de 85% e pode parecer ligeiramente translúcido, especialmente quando o teor de VA é elevado. Oferece a textura suave de um "cristal fosco", em vez da transparência nítida e cristalina do PVC.2.2 Maciez e toque: EVA > TPU > PVCEVA: O mais macio dos três materiais. Com uma dureza Shore de 60 a 70, parece quase sem estrutura ao toque. No entanto, a maciez do EVA está associada à deformação permanente, o que significa que as marcas tendem a permanecer após a dobra.TPU: O TPU oferece um tipo de maciez completamente diferente — é caracterizado pela recuperação elástica. Quando pressionado ou comprimido, retorna rapidamente à sua forma original.PVC: A maciez do PVC depende da adição de plastificantes. Seu toque costuma ser uma textura "escorregadia" ou "emborrachada" bem definida, sem a qualidade tátil macia e aconchegante dos tecidos premium. Além disso, tende a endurecer em baixas temperaturas.2.3 Resistência à temperatura: TPU > EVA > PVCTPU: O material de melhor desempenho, geralmente com uma faixa de resistência à temperatura de -30°C a +80°C. Não se torna quebradiço em baixas temperaturas nem amolece e deforma em altas temperaturas.EVA: Ocupa o segundo lugar, com uma faixa de resistência à temperatura de aproximadamente -20°C a +60°C. Tende a amolecer e a grudar em altas temperaturas.PVC: O material com pior desempenho. Ele endurece e se torna quebradiço em baixas temperaturas, fazendo com que os cantos rachem no inverno. Em altas temperaturas, os plastificantes podem migrar do material, tornando a superfície do filme pegajosa. 2.4 Resistência à abrasão/Resistência a riscos superficiais: TPU > PVC > EVATPU: Apresenta uma vantagem absoluta em resistência à abrasão entre os três materiais. Isso o torna praticamente insubstituível em aplicações que envolvem fricção repetida, contato frequente com o conteúdo ou transporte e uso prolongados.PVC: Ocupa o segundo lugar. Sua superfície é inicialmente brilhante, mas sua resistência geral à abrasão é inferior à do TPU após fricção repetida. No entanto, a resistência a riscos de filmes de PVC de alta qualidade melhorou significativamente por meio de ajustes em suas formulações, incluindo a dureza da superfície.EVA: Embora o material seja relativamente macio, sua resistência superficial é limitada. É mais propenso a arranhões e marcas de abrasão durante o uso, especialmente nos cantos da bolsa e em áreas sujeitas a tensão e dobras repetidas. Após uso prolongado, sua transparência e aparência geral deterioram-se visivelmente. 2.5 Vida útil visual: resistência ao amarelamento e ao branqueamentoDurante o uso prolongado de sacolas transparentes, a resistência ao amarelamento e à formação de névoa determina diretamente a vida útil visual do produto. As diferenças entre os três materiais nessa dimensão refletem a experiência real do usuário com mais precisão do que os dados de desempenho a curto prazo. O amarelamento e o esbranquiçamento têm causas diferentes. O amarelamento ocorre principalmente quando a estrutura molecular de um material sofre degradação oxidativa após exposição à luz ultravioleta, oxidação térmica ou contato com certas substâncias, resultando na formação de grupos cromóforos. O esbranquiçamento, por outro lado, é frequentemente causado por aditivos ou oligômeros que migram para a superfície e se acumulam ali, formando precipitados finos, o que faz com que a superfície da película perca sua transparência. Esses dois fenômenos são frequentemente confundidos, mas seus mecanismos de dano à aparência de sacolas transparentes são completamente diferentes. PVC: A principal causa do amarelamento no PVC ainda reside em seus plastificantes. Plastificantes à base de ftalatos oxidam-se gradualmente sob a influência da luz e do calor, produzindo substâncias coloridas como quinonas, que fazem com que a superfície originalmente transparente do filme fique amarelada. Ao mesmo tempo, a migração contínua de plastificantes para a superfície pode formar uma película oleosa que atrai poeira, deixando a superfície com aparência turva. Ambas as alterações são irreversíveis. No entanto, a seleção de PVC de alta qualidade, fabricado com plastificantes ecológicos, pode retardar o aparecimento do amarelamento. Para aplicações de curto prazo, como embalagens de moda rápida, essa desvantagem pode ser aceitável. Contudo, para produtos de gama média a alta que exigem exposição prolongada ou uso repetido, o desempenho do PVC ainda precisa ser avaliado cuidadosamente.EVA: O EVA geralmente oferece melhor resistência ao amarelamento do que o PVC. Suas cadeias moleculares não contêm átomos de cloro facilmente decomponíveis, portanto, a taxa inicial de amarelamento é mais lenta. Sob condições normais de iluminação interna, ele pode manter sua transparência por um período relativamente longo. No entanto, os segmentos de VA no EVA são relativamente sensíveis à oxidação térmica. Sob exposição contínua ao calor ou à radiação ultravioleta, eles ainda podem sofrer oxidação gradual, fazendo com que a superfície se torne cada vez mais pegajosa e desenvolva um leve amarelamento com o tempo.A TPU precisa ser discutida em duas categorias.A primeira categoria é a de filme TPU padrão de uso geral: geralmente se refere ao TPU à base de poliéster aromático. Esse tipo de TPU apresenta a menor resistência ao amarelamento e ao esbranquiçamento entre os três materiais. Com o tempo e à medida que as condições de uso mudam, depósitos superficiais podem migrar para a superfície, causando depósitos semelhantes a eflorescências e uma aparência esbranquiçada. Esse esbranquiçamento irreversível é causado pela migração de aditivos e oligômeros. É particularmente provável que se torne perceptível em condições de alta temperatura, alta umidade ou compressão prolongada. Essa é uma característica do TPU convencional, e não um defeito de qualidade. Portanto, sacolas transparentes feitas de TPU aromático são mais adequadas para uso interno ou aplicações em que as alterações de cor não sejam uma grande preocupação.A segunda categoria é o TPU modificado de alta qualidade: refere-se ao TPU à base de poliéter alifático, que oferece maior estabilidade em termos de transparência e resistência ao eflorescência superficial, retardando efetivamente o aparecimento de depósitos na superfície. Ele pode manter um alto nível de transmissão de luz mesmo após uso prolongado ao ar livre, tornando-se uma escolha fundamental para produtos de bolsas transparentes de alta qualidade.Em termos de classificação, a resistência ao amarelamento é a seguinte: TPU alifático > TPU aromático > EVA > PVC. A resistência ao esbranquiçamento é aproximadamente: TPU alifático ≥ EVA > PVC > TPU aromático. Ao selecionar materiais, se uma marca tiver requisitos específicos para a transparência a longo prazo de suas embalagens transparentes, o TPU alifático deve ser a primeira escolha. Se o desempenho geral for a principal consideração e a durabilidade da aparência não for uma grande preocupação, o TPU aromático pode ser selecionado. 2.6 Soldagem e Processabilidade: PVC > TPU > EVAOs três materiais podem ser unidos por meio de selagem térmica de alta frequência ou soldagem ultrassônica, mas seu desempenho difere significativamente.PVC: Oferece o melhor desempenho em soldagem de alta frequência porque suas moléculas contêm átomos de cloro altamente polares. Sob um campo elétrico de alta frequência, o PVC apresenta alta perda dielétrica e alta eficiência de aquecimento, resultando em altas velocidades de selagem térmica e resistência estável da solda. Isso o torna adequado para produção rápida e em larga escala. No entanto, o PVC libera gases contendo cloro durante a soldagem, portanto, é necessário um equipamento de ventilação adequado; caso contrário, pode afetar negativamente o ambiente de trabalho.TPU: Seu desempenho em soldagem de alta frequência situa-se entre o PVC e o EVA. O TPU é um elastômero termoplástico com uma faixa de temperatura de fusão relativamente ampla, o que o torna altamente adaptável à soldagem ultrassônica. Suas soldas são flexíveis e resistentes a rachaduras, o que é particularmente importante para os cantos de embalagens transparentes que precisam suportar dobras repetidas. No entanto, a selagem térmica de alta frequência do TPU requer frequências mais altas e tempos de soldagem mais longos, resultando em menor eficiência de produção do que o PVC. Além disso, o filme de TPU tende a aderir à superfície do molde durante o processamento, sendo necessário um tratamento de desmoldagem.EVA: Apresenta o pior desempenho em soldagem de alta frequência. As moléculas de EVA são relativamente menos polares, portanto sua eficiência de aquecimento durante a selagem térmica de alta frequência é menor do que a do PVC e do TPU. No entanto, ainda é possível obter cordões de solda aceitáveis ajustando-se adequadamente os parâmetros de soldagem e a pressão do molde. Mesmo assim, o EVA possui um ponto de fusão e uma temperatura de distorção térmica relativamente baixos, exigindo um controle mais preciso da temperatura e do tempo de soldagem. Até mesmo um pequeno erro pode facilmente resultar em perfuração ou esbranquiçamento dos cordões de solda.III. Respeito ao Meio Ambiente, Conformidade e SegurançaDo ponto de vista da sustentabilidade ambiental, da conformidade com as normas e da segurança, as diferenças entre os três materiais merecem ainda mais atenção do que as diferenças de desempenho. Esses fatores determinam diretamente se um produto pode entrar no mercado-alvo e se pode ser usado por grupos específicos de pessoas e em aplicações específicas. São também os principais fatores que realmente distinguem os três materiais. 3.1 PVC: A maior preocupação são os plastificantesA principal preocupação com o PVC reside nos seus plastificantes. Plastificantes à base de ftalatos, como o DEHP e o DOP, comumente usados no PVC, podem migrar gradualmente do material durante o contato prolongado com a pele ou óleos, ou quando expostos a ambientes de alta temperatura. Mercado da União Europeia: O programa REACH da UE A regulamentação incluiu certos plastificantes à base de ftalatos na Lista de Substâncias Candidatas a Alta Preocupação (SVHC) e restringe seu uso em produtos infantis, materiais em contato com alimentos e dispositivos médicos. Se o mercado-alvo for a UE, recomenda-se que os materiais estejam em conformidade com os requisitos do REACH da UE.Mercado dos EUA: Se os produtos forem vendidos na Califórnia, os requisitos de advertência de exposição da Proposição 65 da Califórnia para plastificantes ftalatos, como o DEHP, também devem ser considerados. Normalmente, é necessário um teste de ftalato 8P. Como fabricante profissional de bolsas, a SYNBERRY seleciona materiais que atendem aos requisitos ambientais do mercado-alvo, com base na região de atuação do cliente e na aplicação do produto, garantindo que os produtos atendam aos requisitos regulamentares aplicáveis antes da exportação. 3.2 EVA: Livre de plastificantes e livre de cloroO EVA não contém plastificantes nem cloro em sua composição, o que o torna significativamente melhor que o PVC em termos de respeito ao meio ambiente e segurança. O EVA tem um longo histórico de uso em materiais para contato com alimentos e brinquedos infantis. Para sacolas transparentes de uso geral, a utilização de EVA pode reduzir substancialmente as exigências de conformidade regulatória. No entanto, quando em contato com conteúdos oleosos, o EVA oferece menor resistência à migração de óleo e graxa e menor estabilidade a longo prazo do que o TPU. Portanto, uma avaliação cuidadosa ainda é necessária para aplicações que envolvam cosméticos com alto teor de óleo ou produtos que exijam limpeza e desinfecção repetidas. 3.3 TPU: A opção mais vantajosa em termos de conformidade regulatóriaO TPU oferece as maiores vantagens em termos de conformidade regulamentar. Possui boa biocompatibilidade, permite alcançar maciez e elasticidade sem a necessidade de plastificantes e certos tipos de TPU podem ser reciclados. Para bolsas de cosméticos de alta qualidade, embalagens de dispositivos médicos e bolsas transparentes exportadas para regiões com normas ambientais rigorosas, o TPU é uma escolha confiável para aplicações com os mais altos requisitos de segurança.IV. Como as marcas devem escolher? Comece com o cenário de aplicação e, em seguida, determine a solução de material.Ao traduzir as diferenças de composição, desempenho e conformidade regulamentar discutidas acima em seleção prática de materiais, a escolha do material para sacos transparentes deve satisfazer três dimensões principais: se os requisitos de segurança e regulamentares são atendidos no mercado-alvo, se o desempenho suporta a intensidade real de uso e se o custo está de acordo com o posicionamento do produto. 4.1 Considerações de Conformidade no Processo OEM para Bolsas de CosméticosDo ponto de vista da segurança e da conformidade regulamentar, sempre que o mercado-alvo for uma região como a União Europeia ou a Califórnia, nos Estados Unidos, onde existem restrições explícitas aos plastificantes ftalatos, o PVC deve ser cuidadosamente avaliado como material ou substituído por uma alternativa. Isso ocorre porque o risco de migração de plastificantes é o mais significativo entre os três materiais. Tanto o EVA quanto o TPU atendem aos requisitos nesse aspecto. No entanto, se o conteúdo tiver alto teor de óleo ou se o produto exigir limpeza e desinfecção frequentes, o EVA apresenta resistência relativamente baixa à migração de óleo e graxa, tornando o TPU a opção mais confiável. 4.2 Requisitos de desempenho com base em cenários de aplicaçãoDo ponto de vista da intensidade de uso, as bolsas transparentes destinadas à moda rápida ou ao uso de curto prazo não têm grandes exigências quanto à recuperação elástica, resistência à abrasão ou resistência à temperatura. O PVC pode atender a essas necessidades a um custo relativamente baixo. No entanto, para produtos que precisam ser abertos e fechados repetidamente, dobrados com frequência, transportados por longos períodos ou potencialmente usados em ambientes de baixa temperatura, as fragilidades e a baixa resistência à abrasão do PVC tornam-se rapidamente evidentes. As vantagens do TPU em termos de recuperação elástica e resistência à fadiga por flexão se traduzem diretamente em uma diferença perceptível na experiência do usuário. A tabela a seguir compara as aplicações adequadas dos três materiais com base em aplicações reais de sacolas transparentes: Tipo de bolsa ou requisitoMaterial preferidoMotivo da seleçãonécessaires promocionaisPVCProcessos de impressão de baixo custo, alta transparência e consolidados.Sacos de cosméticos transparentes para venda em massaPVC ou EVAO PVC é mais econômico e oferece maior rigidez, enquanto o EVA é mais leve e tem um toque mais macio.Necessaires de cosméticos de marcas de gama média a altaTPUO TPU é mais durável e sua qualidade percebida pode ser aprimorada por meio da seleção da espessura, componentes e impressão.nécessaires de viagem e bolsas de armazenamentoTodos os três materiais são adequados.Leves e fáceis de limpar, o que as torna ideais para armazenamento em viagens.Bolsas organizadoras para viagens de negócios frequentes e uso a longo prazo.TPUResistente à abrasão e à dobra, adequado para uso frequente.Sacolas de praia e sacolas de compras transparentesPVCFácil de fabricar em grandes dimensões, mantém uma forma estruturada e permite o controle de custos.Sacos impermeáveis para atividades ao ar livre e bolsas para travessia de riachosTPUBoa resistência e durabilidade, adequada para ambientes mais exigentes.Bolsas protetoras para produtos eletrônicos, como celulares e câmeras.TPUOferece vantagens superiores em resistência a riscos, resistência a dobras e desempenho de proteção.Bolsas para material escolar infantil e bolsas de armazenamento leves e macias.EVALeve e macio, com um toque suave, mas a segurança química ainda precisa ser verificada de acordo com os requisitos para produtos infantis.Sacos utilizados em ambientes de baixa temperaturaTPUGeralmente mais adequado do que o PVC e o EVA padrão para condições de baixa temperatura e flexão repetida.Bolsas que enfatizam a alta transparência e uma aparência semelhante ao vidro.PVC ou TPU de alta transparênciaMais adequado para obter uma aparência altamente transparente, dependendo da qualidade e espessura da película. 4.3 Considerações sobre custosDo ponto de vista de custos, em termos de preços unitários de matéria-prima, o PVC é o mais barato, seguido pelo EVA, e o TPU é o mais caro. Essa é a diferença mais imediatamente perceptível entre os três materiais na fase de cotação.PVC: O PVC apresenta a vantagem mais significativa em termos de preço da matéria-prima e a maior eficiência na soldagem de alta frequência, tornando-o adequado para produção rápida e em larga escala. Portanto, quando a capacidade de produção é suficiente e os volumes de pedidos são grandes, o PVC pode atingir o menor custo unitário entre os três materiais. No entanto, essa conclusão se aplica apenas a mercados com requisitos de conformidade relativamente flexíveis, ciclos de uso curtos e sem contato com conteúdos sensíveis. Quando se trata de exportações para a UE ou Califórnia, nos Estados Unidos, os custos adicionais de plastificantes ecológicos necessários para atender aos requisitos do REACH e da Proposição 65, taxas de testes de terceiros e gerenciamento da rastreabilidade da cadeia de suprimentos podem aumentar significativamente o custo total do PVC.EVA: O EVA possui uma estrutura de custos relativamente transparente. O preço da matéria-prima é superior ao do PVC, mas significativamente inferior ao do TPU. Seus requisitos de processamento não são particularmente exigentes. Embora a selagem térmica de alta frequência seja ligeiramente menos eficiente, as taxas de desperdício do produto acabado e as flutuações de qualidade podem ser mantidas dentro de limites razoáveis em condições de produção comprovadas. Sua maior vantagem em termos de custo provém da estabilidade do seu perfil de conformidade: o EVA não requer plastificantes adicionais e não contém cloro, portanto, a maioria dos testes básicos de conformidade não precisa ser repetida. A classificação geral de custos do TPU também precisa ser discutida em duas categorias:TPU aromático: Seu preço está na faixa mais baixa da gama de TPUs. Embora seu custo total ainda seja maior do que o do EVA e do PVC, é relativamente mais econômico do que o TPU alifático.TPU alifático: Comparado com o TPU aromático, seu preço de aquisição é ainda maior e o estoque no mercado à vista é menos estável. A tabela a seguir compara os custos desses três materiais em várias dimensões, considerando as mesmas dimensões e espessura. Item de comparaçãoPelícula transparente de PVCPelícula transparente de EVAPelícula transparente de TPUCusto de aquisiçãoMenor preço; cadeia de suprimentos consolidada e preços relativamente estáveis.Médio; geralmente mais caro que o PVC.Mais caro; significativamente mais caro que PVC e EVA.Densidade do materialRelativamente alto; maior peso do material para a mesma área e espessura.Relativamente baixo; peso mais leve por unidade de áreaGeralmente entre EVA e PVCCusto para atingir a mesma maciezBaixa; a maciez pode ser ajustada com relativa facilidade através do sistema de plastificantes.Médio; a maciez depende do teor de VA.Alto; existem diferenças de preço significativas entre os níveis de dureza e as classificações.Custo para alcançar a transparênciaÉ fácil obter alta transparência padrão a baixo custo.Os custos aumentam quando é exigida alta transparência.Custos mais elevados para alta transparência e baixa opacidade.Custos de impressão e laminaçãoProcessos consolidados, com uma ampla gama de opções, como serigrafia e impressão UV.A adesão à superfície e a compatibilidade com tintas são inferiores às do PVC.Impressão, laminação e tratamento de superfície geralmente exigem padrões mais elevados.Resíduos de ProduçãoBaixa; as fábricas possuem vasta experiência em processamento.Médio; rugas causadas por calor, aderência e estabilidade dimensional precisam ser controladas.De médio a alto; requisitos mais rigorosos para temperatura, tensão e proteção da superfície.Custo total do produto acabadoBaixoMédioAltoPosicionamento de custos adequadoProdutos promocionais para o mercado de massa e pedidos sensíveis ao preçoProdutos de gama média com ênfase na construção leve, maciez e respeito pelo meio ambiente.Produtos de gama média a alta que priorizam durabilidade, resistência a baixas temperaturas e alta qualidade. V. Perguntas frequentes sobre a fabricação de bolsas de cosméticos transparentes para fabricantes de equipamentos originais (OEM).P1: O que fazer quando uma necessaire transparente amarela? Ela pode ser restaurada?Essa é uma das perguntas mais frequentes em consultorias para fabricantes de equipamentos originais (OEMs) de sacolas transparentes. A conclusão é simples: uma vez que o amarelamento ou o aspecto turvo se desenvolvem, geralmente não há como restaurar a aparência original por meio de lavagem, limpeza ou tratamentos simples. Como discutido anteriormente, o amarelamento resulta essencialmente da degradação oxidativa da estrutura molecular do material, que produz novos grupos cromóforos. A opacidade, por outro lado, ocorre quando plastificantes ou oligômeros migram para a superfície e formam uma camada de depósitos. Estes não são contaminantes superficiais; são alterações no próprio material. Limpar com álcool pode remover temporariamente a película de óleo superficial, mas os depósitos se acumularão novamente após alguns dias. Aplicar ar quente ou passar a ferro o material não restaurará sua transparência e pode, ao contrário, acelerar a migração de plastificantes e o envelhecimento do material. Q2: Sacos transparentes de PVC podem ser exportados para a UE?Sim, mas existem condições específicas. O PVC em si não é completamente proibido na UE. As principais preocupações envolvem plastificantes e estabilizadores de metais pesados. Desde que o filme de PVC selecionado passe nos testes REACH e em quaisquer testes adicionais especificados pelo cliente, as sacolas transparentes de PVC ainda podem entrar no mercado da UE. P3: Por que fábricas diferentes cotam preços tão diferentes para a mesma bolsa transparente de TPU?As diferenças decorrem principalmente de quatro áreas.Primeiro, a qualidade do material. Embora todos esses materiais sejam chamados de TPU, os preços podem variar mais do que o dobro entre TPU à base de poliéster aromático, TPU à base de poliéter alifático e filmes com diferentes níveis de dureza e processos de extrusão. Algumas cotações utilizam materiais reciclados ou misturados. Sua transparência pode ser aceitável, mas sua resistência ao amarelamento e ao eflorescência superficial pode ser significativamente pior.Em segundo lugar, a espessura da película. As espessuras comuns para embalagens transparentes de cosméticos variam de 0,2 mm a 0,5 mm. Um orçamento pode especificar uma espessura de 0,3 mm, enquanto o produto final pode ter apenas 0,25 mm ou até menos. As diferenças de espessura afetam diretamente os custos do material e também influenciam a rigidez e a durabilidade da embalagem.Em terceiro lugar, os detalhes do processamento. As películas transparentes são facilmente contaminadas ou riscadas durante as operações de costura. Isso exige atenção especial ao ambiente de produção, às técnicas de operação e aos padrões de controle de qualidade.Em quarto lugar, detalhes da embalagem. O filme de TPU tende a grudar em si mesmo. A necessidade de intercalar papel de seda, o uso de sacos à prova de umidade ou sacos de PE padrão e a inclusão de dessecantes influenciarão o custo unitário. Q4: Se um saco transparente tiver um odor desagradável, isso significa que há um problema com o material?Os odores desagradáveis provenientes de sacos transparentes geralmente têm duas origens.Em primeiro lugar, ocorre a volatilização do plastificante no PVC. O odor é particularmente perceptível imediatamente após a abertura da embalagem. Pode atenuar-se com o tempo, mas não desaparece completamente, tornando-se mais pronunciado em embalagens seladas ou em ambientes com altas temperaturas.Em segundo lugar, há solventes residuais e produtos de decomposição de baixo peso molecular provenientes do processo de fabricação. Esses odores geralmente diminuem significativamente após o produto ter sido deixado em uma área bem ventilada por vários dias. Se um cliente relatar um problema de odor após receber um pedido em grande quantidade, o primeiro passo é confirmar o tipo de material. EVA e TPU alifático geralmente têm odores inerentes muito mais baixos do que o PVC, tornando-os mais adequados para aplicações sensíveis a odores, como produtos materno-infantis ou cosméticos que permanecem em contato com o rosto por longos períodos. O segundo passo é inspecionar o método de embalagem. Sacos plásticos selados retêm odores. É aconselhável adicionar uma etapa de ventilação antes do envio ou optar por materiais de embalagem mais respiráveis. Q5: É possível imprimir em sacolas transparentes? A impressão desbota ou descasca?Sim, sacolas transparentes podem ser impressas, mas materiais diferentes têm requisitos de processamento significativamente diferentes.PVC: Geralmente o mais fácil de imprimir, com processos consolidados que o tornam adequado para produtos que exigem produção em massa consistente e cores vibrantes.TPU: Também pode proporcionar excelentes resultados de impressão, mas a tinta e o tratamento da superfície devem ser adequadamente combinados. A adesão deve ser cuidadosamente avaliada, especialmente quando o material é dobrado ou esticado repetidamente.EVA: Pode ser impresso, mas a adesão da tinta é afetada pela formulação, condição da superfície e dureza do material. Geralmente, é necessário realizar testes com amostras reais previamente. Portanto, se um produto exige alta precisão em cores de impressão e complexidade de padrões, o PVC ou o EVA com tratamento superficial geralmente são opções mais confiáveis. Para sacolas transparentes de TPU, é recomendável confirmar a solução de impressão com a fábrica durante a fase de projeto, em vez de descobrir problemas de adesão durante a fase de amostragem. Q6: Sacos transparentes endurecem no inverno?Isso depende do material. O PVC torna-se visivelmente mais rígido em baixas temperaturas, especialmente em seções finas e nos cantos. Alterações na textura tornam-se evidentes abaixo de 10°C, e rachaduras durante a flexão podem ocorrer mesmo abaixo de 0°C. O EVA tem um desempenho um pouco melhor do que o PVC em baixas temperaturas, mas ainda pode endurecer abaixo de -10°C. Para uso externo no inverno ou transporte em cadeia de frio, o TPU é uma opção mais confiável. O TPU padrão geralmente mantém sua flexibilidade em temperaturas em torno de -30°C. P7: As bolsas de cosméticos de TPU desenvolvem manchas ou esbranquiçamento após um período de uso. Isso pode ser evitado?O início do branqueamento pode ser retardado, mas é difícil evitá-lo completamente. Os principais fatores são o grau de TPU e o sistema de formulação. O esbranquiçamento e o afloramento ocorrem essencialmente quando substâncias de baixo peso molecular, como componentes dos segmentos flexíveis do TPU e aditivos, migram para a superfície e precipitam gradualmente após mudanças de temperatura, flexão repetida ou armazenamento prolongado. Ao contrário da migração de plastificantes no PVC, esse fenômeno não afeta a segurança química ou a resistência mecânica do material. No entanto, cria uma camada branca, opaca ou pulverulenta na superfície do filme, comprometendo diretamente a aparência da embalagem transparente. Existem três maneiras principais de reduzir a probabilidade desse problema.Em primeiro lugar, a seleção do material. Os diferentes tipos de TPU variam significativamente na sua tendência para formar depósitos superficiais. O TPU à base de poliéter alifático geralmente oferece uma resistência mais estável ao eflorescência e à hidrólise do que o TPU à base de poliéster aromático.Em segundo lugar, o controle da formulação. Durante a produção de filmes de TPU, podem ser incorporados agentes deslizantes, antioxidantes e aditivos desmoldantes. Os tipos e quantidades desses aditivos determinam diretamente a taxa e a extensão do subsequente esbranquiçamento. Fabricantes de filmes de boa reputação ajustam suas formulações de acordo com a aplicação pretendida para manter o risco de depósitos superficiais baixo. Alguns filmes de baixo custo, no entanto, utilizam quantidades excessivas de aditivos de baixo peso molecular para melhorar a processabilidade, o que pode piorar significativamente o esbranquiçamento após um período de uso.Terceiro, condições de uso e armazenamento. Altas temperaturas, alta umidade e frequentes flutuações de temperatura aceleram a migração de substâncias de baixo peso molecular. Durante o armazenamento prolongado, as bolsas transparentes de TPU devem ser mantidas longe de ambientes fechados e com altas temperaturas e não devem permanecer em contato próximo e prolongado com tecidos escuros ou outros materiais. Q8: Como escolher um fabricante de nécessaires adequado?Ao selecionar uma fábrica para produtos como nécessaires transparentes, o preço não deve ser o único fator decisivo. Deve-se priorizar a expertise no material, a rapidez na resposta às amostras e a consistência no controle de qualidade. Muitos problemas com materiais transparentes não são determinados apenas pela precisão da máquina, mas sim pela experiência e atenção aos detalhes.Primeiramente, determine se a fábrica realmente compreende as diferenças entre os materiais. Muitas fábricas trabalham exclusivamente com PVC e não têm experiência no processamento de TPU e EVA. Quando uma marca muda de PVC para TPU, a tensão da costura e os métodos de embalagem podem precisar ser reajustados. Uma fábrica com experiência comprovada pode explicar as diferenças de desempenho entre os materiais para diferentes aplicações durante a fase de amostragem, em vez de depender de tentativas e erros repetidos após a produção das amostras.Em segundo lugar, avalie a atenção aos detalhes da fábrica durante a amostragem. Os problemas mais visíveis com sacolas transparentes geralmente surgem durante a fase de protótipo, e não na produção em massa. Por exemplo, se a superfície do filme é arranhada durante a costura, se a costura é uniforme e sem falhas, e se os cantos desenvolvem rugas devido ao controle inadequado da tensão, tudo isso reflete a gestão da fábrica no local e o nível de habilidade dos trabalhadores. Se a limpeza básica não for mantida durante a amostragem, a probabilidade de arranhões e contaminação generalizados durante a produção em massa aumentará significativamente.Em terceiro lugar, verifique se os pontos de controle de qualidade estão claramente definidos. Os materiais de filme transparente exigem procedimentos profissionais e sistemáticos para inspeção de materiais recebidos, proteção da superfície após o corte, limpeza durante a costura e avaliação dos riscos de amarelamento e eflorescência durante as inspeções de amostragem do produto acabado.Em quarto lugar, avalie o suporte da fábrica em relação à exportação e à conformidade. As embalagens transparentes para cosméticos geralmente precisam atender a requisitos como o REACH da UE e a Proposição 65 da Califórnia, nos Estados Unidos. A disposição da fábrica em reter amostras de diferentes lotes de produção e cooperar com testes de terceiros afeta diretamente a facilidade com que os pedidos podem ser exportados. Em geral, um fabricante de nécessaires transparentes adequado para uma cooperação a longo prazo deve atender a pelo menos três condições:Possuir experiência prática em produção em massa com os três materiais: PVC, EVA e TPU.Ser capaz de controlar a limpeza do filme, arranhões e problemas relacionados à costura durante a amostragem.Esteja disposto a cooperar com os requisitos de teste para conformidade com as normas de exportação. O preço é certamente importante. No entanto, para sacolas transparentes, que são sensíveis tanto à aparência quanto à conformidade com as normas, um "preço baixo" só faz sentido quando a qualidade do produto e a documentação atendem aos padrões exigidos. Autor
VER MAIS
Existem dois métodos amplamente utilizados para medir a capacidade de mochilas: a estimativa geométrica do volume e o teste de enchimento ASTM F2153. Durante a fase de projeto, a fórmula geométrica (comprimento interno × largura × profundidade ÷ 1.000, multiplicada por um fator de correção de padrão quando necessário) pode ser usada para estimar a capacidade máxima. Para aprovação de amostras e rotulagem da capacidade de produção, a capacidade sem expansão, medida usando o teste de enchimento ASTM F2153, é geralmente usada como base.A estimativa geométrica é mais adequada para bolsas estruturadas com formatos regulares, para o planejamento preliminar do espaço. Aplicar esse método diretamente a mochilas costuradas geralmente superestima a capacidade. O teste de enchimento utiliza esferas rígidas de plástico com 20 mm de diâmetro para preencher todos os compartimentos internos; as esferas são então transferidas para um recipiente de medição calibrado para determinar o volume. O resultado pode ser usado em contratos de compra, fichas técnicas, critérios de inspeção e rotulagem da capacidade do produto. Para a fabricação de bolsas personalizadas, especificar o método de medição, os compartimentos incluídos e a tolerância, juntamente com o valor da capacidade, ajuda a alinhar os critérios de aceitação entre compradores e fornecedores.ÍndiceⅠ. Por que mochilas com a mesma capacidade indicada podem ter volumes reais diferentesII. Estimativa de Fórmula GeométricaIII. Teste de Enchimento ASTM F2153IV. Recomendações práticas para projetos OEM de mochilasV. Perguntas frequentes (FAQ)VI. Conclusão Ⅰ. Por que mochilas com a mesma capacidade indicada podem ter volumes reais diferentes 1. A capacidade das mochilas não possui um padrão de rotulagem obrigatório e uniforme em todo o mundo.Ao contrário do tamanho dos calçados ou do peso dos tecidos, a capacidade das mochilas não está sujeita a uma regra de rotulagem obrigatória e uniforme em todo o mundo. Produtos rotulados como 30 L podem ser medidos usando quatro métodos comuns na indústria, resultando em diferentes valores de volume útil.Método de mediçãoO que é medido?Resultado típicoNotasMultiplique as dimensões externasDimensões externas (comprimento × largura × altura) da bolsaProvavelmente exagerado.Considera o volume como tecido, espuma e estrutura do painel traseiro; inadequado para a capacidade indicada na etiqueta.Apenas o compartimento principalMaior espaço fechado do compartimento principalConservadorO espaço útil percebido pode exceder o valor indicado, mas o alcance é limitado e as comparações são menos significativas.Adicione todos os bolsos fechadosCompartimento principal, bolsos com zíper e bolsos fechados com tampa.Mais comparávelMais próximo da lógica da norma ASTM F2153; definir previamente se os bolsos abertos estão incluídos.Promover a expansão da capacidadeCapacidade com a parte superior enrolável ou com o zíper de expansão totalmente aberto.Representa apenas o estado expandido máximoO volume é menor quando a mala está normalmente fechada; algumas malas expandidas podem exceder os limites de bagagem de mão das companhias aéreas. 2. Principais razões para diferenças na mesma capacidade rotuladaPara uma mochila de 30 litros, o cálculo das dimensões externas inclui o espaço ocupado pelo painel traseiro e pela estrutura das alças. No teste de enchimento ASTM F2153, apenas os compartimentos fechados são contabilizados; bolsos de malha para garrafas de água e bolsos frontais abertos são excluídos. Consequentemente, a capacidade medida sem expansão pode ser de apenas 24 a 25 litros.Essas diferenças geralmente não são defeitos de fabricação. Elas resultam principalmente de diferentes métodos de medição e limites definidos para o que é incluído. 3. A capacidade deve ser compatível com o estado de uso pretendido.A capacidade pode ser informada como capacidade não expandida e capacidade expandida. A capacidade não expandida refere-se à bolsa em sua configuração normalmente fechada, para uso diário. A capacidade expandida é o volume máximo disponível quando o fecho de enrolar está totalmente aberto ou o zíper de expansão está completamente desabotoado.Uma ficha técnica que lista apenas um valor de capacidade não identifica claramente o uso pretendido e dificulta as decisões de inspeção. Para malas com fecho de enrolar e malas com zíperes de expansão, verifique também as dimensões externas totalmente carregadas para determinar se a mala atende aos limites de tamanho para bagagem de mão. II. Estimativa de Fórmula Geométrica 1. Fórmulas e unidades básicasUma fórmula geométrica geral usada no desenvolvimento de mochilas OEM é:Capacidade (L) = Comprimento interno (cm) × Largura interna (cm) × Profundidade interna (cm) ÷ 1.000Exemplo: Com dimensões internas de 50 × 30 × 20 cm, a capacidade teórica é de 50 × 30 × 20 ÷ 1.000 = 30 L.A fórmula usa centímetros e retorna litros, com base em 1 L = 1.000 cm³. Para o mercado norte-americano, a capacidade também pode ser listada em polegadas cúbicas; 1 L ≈ 61,024 pol³. 2. Usos apropriados da fórmula geométrica• Engenharia reversa das dimensões-alvo durante a fase de projeto conceitual: alocar dimensões internas utilizáveis com base na capacidade-alvo para dar suporte ao desenvolvimento do padrão e da construção.• Estimativa rápida da faixa de capacidade durante as consultas iniciais: quando não houver amostra física disponível, utilize as dimensões externas para fazer uma avaliação preliminar da categoria do produto e auxiliar na elaboração de orçamentos e na avaliação do processo.• Planejamento do espaço interno antes da amostragem: distribua o espaço entre o compartimento principal, o compartimento para laptop e os bolsos frontais, usando o resultado como referência teórica de limite superior. 3. Por que a fórmula geométrica pode ser imprecisa para mochilas costuradas• A bolsa não é um prisma retangular perfeito: mochilas de uso diário que se estreitam em direção ao topo, bolsas com fecho de enrolar, bolsas com aba e mochilas com perfis de suspensão curvos têm formatos irregulares que não podem ser representados com precisão por um prisma retangular.• Os componentes de tecido, espuma e suspensão reduzem o volume útil: os compartimentos para laptop, os painéis traseiros e as estruturas de fixação da alça de ombro ocupam espaço no perfil externo da bolsa.• As regras para contagem de bolsos variam: os cálculos de dimensões externas podem incluir bolsos laterais e frontais, enquanto os testes de enchimento padrão contabilizam apenas os compartimentos fechados e excluem os bolsos de malha abertos.• As margens de costura e a espessura do forro reduzem o espaço útil: as margens de costura, o forro e os materiais de reforço reduzem o volume interno efetivo.Conclusão: A fórmula geométrica é uma ferramenta de triagem de design para estimar o volume máximo teórico; ela não deve ser usada diretamente como a capacidade indicada na etiqueta de uma mochila costurada. Os resultados são mais precisos para sacolas retangulares e bolsas de viagem simples. Para mochilas, mochilas técnicas para atividades ao ar livre e modelos com vários compartimentos complexos, a aceitação da capacidade deve ser baseada em um teste de preenchimento. 4. Estimação em Estágio Inicial Antes da Amostragem: Fatores de Correção de PadrãoDurante as fases iniciais de desenvolvimento, antes que uma amostra física esteja disponível, um fator de correção de padrão pode ajudar a reduzir a diferença entre a capacidade teórica e a capacidade medida. A fórmula ajustada é:Capacidade estimada (L) ≈ [Comprimento interno × largura interna × profundidade interna (cm) ÷ 1.000] × KSelecione K de acordo com a regularidade do formato da bolsa. Os intervalos abaixo são baseados em bancos de dados de padrões e experiência da indústria e servem apenas para estimativas de projeto — não para rotulagem oficial de capacidade. A estimativa deve ser calibrada com base em um teste de enchimento ASTM.Construção da bolsaFator de correção de referênciaNotasMochila executiva quadrada0,80–0,85Formato regular com alta otimização de espaço.Mochila padrão para uso diário0,75–0,80Forma ligeiramente contornada e espaço ocupado por compartimentos.Mochila para caminhadas ao ar livre (painel traseiro com estrutura interna de alumínio)0,70–0,75O sistema de suspensão ocupa mais espaço interno.Bolsa de viagem cilíndrica0,72–0,78As paredes laterais curvas reduzem o volume útil.Mochila com fecho de enrolar0,65–0,75A seção de fechamento enrolado é excluída da capacidade efetiva.Mochila de uso diário com formato cônico, mais estreita na parte superior.0,70–0,78A seção transversal cônica torna o espaço superior menos eficiente.Exemplo: Uma mochila padrão com dimensões internas de 45 × 30 × 18 cm tem um volume teórico de 24,3 L. Usando um fator de correção de 0,78, obtém-se uma capacidade estimada de aproximadamente 19 L; testes de enchimento subsequentes geralmente resultam em cerca de 18 a 20 L.Limitação importante: os fatores de correção não são universalmente transferíveis entre fábricas ou modelos. Se o peso do tecido ou a construção do forro mudarem, teste a bolsa novamente e recalibre o fator K. Em comunicações técnicas externas, identifique este valor como uma “estimativa de projeto”, e não como a capacidade contratual especificada. III. Teste de Enchimento ASTM F2153 1. Visão geral e escopo do padrãoUm padrão industrial amplamente utilizado para testes de capacidade de mochilas é o ASTM F2153, “Método de Teste Padrão para Medição da Capacidade de Mochilas”. Trata-se de um método de teste voluntário que visa estabelecer regras de medição de capacidade consistentes e comparáveis entre marcas, fábricas e equipes de inspeção.Princípios básicos: reporte a capacidade total e a capacidade expandida; conte apenas os compartimentos fechados; exclua bolsos abertos de malha para garrafas de água, bolsos frontais abertos e bolsos de compressão abertos. A norma geralmente não se aplica a bolsas pequenas com menos de 4 litros. Bolsas transversais pequenas, pochetes e organizadores pequenos não precisam ser etiquetados em litros; se um valor de capacidade for fornecido, identifique o método de teste simplificado alternativo utilizado. 2. Procedimento padrão de enchimento e leitura de volumeEtapaProcedimentoPonto de controle1. Prepare os meios de teste.Utilize esferas de plástico rígido e uniforme com 20 mm de diâmetro, geralmente de PP ou PS.As esferas e grãos de espuma servem apenas para verificações internas aproximadas; eles se comprimem ou assentam e apresentam baixa repetibilidade. Não os utilize para rotulagem oficial de capacidade.2. Preencha todos os compartimentos fechados.Encha o compartimento principal e todos os bolsos com zíper. Para malas com fechamento tipo roll-top, encha até o número de voltas indicado, garantindo o fechamento normal. Feche os zíperes após o enchimento, sem puxá-los com força.Não omita nenhum compartimento fechado. Exclua todos os bolsos abertos.3. Utilize um procedimento de decantação consistente.Agite suavemente o saco para que as esferas se acomodem naturalmente. Um procedimento comum consiste em três agitações suaves, com duração aproximada de 10 segundos cada.Não pressione ou comprima a bolsa deliberadamente para inflar a leitura.4. Transfira as esferas para um recipiente de medição calibrado.Transfira todas as esferas para um recipiente graduado calibrado por medição de volume de água. Agite suavemente até que as esferas se depositem e, em seguida, registre o volume. Mochilas grandes podem ser medidas em vários lotes e as leituras somadas.Calibre periodicamente os equipamentos de medição com água e guarde os registros de calibração.5. Repita o teste e calcule a média dos resultados.Realize pelo menos dois testes independentes. Se os resultados diferirem em mais de 1 a 2 litros, os procedimentos de enchimento ou decantação podem não ter sido consistentes; repita o teste.Utilize as mesmas esferas e equipamentos de medição para inspeções da primeira peça, em linha e finais. 3. Limitações da Norma e sua Relação com as Fichas de EspecificaçãoA norma ASTM F2153 é voluntária e não obrigatória por lei. Muitas listas de produtos no varejo também omitem o método de teste. A importância do teste reside no fato de permitir que o meio de enchimento, o equipamento de medição, os compartimentos incluídos e as tolerâncias sejam definidos na ficha técnica. Se apenas o valor da capacidade for listado sem detalhes do teste, os resultados de diferentes etapas não poderão ser comparados de forma confiável. 4. Quando o equipamento laboratorial completo não está disponível: Métodos de medição simplificadosNem todos os locais de inspeção possuem esferas de plástico padrão e recipientes de medição calibrados em quantidade suficiente. Um método simplificado pode ser usado durante a amostragem, mas a ficha técnica deve indicar que ele difere da norma ASTM F2153.CenárioMétodo simplificadoNotasCompartimentos de 4 L ou maisEncha com esferas de plástico de 20 mm ou feijões secos uniformes, depois meça usando um copo medidor de 1 L e some as leituras.Os grãos de café são apenas para referência interna; esferas de plástico rígido são preferíveis para rotulagem oficial de capacidade.Compartimentos com menos de 4 LComo as esferas pequenas se empilham com maior margem de erro, pese primeiro o material de enchimento e converta para volume usando uma proporção definida, se necessário.Indique na documentação: “Não é o procedimento padrão ASTM F2153.”Sacos curvos ou afiladosPreencha as seções verticais e adicione as leituras de cada seção.Um cálculo com um único prisma retangular superestimará a capacidade de bolsas cônicas.Mochilas com vários compartimentosPreencha e meça cada compartimento fechado separadamente e, em seguida, some os resultados; liste os bolsos abertos separadamente como excluídos.Mantenha registros separados para evitar confusão sobre o que está incluído.Importante: Os valores de capacidade obtidos por meio de diferentes métodos de medição não devem ser comparados diretamente. IV. Recomendações práticas para projetos OEM de mochilas 1. Campos de capacidade recomendados para fichas técnicasPara reduzir o risco de a capacidade de um produto acabado ser diferente do esperado, inclua os seguintes seis itens na seção de capacidade da ficha técnica:CampoRedação recomendadaPropósitoMétodo de medição“Teste de enchimento ASTM F2153 usando esferas de PP de 20 mm” / “Calculado a partir das dimensões externas; apenas para referência de projeto.”Identifica o método utilizado para determinar a capacidade.Capacidade não expandidaCapacidade em litros no estado normalmente fechado.Corresponde ao uso típico e à rotulagem do produto.Capacidade ampliadaCapacidade em litros com o zíper de expansão totalmente aberto ou a parte superior enrolável totalmente desenrolada.Distingue o volume máximo expandido.Compartimentos incluídos“Inclui o compartimento principal e todos os bolsos com zíper; exclui os bolsos de tela para garrafa de água e os bolsos frontais abertos.”Elimina a ambiguidade sobre quais bolsos contam.UnidadesListe L e cu juntos e especifique a conversão.Atende às preferências de leitura em diferentes mercados ocidentais.TolerânciaDefina uma tolerância com base na faixa de capacidade; utilize o mesmo método de teste ao avaliar a conformidade.Define uma faixa de aceitação razoável para a inspeção. 2. Exemplo de texto para uma folha de especificaçõesCapacidade: 28 L sem expansão (aprox. 1.709 pol³) / 34 L expandida (aprox. 2.075 pol³), medida utilizando o teste de enchimento ASTM F2153 com esferas de plástico PP de 20 mm. Inclui o compartimento principal e todos os bolsos com zíper; exclui os bolsos de malha para garrafas de água e os bolsos frontais abertos. Tolerância: ±1,5 L. Arquive o registro do teste com os documentos de aprovação da amostra inicial. 3. Tolerâncias sugeridas e linguagem contratualFaixa de capacidadeTolerância sugeridaNotas de aplicaçãoMenos de 20 litros±1 LAs bolsas pequenas são sensíveis ao design dos compartimentos e das aberturas; as condições de teste devem ser controladas.20–40 L±1,5–2 LGama comum de mochilas para uso diário e mochilas para laptop para deslocamentos urbanos.Malas de viagem grandes com mais de 40 litros±2–3 LA variação no teste de enchimento pode ser maior para sacos grandes; recomenda-se repetições adicionais.Produtos de varejo com controles rigorosos±3%, ou concordar que “a capacidade indicada não deve exceder a capacidade não expandida medida”.Adequado para programas de varejo transfronteiriços rigorosamente controlados.Nota: Os critérios de tolerância devem corresponder ao método de ensaio de capacidade. Uma tolerância estabelecida com base em dimensões externas não pode ser usada para avaliar os resultados de um ensaio de enchimento. 4. Discrepâncias comuns relacionadas à capacidade no desenvolvimento de mochilas personalizadasTipo de discrepânciaExplicaçãoMedida de controleIncluindo bolsos abertos com capacidade indicada na etiqueta.O método de contagem difere do padrão ASTM e pode produzir resultados inconsistentes.Liste claramente os bolsos incluídos e excluídos na ficha técnica.A publicidade expandiu apenas a capacidade.Não reflete o volume do produto quando este está normalmente fechado.Disponibilizar capacidade tanto não expandida quanto expandida.Utilizando as dimensões externas diretamente para mochilas costuradas.A espuma, os painéis traseiros e o forro ocupam espaço, por isso o valor calculado é alto.Utilize o teste de enchimento como base para a capacidade indicada no rótulo; utilize as dimensões externas apenas como referência complementar.Utilizar um único valor de capacidade para todos os tamanhos de um estilo.Os padrões e as estruturas de suspensão variam de acordo com o tamanho, afetando o volume.Teste cada tamanho separadamente.Testando apenas a primeira amostra, sem reavaliação da produção.Ajustes no molde, alterações no forro e revisões nos bolsos podem alterar a capacidade.Teste a amostra de referência aprovada e as unidades de ensaio de produção.Mistura de unidades métricas e imperiais sem rótulosPode levar a interpretações errôneas das leituras.Indique tanto o volume em litros (L) quanto em polegadas cúbicas (cu) nos documentos técnicos, sendo a unidade principal adequada ao mercado-alvo. 5. Pontos-chave na comparação de múltiplas amostrasDois produtos com a mesma capacidade indicada podem não ter o mesmo desempenho na prática. Compare as dimensões externas, as dimensões internas úteis do compartimento principal, o design da abertura e fotos da mochila cheia. Mesmo que ambas tenham a mesma capacidade de 30 litros, uma mochila mais quadrada e uma mais estreita podem acomodar itens de formatos diferentes.Para mochilas de viagem e escolares, a capacidade é apenas um dos fatores a considerar. Mochilas com aba são mais adequadas para itens planos, enquanto as mochilas com fechamento superior por enrolamento oferecem boa compressão, mas podem dificultar o acesso a itens no fundo da mochila. Para uma avaliação mais completa, inclua na ficha técnica a capacidade, as dimensões internas do compartimento principal, o tipo de abertura e as dimensões externas com a mochila totalmente carregada. 6. Quando realizar testes de capacidadeDefina a capacidade de produção inicial durante a aprovação da amostra. Após a conclusão da primeira amostra, teste a capacidade utilizando o método acordado. Depois que os parâmetros forem aprovados, registre-os no pacote técnico e nos documentos de compra antes de iniciar a produção em massa.Durante a inspeção, utilize as mesmas especificações da esfera, os mesmos equipamentos de medição e o mesmo procedimento de sedimentação que para a amostra aprovada e avalie os resultados em relação à tolerância acordada. 7. Registros de Capacidade e Documentação de ConformidadeOs testes de capacidade são uma atividade de especificação técnica e são distintos dos testes químicos de materiais. No entanto, os registros relacionados devem ser arquivados juntos para facilitar a consulta.Se um produto for rotulado como feito com tecido reciclado, as informações sobre o material devem estar em conformidade com a documentação aplicável das normas GRS, GOTS ou OEKO-TEX. Mochilas infantis vendidas nos Estados Unidos também devem atender aos padrões aplicáveis. CPSIA Requisitos. Uma discrepância substancial entre a capacidade indicada e a capacidade medida pode criar um risco de publicidade enganosa nos mercados dos EUA e da Europa. Armazene os registros de testes de capacidade e os certificados de conformidade no pacote técnico para que possam ser consultados em auditorias de fábrica do cliente e avaliações de mercado. V. Perguntas frequentes (FAQ) P1: A capacidade de uma mochila é medida com precisão multiplicando-se o comprimento pela largura e a altura e dividindo-se o resultado por 1.000?Esta fórmula estima apenas o limite superior teórico. Ela considera o tecido, a espuma e as estruturas do painel traseiro como volume e, portanto, geralmente superestima o espaço útil em mochilas costuradas. A discrepância é menor para sacolas retangulares e bolsas de viagem simples. Para mochilas, mochilas para atividades ao ar livre e modelos com vários compartimentos, a capacidade estimada deve ser baseada no teste de preenchimento ASTM F2153. Um fator de correção de padrão pode auxiliar nas estimativas iniciais por amostragem, mas o resultado é apenas para referência interna e não deve ser usado como a capacidade oficial indicada na etiqueta. Q2: O que é a norma ASTM F2153? As fábricas são obrigadas a utilizá-la?A norma ASTM F2153 é um método de teste voluntário para medir a capacidade de mochilas; seu uso não é obrigatório por lei. O procedimento básico consiste em preencher todos os compartimentos fechados com esferas rígidas de plástico de 20 mm, transferir as esferas para um recipiente de medição calibrado e registrar a capacidade antes e depois de expandidas. Bolsos abertos para garrafas de água e bolsos de armazenamento abertos são excluídos. O comprador e o fornecedor devem acordar sobre a utilização do método na documentação técnica; uma vez acordado, este se torna a base para a aceitação. P3: Por que uma fábrica etiqueta uma mochila como tendo 30 L quando o resultado do teste de enchimento é de apenas 25 L?Isso geralmente ocorre devido a diferenças nos métodos de medição — por exemplo, o uso de dimensões externas ou a inclusão de bolsos abertos no cálculo. Uma diferença de cerca de 20% entre a capacidade indicada na etiqueta de uma mochila e o resultado do teste de enchimento ASTM não é incomum no setor. Compradores e fornecedores podem estabelecer uma base consistente para aceitação, concordando antecipadamente com o método de teste, as regras de inclusão de bolsos e a faixa de tolerância na ficha técnica. Q4: Como as tolerâncias devem ser definidas em uma folha de especificações e quais unidades devem ser usadas?Para sacolas com menos de 20 L, sugere-se uma tolerância de ±1 L; para 20–40 L, ±1,5–2 L; e para sacolas grandes com mais de 40 L, ±2–3 L. Para programas de varejo com controle rigoroso, a tolerância pode ser reduzida para ±3%, ou as partes podem concordar que “a capacidade indicada na etiqueta não deve exceder a capacidade medida sem expansão”. Use polegadas cúbicas (pol³) juntamente com litros para a América do Norte, enquanto litros são geralmente preferidos na Europa. Conversão: 1 L ≈ 61,024 pol³. Q5: Como deve ser testada a capacidade de bolsas pequenas com menos de 4 litros, pochetes e organizadores?A norma ASTM F2153 geralmente não se aplica a sacos com menos de 4 litros. Um método simplificado pode utilizar um copo medidor calibrado, grãos secos uniformes ou uma conversão de peso para volume. A ficha técnica deve indicar que o método “não é o procedimento padrão ASTM F2153”. Esferas pequenas podem se empilhar de forma inconsistente em compartimentos pequenos, portanto, as informações sobre a capacidade externa de sacos pequenos devem ser feitas com cautela. Q6: O arroz ou o feijão podem substituir as esferas de plástico padrão?Podem ser utilizadas para verificações internas preliminares, mas os valores de capacidade usados em contratos, fichas técnicas ou rotulagem de produtos não devem ser baseados em arroz ou feijão. Os grãos se acomodam sob pressão e os resultados variam entre operadores e lotes, comprometendo a repetibilidade. Para testes formais, utilize esferas rígidas de PP/PS de 20 mm e equipamentos de medição calibrados. Q7: Para uma mochila com fecho de enrolar, quantas voltas contam como estado não expandido de acordo com a norma ASTM F2153?A norma ASTM F2153 não exige um número específico de dobras na parte superior do saco, o que pode gerar divergências para este modelo. O comprador e o fornecedor devem acordar por escrito, na ficha técnica, o número de dobras utilizadas para o fechamento normal (geralmente 2 a 3 dobras na indústria). Encha o saco até o número de dobras acordado e confirme se ele fecha normalmente, sem tensão no tecido; registre essa medida como a capacidade sem expansão. A leitura com a parte superior do saco totalmente desenrolada representa a capacidade expandida. VI. ConclusãoDesde a utilização de estimativas geométricas para apoiar o planejamento inicial do molde, até a determinação da capacidade rotulada por meio de testes de enchimento ASTM F2153, e a subsequente especificação do método de teste, compartimentos incluídos e tolerâncias em termos técnicos claros, um sistema verificável de avaliação de capacidade é fundamental para a gestão da capacidade das embalagens. Critérios consistentes ajudam as partes interessadas do projeto a evitar mal-entendidos sobre as especificações. Como fabricante profissional de embalagens, podemos apoiar os requisitos técnicos relacionados à capacidade e ajudar a alinhar as especificações do projeto com as normas acordadas. Entre em contato conosco caso precise de assistência. Autor
VER MAISContinue lendo, mantenha-se informado, inscreva-se e convidamos você a nos dizer o que você pensa.
Direitos autorais
@2024 Synberry Bag & Package Products Co.,Ltd Todos os direitos reservados
.
 SUPORTADO POR REDE