bandeira
Lar

blog

blog

  • O que é a norma CPSIA? Um guia para personalizar mochilas infantis.
    O que é a norma CPSIA? Um guia para personalizar mochilas infantis. Sep 29, 2026
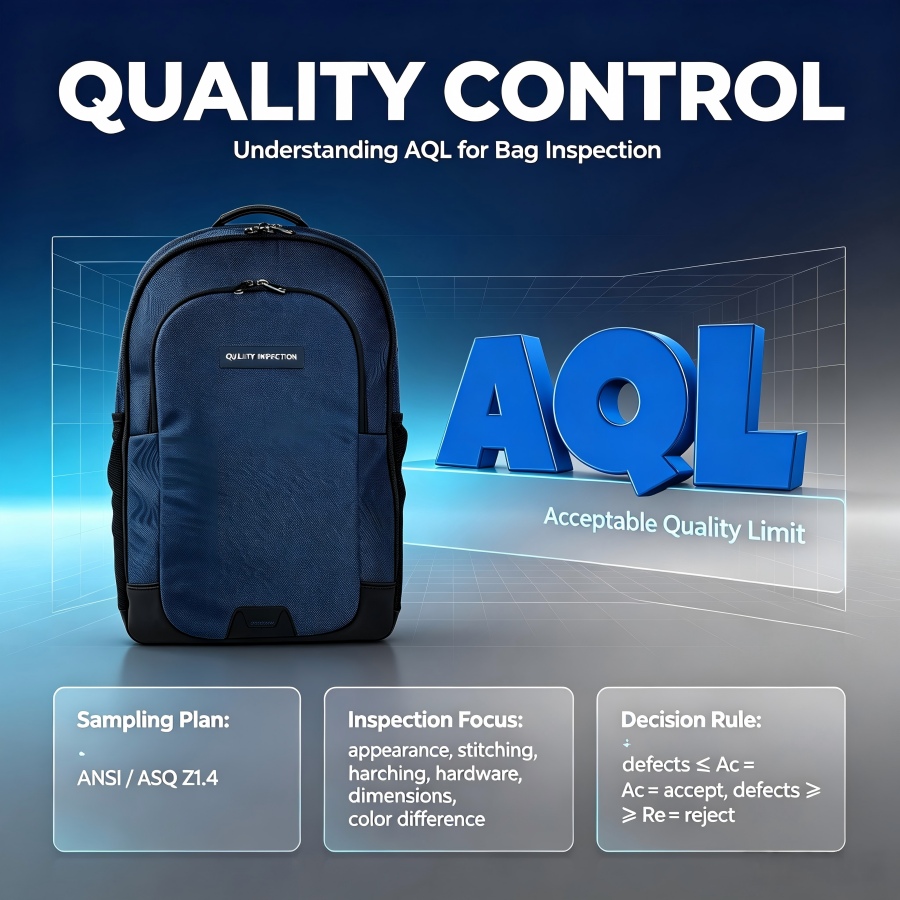
    CPSIA, abreviação de Lei de Melhoria da Segurança de Produtos de Consumo, é uma lei de segurança de produtos de consumo promulgada pelo Congresso dos EUA em 2008 e aplicada pela Comissão de Segurança de Produtos de Consumo dos EUA (CPSC).CPSCSeu principal âmbito de atuação regulatória abrange produtos concebidos principalmente para ou destinados ao uso por crianças de até 12 anos de idade.Para fabricantes e exportadores de bolsas infantis, a CPSIA estabelece normas obrigatórias rigorosas. Os principais requisitos incluem restrições ao teor de chumbo, proibição do uso de certos ftalatos e garantia de que os produtos estejam em conformidade com os requisitos aplicáveis ​​de testes de desempenho físico e mecânico. Qualquer bolsa vendida no mercado americano destinada principalmente ao uso por crianças de até 12 anos de idade deve ser submetida a testes e certificação por um laboratório independente e acompanhada de um Certificado de Produto Infantil (CPC) para garantir a conformidade.ÍndiceRequisitos de teste CPSIA para bolsas infantisDiretrizes de Conformidade em Todo o Processo de Personalização de Bolsas InfantisComo integramos a conformidade em cada lote de produçãoConceitos errôneos comuns sobre conformidade e mitigação de riscos.Perguntas frequentes sobre bolsas infantis OEMConclusão I. Requisitos de teste da CPSIA para bolsas infantisA CPSIA aplica-se a todas as bolsas que são "projetadas principalmente para crianças de 12 anos ou menos", como mochilas infantis, mochilas escolares, lancheiras, estojos e outros produtos similares. Os requisitos específicos de teste são os seguintes: 1.1 Testes Químicos (Requisitos Essenciais)Para produtos têxteis e de ferragens, os limites mensuráveis ​​realmente importantes são o chumbo e os ftalatos. O chumbo é regulamentado de duas maneiras: primeiro, o teor total no substrato; e segundo, o teor de chumbo em qualquer revestimento ou tinta de superfície. Os oito ftalatos restritos aplicam-se a componentes plastificados, como puxadores de zíper de PVC, etiquetas impressas e acabamentos de borracha macia.1.1 Conteúdo Principal (Seção 101)Item de testeLimiteRevestimentos/Tintas (revestimento de superfície)≤ 90 ppmSubstrato (tecidos, plásticos, zíperes de metal, botões, fitas, estampas e todos os outros componentes acessíveis)≤ 100 ppmÂmbito de aplicação e isenções:Esses limites se aplicam a todos os componentes acessíveis das bolsas, incluindo tecido externo, forro, puxadores de zíper, fechos, elementos decorativos, linha de costura e tintas de impressão. Se o produto contiver componentes eletrônicos ou certas ligas metálicas especiais, deve-se prestar atenção especial para verificar se o teor de chumbo está em conformidade com a norma.Vale ressaltar que a CPSIA possui uma definição clara de “acessibilidade”:Se um componente estiver completamente coberto por uma camada de material protetor, e essa camada não sofrer danos ou se desprender após ser submetido aos testes de uso e abuso razoáveis ​​especificados pela CPSC (Comissão de Segurança de Produtos de Consumo dos EUA), como testes de tensão, torque, queda e outros, o componente interno poderá ser isento do teste de teor de chumbo.Por outro lado, se a camada protetora falhar e causar a exposição do material interno, este deve atender ao requisito de ≤ 100 ppm (ou seja, o teor da substância não deve exceder 1 grama por quilograma de material). Além disso, para componentes internos que não podem ser protegidos do contato por meio de isolamento físico, exige-se o cumprimento rigoroso, independentemente de serem facilmente acessíveis a crianças.Métodos de teste: Série CPSC-CH-E1001/E1002/E1003 (triagem por fluorescência de raios X + confirmação por análise química úmida). Puxadores de zíper, botões, ferragens, tintas e materiais impressos são áreas de alto risco.1.1.2 Ftalatos (Seção 108)Os 8 ftalatos restritos (DEHP, DBP, BBP, DINP, DIBP, DPENP, DHEXP, DCHP) são limitados a ≤ 0,1% (1000 ppm), o que significa que o teor de cada substância não deve exceder 1 grama por quilograma de material.Âmbito de aplicação e isenções:Nem todos os componentes de bolsas infantis estão sujeitos a essa restrição. A Seção 108 regulamenta principalmente brinquedos infantis que podem ser colocados na boca e certos artigos de puericultura. Para bolsas infantis comuns, como mochilas escolares e mochilas de viagem, o teste de ftalatos geralmente não é obrigatório se o uso pretendido não incluir mastigação ou sucção por crianças.No entanto, se uma sacola contiver componentes de plástico macio, como janelas transparentes de PVC, alças de borracha macia, pingentes decorativos de plástico macio, etc., e esses componentes puderem ser colocados na boca de crianças menores de 3 anos de idade, ela deverá atender aos requisitos. Além disso, a CPSC (Comissão de Segurança de Produtos de Consumo dos EUA) tem feito alterações nos últimos anos.Observação: Se os produtos também forem vendidos na Califórnia, os laboratórios normalmente realizam testes adicionais para DIDP (Proposição 65), resultando em um total de 9P. 1.2 Segurança Mecânica e Física (Requisitos Regulamentares Relevantes)Testes de peças pequenas: Produtos destinados ao uso por crianças menores de 3 anos de idade não devem conter peças pequenas removíveis (16 CFR 1501) e devem ser avaliados após serem submetidos a testes de uso e abuso.Bordas/Pontas Afiadas: (FHSA / 16 CFR 1500.48/49)Perigo de asfixia: Se as embalagens forem de plástico, deve ser incluído um aviso de perigo de asfixia (requisitos adicionais aplicam-se a embalagens com circunferência de abertura ≥ 380 mm). 1.3 Desempenho de inflamabilidadeOs tecidos têxteis devem estar em conformidade com os requisitos da norma 16 CFR 1610 (inflamabilidade de tecidos para vestuário), Classe 1 ou Classe 2. A maioria dos tecidos para mochilas geralmente se enquadra em categorias isentas, mas a determinação específica deve ser feita com base na composição do tecido. 1.4 Requisitos de Certificação e Rotulagem (Não são itens de teste, mas são igualmente obrigatórios)Testes de terceiros: Os testes devem ser realizados por um laboratório credenciado pela CPSC.Certificado CPC (Certificado de Produto Infantil): Emitido com base no relatório de testes e obrigatório para cada remessa.Etiqueta de rastreamento permanente (etiqueta de rastreamento): Deve indicar o nome do fabricante/fornecedor de marca própria, a data de produção e as informações do lote.Declaração eletrônica: A partir de 8 de julho de 2026, os importadores deverão declarar eletronicamente os dados do CPC/GCC por meio do sistema Customs ACE. II. Diretrizes de Conformidade ao Longo do Processo de Personalização de Bolsas Infantis Etapa 1: Defina claramente a classificação do produto.Esta é a fase em que os problemas têm maior probabilidade de ocorrer. Os custos de conformidade de uma "bolsa para adultos" e de uma "bolsa para crianças" podem diferir significativamente.Padrões de desenhos animados infantis, tamanhos infantis e materiais de marketing com cenários relacionados à escola → têm grande probabilidade de serem classificados como produtos infantis;Se os materiais de marketing (anúncios da Amazon, designs de embalagens) forem direcionados a crianças menores de 12 anos, as plataformas também podem exigir conformidade com a CPSIA.Recomenda-se confirmar o posicionamento do produto para o mercado-alvo antes da criação das amostras, a fim de evitar a necessidade de realizar uma série completa de testes adicionais somente na fase de envio. Etapa 2: Garantir a conformidade dos materiais durante a fase de seleção.Principais materiais de risco Alternativas em Conformidadetecido revestido de PVC Revestimento de PU ecológicodesenhos em relevo de borracha macia Impressão em silicone (grau alimentício), bordadoZíperes/botões de pressão de metal sem relatórios de teste Componentes de marcas renomadas (YKK, SBS, etc.)Tintas/corantes de origem desconhecida Exigir que os fornecedores forneçam FISPQ (Ficha de Informações de Segurança de Produtos Químicos) ou relatórios de testes. Etapa 3: Providencie testes de terceirosSelecione um laboratório reconhecido pela CPSC, como SGS, Intertek, TÜV ou BV;Processo de teste: triagem preliminar por XRF para chumbo → confirmação por análise química úmida caso o nível exceda o limite; os ftalatos são testados por GC-MS;Um único SKU para um modelo de bolsa e um único relatório; alterações nos tecidos/acessórios exigem reavaliação. Etapa 4: Prepare o Certificado CPC e a Etiqueta de RastreamentoCertificado CPC: Emitido com base no relatório de ensaio, deve acompanhar cada remessa e ser mantido pelo importador/vendedor para fins de registro;Etiqueta de Rastreamento Permanente: O nome do fabricante, a data de produção e as informações sobre o lote/origem da produção devem ser costurados ou moldados na parte interna da embalagem;Atenção aos prazos: a partir de 2026, a Alfândega dos EUA implementou um sistema de arquivamento eletrônico (eFiling). Os importadores de produtos infantis são obrigados a enviar os dados do CPC por meio do sistema ACE, e um certificado em papel sozinho não é mais suficiente. III. Como integrar a conformidade em cada lote de produção? A SYNBERRY BAG adota um sistema de controle de qualidade em quatro etapas — IQC (Controle de Qualidade de Entrada), IPQC (Controle de Qualidade em Processo), FQC (Controle de Qualidade Final) e OQC (Controle de Qualidade de Saída) — para antecipar os pontos de verificação de conformidade no processo de produção, garantindo que os materiais não conformes sejam identificados antes de serem incorporados em milhares de produtos acabados.Durante a etapa de Controle de Qualidade de Entrada (IQC), tecidos, ferragens, zíperes e acessórios são inspecionados na chegada: os certificados de fábrica e de laboratório são verificados e amostras são coletadas para triagem preliminar, de modo que lotes não conformes possam ser rejeitados antes que os materiais cheguem à mesa de corte.Durante a etapa de Controle de Qualidade em Processo (IPQC), os processos de corte, impressão e costura são monitorados ao longo da produção para garantir que apenas tintas e componentes aprovados sejam utilizados e para identificar prontamente quaisquer substituições não autorizadas feitas durante a produção.Durante a etapa de Controle de Qualidade Final (CQF), as bolsas acabadas são inspecionadas quanto ao acabamento, dimensões e funcionalidade, comparando-as com a amostra padrão aprovada e assinada.Finalmente, durante a etapa de Controle de Qualidade de Saída (OQC), as caixas embaladas são inspecionadas antes do envio para confirmar se os relatórios de teste, as etiquetas de rastreamento e as marcações das caixas correspondem integralmente aos produtos. As medidas de conformidade são incorporadas em todas as etapas, em vez de serem meramente uma formalidade superficial. Essa é a chave para transformar um sistema de controle de qualidade em um sistema de conformidade.Ao longo de todo o processo de produção das bolsas, a SYNBERRY BAG segue consistentemente os AQL 1,5/4,0 Padrão de amostragem segundo a norma ISO 2859, garantindo consistência e conformidade estável em todos os produtos fabricados em massa. IV. Conceitos errôneos comuns sobre conformidade e mitigação de riscos.Durante o processo de produção de mochilas escolares para fabricantes de equipamentos originais (OEM), muitos proprietários de marcas têm dúvidas sobre a conformidade com a CPSIA e frequentemente enfrentam uma série de problemas por negligenciarem detalhes importantes. Abaixo, apresentamos alguns equívocos comuns e recomendações práticas de um fabricante de mochilas escolares: 4.1 Equívoco nº 1: Uma “Versão menor de um produto para adultos” não precisa estar em conformidade.Muitas empresas acreditam que, contanto que a embalagem não indique "somente para crianças", o produto pode ser exportado como produto para adultos. No entanto, a CPSC (Comissão de Segurança de Produtos de Consumo dos EUA) aplica o princípio de determinação de "uso primário". Se o tamanho do produto for claramente adequado para crianças menores de 12 anos, como mini mochilas ou bolsas transversais com desenhos animados, ou se crianças forem mostradas usando o produto em imagens de marketing, o produto ainda poderá ser classificado como infantil, mesmo sem uma declaração explícita.Estratégia de resposta: Defina claramente o público-alvo durante a fase de design do produto. Se o produto for de fato destinado a adultos, evite o uso de imagens infantis, combinações de cores vibrantes e especificações de tamanho infantil. Os materiais de marketing também devem evitar estritamente o uso de modelos infantis ou linguagem sugestiva que implique que o produto se destina a crianças. 4.2 Equívoco Dois: Um Relatório de Teste Voluntário fornecido pelo fornecedor é suficiente para o desembaraço aduaneiroAlguns fornecedores oferecem um relatório de teste voluntário (Relatório de Teste) em vez da documentação de conformidade baseada nos requisitos obrigatórios da CPSIA. Embora laboratórios renomados possam ter acreditação reconhecida pela CPSC, se o relatório não fizer referência explícita às seções relevantes da CPSIA, como as Seções 101 e 108, ou não abranger todos os componentes acessíveis, ele não poderá servir como base válida para a emissão de um certificado CPC. Além disso, produtos de lotes diferentes e produtos com cores de tecido diferentes precisam ser testados separadamente; um relatório antigo não pode simplesmente ser reutilizado.Estratégia de resposta: Ao encomendar testes, exija explicitamente um relatório de ensaio que esteja em conformidade com as normas CPSIA e assegure-se de que as amostras de ensaio abranjam todas as variações de cor e material. Após receber o relatório, verifique cuidadosamente os números das normas de ensaio e os limites aplicáveis ​​e, em seguida, prepare o certificado CPC em conformidade. 4.3 Equívoco Três: Rótulos de rastreamento podem ser adicionados posteriormente ou ignoradosUma etiqueta de rastreamento permanente (Etiqueta de Rastreamento) é um requisito obrigatório da CPSIA. Ela deve ser impressa ou costurada diretamente no produto, e as informações devem ser claras, legíveis e resistentes à lavagem e à abrasão. A CPSC exige explicitamente que as etiquetas de rastreamento sejam “permanentes”, o que significa que não podem ser removidas sem danificar o produto e devem resistir ao uso normal e à lavagem sem se tornarem ilegíveis ou se desprenderem. Adesivos simples, etiquetas de pendurar ou impressões facilmente apagáveis ​​não atendem aos requisitos.Estratégia de resposta: Integre as informações de rastreamento na etiqueta de cuidados, na impressão do forro interno ou na marcação moldada/em relevo no início da produção da sacola. Certifique-se de que a etiqueta esteja posicionada discretamente, mas permaneça fácil de localizar, que o texto seja claro e legível e que sejam utilizados materiais e processos resistentes à abrasão e à lavagem. V. Perguntas frequentes sobre a conformidade com a CPSIA durante a fabricação de bolsas infantis (OEM) P1: Se as minhas bolsas são vendidas principalmente para adultos, mas ocasionalmente são usadas por crianças, elas precisam estar em conformidade com a CPSIA?A: O fator crucial é a determinação do “uso principal” do produto. A CPSC (Comissão de Segurança de Produtos de Consumo dos EUA) analisará de forma abrangente o design, a embalagem, o marketing e os materiais promocionais do produto, bem como a percepção do consumidor. Se o produto for claramente direcionado a crianças menores de 12 anos em termos de tamanho, estampas (como personagens de desenhos animados) ou design funcional, ou se crianças aparecerem em anúncios ou propagandas online, ou se os materiais de marketing sugerirem cenários envolvendo o uso por crianças, é muito provável que o produto seja classificado como infantil, mesmo que não esteja explicitamente rotulado como “somente para crianças”, e, portanto, deverá estar em conformidade com a CPSIA (Lei de Melhoria da Segurança de Produtos de Consumo dos EUA). Se o público-alvo for, de fato, adulto, o design e o marketing do produto devem ser estritamente desprovidos de apelo infantil para evitar a classificação incorreta. Q2: A mesma embalagem precisa ser testada separadamente em cores diferentes?R: Sim. A conformidade com a CPSIA segue o princípio de “um produto, um teste”, mas, mais precisamente, “uma formulação de material, um teste”. Se bolsas de cores diferentes utilizarem tecidos e acessórios do mesmo lote e com a mesma formulação (com apenas o masterbatch de cor diferente), e o fornecedor puder comprovar que a composição do pigmento é consistente, alguns laboratórios podem permitir testes combinados ou avaliações diferenciadas. No entanto, para minimizar riscos, especialmente quando as cores envolvem fornecedores diferentes ou materiais diferentes (como acabamentos brilhantes versus foscos), recomenda-se coletar amostras e testar cada combinação de cor/material significativamente diferente separadamente para garantir que todas as variantes estejam em conformidade com os limites de chumbo e ftalatos. P3: O certificado CPC pode ser emitido pelo próprio fabricante?A: O certificado CPC deve ser emitido pelo importador nos EUA ou pelo fabricante nacional, mas seu conteúdo deve ser baseado em resultados de testes qualificados emitidos por um laboratório terceirizado aceito pela CPSC. Um fabricante não pode emitir um CPC com base apenas em seus relatórios internos de inspeção de qualidade. O certificado deve incluir informações sobre o produto, uma lista das normas de segurança aplicáveis, um resumo dos resultados dos testes, informações sobre o laboratório de testes e as informações de contato da pessoa que emitiu o certificado. Embora o certificado seja assinado pelo proprietário da marca ou pelo importador, sua validade legal depende inteiramente dos dados dos testes de terceiros que o comprovam. Q4: Se minha bolsa tiver acessórios removíveis, esses acessórios precisam ser testados separadamente?R: Sim. A CPSIA exige testes de todos os "componentes acessíveis". Se um acessório for vendido como parte da bolsa e puder se soltar após o uso normal ou testes de abuso, tornando-se acessível a uma criança, tanto o acessório em si quanto seus componentes de fixação devem estar em conformidade com os limites de chumbo e ftalatos. Se for determinado que o acessório tem uma função de brinquedo independente, ele também poderá ser submetido a testes mais rigorosos, de acordo com a norma ASTM F963 para brinquedos. Recomenda-se tratar o acessório como parte integrante da bolsa durante as etapas de projeto e teste para uma avaliação abrangente, ou confirmar separadamente sua conformidade. Q5: Quais são os custos e prazos para os testes de conformidade com a CPSIA?A: Os custos dos testes não são fixos e dependem da complexidade do produto, da quantidade e dos tipos de materiais envolvidos e da tabela de preços do laboratório escolhido. De modo geral, testes químicos básicos (chumbo e ftalatos) custam entre algumas centenas e alguns milhares de dólares americanos. Se a bolsa tiver uma estrutura complexa e contiver vários tipos de componentes metálicos, materiais impressos ou peças de plástico/borracha macias, pode ser necessário realizar amostragens e testes separados, o que resulta em custos mais elevados.Em relação ao cronograma de testes, os testes de rotina geralmente levam de 5 a 7 dias úteis. Durante períodos de pico ou quando são necessários testes de confirmação química úmida complexos, o processo pode se estender para 10 a 15 dias úteis. Portanto, é necessário reservar tempo suficiente para os testes no início do projeto, a fim de evitar atrasos no envio causados ​​pela espera dos relatórios de teste. Serviços expressos geralmente estão disponíveis, mas acarretam custos adicionais. VI. ConclusãoA conformidade com a CPSIA não é apenas um requisito legal para entrar no mercado americano, mas também uma vantagem competitiva fundamental para marcas que buscam construir a confiança do consumidor e mitigar riscos de recall. Para fabricantes e exportadores de bolsas infantis, a conformidade não deve ser vista como uma medida corretiva temporária antes do envio; em vez disso, deve permear todo o ciclo de vida do produto, incluindo design, seleção de materiais, produção e certificação.Controlar a segurança dos materiais na origem, definir claramente o posicionamento do produto durante a fase de projeto, implementar etiquetas de rastreamento permanentes durante a produção e concluir testes rigorosos de terceiros e a certificação CPC antes do desembaraço aduaneiro são etapas essenciais para garantir uma cadeia de suprimentos eficiente. Com a implementação completa do sistema de arquivamento eletrônico eFiling em 2026, os requisitos de transparência de dados e rastreabilidade de conformidade se tornarão ainda mais rigorosos. Somente integrando a conscientização sobre conformidade às operações diárias, as empresas poderão navegar com segurança na intensa competição internacional e alcançar um crescimento sustentável dos negócios.A Synberry Bag especializa-se em diversos serviços de OEM/ODM para bolsas há mais de 30 anos. Estamos familiarizados com normas e regulamentações internacionais, como a CPSIA, e possuímos sistemas de gestão de conformidade e capacidades de gestão da cadeia de suprimentos consolidadas. Nosso compromisso é fornecer aos clientes globais soluções completas, que abrangem desde o design e desenvolvimento até a produção e fabricação.   Autor       
  • Como é fabricado o tecido antimicrobiano?
    Como é fabricado o tecido antimicrobiano? Sep 23, 2026
    Os tecidos antimicrobianos são fabricados de três maneiras principais: agentes antimicrobianos, como íons de prata, cobre e zinco, são incorporados à matéria-prima durante a fabricação da fibra, conferindo-lhe propriedades antimicrobianas; um acabamento antimicrobiano é aplicado após a tecelagem, por meio de processos de impregnação ou revestimento; ou um revestimento ou película contendo ativos antimicrobianos é laminado na superfície do tecido. Além disso, fibras naturais como bambu e cânhamo exibem propriedades bacteriostáticas inerentes. Se você já conferiu as etiquetas ao escolher uma bolsa de ginástica, mochila ou mala de viagem, provavelmente se deparou com termos como "tecido antimicrobiano", "resistente a odores" ou "forro antibacteriano". Mas o que essas afirmações realmente significam? Como fabricante de bolsas OEM/ODM, a Synberry trabalha diariamente com tecidos antimicrobianos. Neste artigo, detalhamos o princípio, as vantagens e desvantagens, os requisitos de conformidade e as aplicações práticas de cada processo na fabricação de bolsas personalizadas. ConteúdoⅠ. Tecido Antimicrobiano: Definição e Limites TécnicosII. Quatro processos de fabricação para tecido antimicrobianoIII. Padrões de Controle de Qualidade e Testes: Como Verificar Tecidos AntimicrobianosIV. Conformidade regulamentar para tecidos antimicrobianosV. Aplicações práticas de tecido antimicrobiano na fabricação de bolsasVI. Perguntas Frequentes (FAQ)VII. Conclusão Ⅰ. Tecido Antimicrobiano: Definição e Limites TécnicosO tecido antimicrobiano é um têxtil que foi tratado ou fabricado especialmente para inibir o crescimento de microrganismos como bactérias, fungos e mofo. Em vez de mascarar o odor, sua função é reduzir os microrganismos que o causam na origem. Dois conceitos são frequentemente confundidos e precisam ser esclarecidos primeiro:Antimicrobiano ≠ resistente a odores. Tecidos resistentes a odores geralmente mascaram o odor adsorvendo ou neutralizando as moléculas causadoras do odor, enquanto tecidos antimicrobianos inibem a reprodução das bactérias causadoras do odor na sua origem. Os dois são frequentemente combinados, mas o tratamento antimicrobiano proporciona um efeito mais profundo a longo prazo.Antimicrobiano ≠ bactericida. “Bacteriostático” significa inibir a reprodução de microrganismos, enquanto “bactericida” significa matá-los. A maioria das funções antimicrobianas em têxteis se enquadra na categoria bacteriostática: o mecanismo consiste em impedir que as bactérias colonizem e se proliferem na superfície do tecido, em vez de matá-las ativamente. Compreender essa distinção é essencial para escolher os padrões de teste adequados e interpretar corretamente os relatórios de teste.  II. Quatro processos de fabricação para tecido antimicrobiano1. Tratamento em nível de fibra (proteção integrada)Este é um dos processos mais duráveis: o tratamento é aplicado na fase da fibra ou do fio — antes da tecelagem. Agentes antimicrobianos (como compostos de prata, cobre e zinco) são adicionados diretamente ao polímero durante a extrusão da fibra.Princípio: Os íons de prata (Ag+) ligam-se às paredes celulares bacterianas e interrompem sua função. Mecanicamente, os íons de prata ligam-se a proteínas que contêm enxofre na membrana celular, alterando a estrutura da parede celular e interferindo na replicação do DNA e na atividade das enzimas metabólicas, levando, em última instância, à morte bacteriana. Bactérias Gram-positivas, como o Staphylococcus aureus, possuem uma camada de peptidoglicano mais espessa e uma superfície carregada negativamente, o que as torna mais propensas a adsorver Ag+, íons carregados positivamente que destroem a parede celular e matam as células. Como os agentes antimicrobianos residem no interior da fibra, e não em sua superfície, eles não são facilmente removidos por lavagem.Efeito: Proteção duradoura que resiste a lavagens repetidas e ao uso intenso do dia a dia — uma excelente opção para bolsas de alto desempenho. 2. Acabamento de Tecidos (Tratamento de Revestimento de Superfície)Outra abordagem comum é aplicar um acabamento antimicrobiano após a tecelagem do tecido. O tecido passa por um banho de impregnação ou rolos de revestimento para absorver o agente de acabamento e, em seguida, é seco e curado em alta temperatura. Os agentes de acabamento comuns incluem:Compostos à base de prata (ex.: cloreto de prata, nanopartículas de prata)Compostos de amônio quaternário (“quats”)Antimicrobianos naturais como a quitosana (derivada de cascas de crustáceos) ou óleos essenciais de plantas. Observação: O acabamento tem um custo menor, mas sua durabilidade à lavagem é inferior à do tratamento em nível de fibra — o desempenho diminui gradualmente a cada ciclo de lavagem. 3. Revestimentos e Laminação AntimicrobianosPara a indústria de bolsas, esta é a abordagem mais prática e amplamente utilizada. Uma fina camada ou película antimicrobiana é laminada no forro ou tecido externo da bolsa — frequentemente realizada na mesma etapa de produção que um revestimento impermeável ou de poliuretano. Por poder ser integrado diretamente em linhas de produção existentes, é altamente rentável e escalável para fabricação personalizada em grande volume. 4. Fibras naturalmente antimicrobianasAlgumas fibras são inerentemente antimicrobianas e não necessitam de aditivos químicos:As fibras de cânhamo e bambu contêm componentes bacteriostáticos naturais.A lanolina presente na lã proporciona uma leve atividade antimicrobiana. Vale ressaltar que a fibra de íons de cobre, embora comumente usada em tecidos antimicrobianos, é uma fibra sintética modificada com íons de cobre incorporados durante a fiação — e não uma fibra natural. As fibras naturais usadas isoladamente geralmente não atendem aos rigorosos padrões antimicrobianos, mas podem ser combinadas com outros processos, atraindo consumidores com consciência ambiental. Na prática, uma combinação de “fibra natural + acabamento antimicrobiano físico” é frequentemente adotada.  III. Padrões de Controle de Qualidade e Testes: Como Verificar Tecidos AntimicrobianosUm tecido precisa passar por testes padronizados antes de poder ser considerado verdadeiramente “antimicrobiano”. Os padrões mais frequentemente citados incluem:• AATCC 100 (padrão americano para testes antibacterianos em têxteis): utiliza o método de agitação em frasco para calcular a taxa antibacteriana de 24 horas. Na prática comercial, uma taxa antibacteriana ≥90% é comumente usada como limite de eficácia; esse valor não é um critério obrigatório de aprovação/reprovação no texto da norma.• ISO 20743 (norma internacional para avaliação da atividade antibacteriana): utiliza o método de absorção quantitativa para determinar o valor da atividade antimicrobiana. A indústria geralmente concorda com R ≥ 2,0 (redução de 2 log) como o limite comercial de eficácia; esse limite também não é uma exigência obrigatória da norma.• JIS L 1902 (Norma Industrial Japonesa): abrange métodos quantitativos (absorção de suspensão bacteriana) e qualitativos (zona de inibição). A norma foi, na verdade, revisada a partir da ISO 20743, e os métodos de teste quantitativos de ambas são consistentes. Ponto-chave sobre essas normas: as três normas diferem nos organismos de teste, nos métodos de inoculação, nos tempos de contato e na forma como os resultados são expressos, portanto, não podem ser comparadas diretamente. Por exemplo, a AATCC 100 expressa os resultados como uma redução percentual, a ISO 20743 como um valor de atividade antimicrobiana (redução logarítmica) e a JIS L 1902 pode envolver tanto zonas de inibição qualitativas quanto valores de atividade quantitativos. As marcas devem selecionar uma norma de teste com base em seu mercado-alvo e nas necessidades de seus clientes. Esses testes avaliam a eficácia medindo a redução logarítmica de bactérias. Por exemplo, "elimina 99,9% das bactérias" corresponde a uma redução de 3 logs contra Staphylococcus aureus ou E. coli, com um tempo de contato do teste tipicamente de 18 a 24 horas. Os testes de durabilidade são realizados com ciclos de lavagem de acordo com a norma ISO 6330. A ISO 6330 define apenas o procedimento de lavagem e não estabelece um limite mínimo para o desempenho antimicrobiano; no entanto, as especificações internas de muitas marcas e algumas normas de orientação do setor exigem que ≥80% da taxa antibacteriana seja mantida após 50 lavagens — um limite técnico acordado entre os clientes e a indústria.  IV. Conformidade regulamentar para tecidos antimicrobianosEste é o passo mais fácil de ser negligenciado, porém o mais importante, nas decisões de compra. Os têxteis antimicrobianos estão sujeitos a regulamentações específicas em todos os principais mercados do mundo — os tempos em que bastava lançar um produto com base na palavra "antimicrobiano" já passaram. 1. União Europeia: Regulamento de Produtos Biocidas (RPB)O Regulamento da UE sobre Produtos Biocidas (BPR, UE n.º 528/2012) entrou em vigor em 1 de setembro de 2013, submetendo formalmente os "artigos tratados com produtos biocidas" à regulamentação. De acordo com o Regulamento de Produtos Biocidas (BPR), os têxteis com tratamento antimicrobiano vendidos no mercado da UE devem ser tratados apenas com substâncias ativas aprovadas. Mais importante ainda, se a função antimicrobiana for declarada como a função principal do produto, este poderá ser classificado como um “produto biocida” em vez de um “artigo tratado”, o que acarreta um procedimento de autorização mais rigoroso. Atualmente, algumas substâncias ativas tradicionais à base de prata estão em processo de revisão pela ECHA (Agência Europeia de Produtos Químicos) e correm o risco de não serem aprovadas. Nem todas as tecnologias de íons de prata serão proibidas; a indústria está desenvolvendo ativamente soluções antimicrobianas alternativas que atendem aos requisitos do Regulamento de Produtos Bioindustriais (BPR). 2. Estados Unidos: FIFRA e a EPANos Estados Unidos, os produtos tratados com propriedades antimicrobianas são regulamentados pela Lei Federal de Inseticidas, Fungicidas e Rodenticidas (FIFRA). De acordo com a FIFRA, produtos que matam ou repelem bactérias ou germes são considerados pesticidas e devem ser registrados na EPA (Agência de Proteção Ambiental dos Estados Unidos) antes de serem comercializados. No entanto, a FIFRA prevê uma isenção para "artigos tratados": se o agente antimicrobiano for usado exclusivamente para proteger o próprio artigo (por exemplo, impedindo que o tecido se degrade ou desenvolva odor devido à atividade microbiana) e nenhuma alegação de saúde pública for feita (como "previne a propagação de bactérias" ou "reduz a exposição a vírus"), o artigo pode ser isento de registro. Os pré-requisitos são que a própria substância antimicrobiana ativa já esteja registrada na EPA para o uso pretendido e que o produto não faça alegações que extrapolem o escopo da isenção. 3. Outras regulamentações relevantesAlém do BPR e do FIFRA, os seguintes pontos também merecem atenção:• O regulamento REACH da UE restringe os produtos químicos utilizados em agentes antimicrobianos;• A Proposição 65 da Califórnia exige um aviso de toxicidade reprodutiva quando a exposição à prata proveniente de um produto exceder o limite de segurança (os requisitos relevantes entraram em vigor em 2025; os produtos que atendem ao limite de isenção estão isentos do aviso);• De acordo com a certificação OEKO-TEX® STANDARD 100, substâncias ativas biocidas são proibidas em produtos para bebês e outros produtos sensíveis ao contato com mucosas; para outras classes de produtos, substâncias antimicrobianas biocidas em conformidade são permitidas, desde que sua avaliação toxicológica seja aprovada — não se trata de uma proibição geral em todas as categorias. V. Aplicações práticas de tecido antimicrobiano na fabricação de bolsasDiferentes tipos de sacos variam muito em frequência de uso, métodos de limpeza e ambientes de exposição, o que determina a escolha do processo antimicrobiano. Como fabricante de sacos OEM/ODM, normalmente adequamos os processos aos três cenários a seguir:1. Lavagem de alta frequência: Bolsas de ginásticaBolsas esportivas e mochilas escolaresEssas bolsas absorvem o suor com facilidade, e os consumidores esperam que sejam limpas com frequência.Na produção, tecidos antimicrobianos em nível de fibra (como fios com íons de prata ou cobre incorporados) ou acabamentos duráveis ​​com tratamentos de enxerto covalente são a principal recomendação. Esses processos garantem que a taxa antibacteriana permaneça acima de 80% mesmo após dezenas ou até centenas de lavagens (testado segundo a norma ISO 6330). 2. Ambientes úmidos e fechados: Bolsas térmicas/de gelo, forros de bagagem e sacos para sapatosEssas bolsas têm interiores úmidos com pouca circulação de ar, o que as torna altamente suscetíveis ao mofo e às bactérias causadoras de odores.Na produção, a abordagem mais econômica é o revestimento e a laminação antimicrobiana. Um revestimento contendo agentes à base de prata ou de amônio quaternário é geralmente combinado com um Revestimento impermeável de PU ou película de TPU Em uma única etapa de laminação, obtém-se resistência à água e à umidade, além de controle microbiano. 3. Uso leve: Sacolas promocionais, nécessaires e bolsas de higiene pessoal.Essas sacolas são sensíveis ao custo e não são lavadas com frequência. Um revestimento superficial de baixo custo ou um acabamento em spray são suficientes para atender às necessidades básicas de bacteriostática.Ao adequar-se precisamente ao cenário de uso, o tecido antimicrobiano oferece o máximo valor em produtos de bolsas, equilibrando custo, durabilidade e conformidade.  VI. Perguntas Frequentes (FAQ)P1: O efeito antimicrobiano desaparece após lavagens repetidas?R: Depende do processo. Tratamentos em nível de fibra (com agentes antimicrobianos incorporados) podem resistir a dezenas ou até centenas de lavagens; revestimentos superficiais e acabamentos sem enxerto são menos duráveis, geralmente apresentando um declínio acentuado após 20 a 30 lavagens. Modificações com enxerto (como quitosana ligada covalentemente ou acabamentos à base de prata) melhoram significativamente a durabilidade à lavagem. Q2: O tecido antimicrobiano é seguro para a saúde humana?R: Quando em conformidade com as regulamentações e utilizados conforme as instruções, os tecidos antimicrobianos aprovados são geralmente seguros para uso. A questão crucial reside em verificar se o tipo e a dosagem dos agentes antimicrobianos atendem aos requisitos regulamentares do mercado-alvo, como o Regulamento (UE) BPR/REACH, a Lei Federal de Inflamação e Rotulagem de Alimentos (EPA/FIFRA) dos EUA ou as normas japonesas relevantes. Fabricantes de bolsas de boa reputação devem ser capazes de fornecer os documentos de conformidade e os relatórios de testes de segurança correspondentes. Q3: Que tipos de sacos são adequados para tecido antimicrobiano?A: Quase qualquer bolsa exposta à umidade, suor ou ambientes propensos a bactérias é adequada, incluindo bolsas de ginástica, forros de malas, bolsas térmicas, bolsas para sapatos, nécessaires, bolsas para fraldas, bolsas médicas e mochilas escolares. Q4: As fibras antimicrobianas naturais (como a fibra de bambu) são melhores do que o tratamento antimicrobiano químico?A: Ambos têm seus pontos fortes.As fibras naturais são mais ecológicas e suaves para a pele, mas sua resistência antimicrobiana é limitada e, usadas isoladamente, geralmente não atingem os limites de aprovação comercial das normas AATCC 100 ou ISO 20743.Tratamentos químicos (como íons de prata) oferecem um desempenho antimicrobiano mais forte e podem passar em testes padrão, mas alguns consumidores têm preocupações com seu impacto ambiental, e tendências regulatórias, como a posição do BPR sobre tecnologias de íons de prata, precisam ser acompanhadas.Na prática, costuma-se adotar uma combinação de “fibra natural + acabamento antimicrobiano compatível”. Q5: Quanto custa adicionar função antimicrobiana a uma bolsa?A: O aumento de custo depende do tipo de agente antimicrobiano, do processo de fabricação, da gramatura do tecido (GSM) e da quantidade do pedido.De modo geral, os processos de revestimento antimicrobiano adicionam menos custo do que os tecidos antimicrobianos em nível de fibra (que envolvem a modificação da matéria-prima). O aumento real varia significativamente de projeto para projeto, por isso recomendamos solicitar orçamentos detalhados dos fornecedores para cada projeto individualmente. Pedidos de grande volume podem amortizar os custos unitários de forma eficaz. VII. ConclusãoO tecido antimicrobiano não é mágico; ele é construído com base na ciência dos materiais em três níveis: fibra, tecido e revestimento. Forros antimicrobianos com íons de prata, acabamentos antimicrobianos revestidos e misturas de fibras naturais têm suas próprias vantagens e desvantagens. A melhor solução é determinada pela combinação do cenário de uso do produto, das regulamentações do mercado de exportação e do orçamento do projeto.    Autor       
  • O que significa certificado GRS?
    O que significa certificado GRS? Sep 21, 2026
    GRS (Global Recycled Standard) é um padrão internacional e voluntário para produtos, desenvolvido pela Textile Exchange. O padrão foi criado para verificar o conteúdo de material reciclado dos produtos e garantir a rastreabilidade desses materiais em toda a cadeia de suprimentos. Ao mesmo tempo, o GRS também abrange requisitos relacionados à responsabilidade social, gestão ambiental e restrições químicas, para garantir que o processo de produção de produtos reciclados esteja em conformidade com os padrões ambientais e éticos. Em resumo, obter a certificação GRS significa que o produto não apenas contém uma determinada porcentagem de materiais reciclados, mas também que todo o processo de produção passou por uma rigorosa auditoria de terceiros e atende aos requisitos relevantes de desenvolvimento sustentável. Para os compradores de bolsas OEM, compreender a certificação GRS não é apenas um reflexo da escolha de materiais ecologicamente corretos, mas também uma medida fundamental para mitigar os riscos da cadeia de suprimentos e atender aos requisitos de conformidade da marca. Ao adquirir produtos com certificação GRS, as marcas podem garantir que os fornecedores a montante atendam aos padrões internacionais em áreas como rastreabilidade da matéria-prima, proteção dos direitos trabalhistas e emissões de poluentes, abordando, assim, de forma eficaz, as barreiras comerciais internacionais cada vez mais rigorosas e as expectativas dos consumidores por uma produção transparente. Além disso, os produtos de bolsas com certificação GRS podem ajudar a melhorar a imagem da marca, fortalecer a competitividade no mercado e fornecer às marcas uma narrativa de sustentabilidade mais convincente. Índice: Que materiais a certificação GRS abrange?Quais são os passos para obter a certificação GRS?O papel específico da certificação GRS na fabricação de bolsas.Perguntas frequentesConclusão 1. Quais materiais a certificação GRS abrange?A norma GRS aplica-se a qualquer produto que contenha pelo menos 20% de materiais reciclados. O seu âmbito de aplicação não se limita à indústria têxtil, mas abrange amplamente toda a cadeia de abastecimento, desde a recuperação da matéria-prima, o processamento e o fabrico até à distribuição dos produtos acabados. Segundo a Textile Exchange, os materiais reciclados qualificados dividem-se principalmente em duas categorias: materiais reciclados pós-consumo (PCR) e materiais reciclados pós-industriais (PIR). Materiais reciclados pós-consumo (PCR): Esses materiais referem-se a resíduos gerados por residências, estabelecimentos comerciais ou instalações públicas. Esses itens não são mais capazes de cumprir sua função original e são coletados e reprocessados ​​para a transformação em novos materiais. Exemplos incluem garrafas plásticas descartadas (PET) coletadas em centros de reciclagem, roupas usadas ou interiores de automóveis sucateados. Como esses materiais reduzem diretamente a quantidade de resíduos que chegam aos aterros sanitários ou ao meio ambiente, eles geralmente são considerados de maior valor ambiental e também são um aspecto fundamental que as marcas enfatizam em seu marketing.Materiais reciclados pós-industriais (PIR): Esses resíduos se referem a materiais descartados gerados durante o processo de fabricação. Tais materiais nunca chegaram ao mercado consumidor, mas são recuperados e reutilizados por não atenderem aos padrões de qualidade ou por serem sobras da produção. Exemplos incluem retalhos de tecido provenientes do processo de corte em fábricas têxteis, materiais de canais de injeção ou fios descartados durante a fiação. Na indústria de bolsas, os materiais com certificação GRS apresentam-se em diversas formas, incluindo principalmente:Fibras recicladas: Como o poliéster reciclado (rPET), náilon reciclado, algodão reciclado, etc. Dentre esses, o rPET é atualmente o material reciclado mais utilizado e é derivado principalmente de garrafas plásticas de bebidas recicladas.Acessórios de metal e plástico reciclados: Acessórios como dentes de zíper, fivelas, ganchos e outros componentes também estão incluídos no escopo, desde que sejam feitos de metal reciclado ou plástico reciclado e o fornecedor possua um certificado GRS válido. A norma GRS dá especial ênfase à integridade da Cadeia de Custódia, exigindo que todas as empresas envolvidas no processo de produção — incluindo recicladores, fiações, tecelagens, fábricas de tingimento e estamparia, fornecedores de acessórios e fábricas de montagem final de sacolas — obtenham a certificação GRS. Isso garante que os materiais reciclados não sejam misturados ou substituídos durante o processo de transferência, alcançando assim a rastreabilidade completa desde a origem até o produto final.  2. Quais são os passos para a certificação GRS?A certificação GRS não é uma auditoria pontual, mas sim um processo completo que abrange inscrição, auditoria, certificação e monitoramento contínuo. Submissão da candidatura: A empresa deve submeter uma candidatura a um organismo de certificação independente reconhecido pela Textile Exchange e assinar os respetivos contratos. O organismo de certificação realizará então uma análise preliminar da documentação do sistema de gestão da empresa para determinar se cumpre os requisitos básicos da norma GRS relativamente às declarações de conteúdo de material reciclado, rastreabilidade da cadeia de custódia, gestão ambiental e responsabilidade social.Auditoria no local: Após a aprovação da análise documental, o organismo de certificação agendará uma auditoria presencial. Os auditores realizarão uma inspeção detalhada das operações de produção e verificarão registros essenciais, como os de aquisição de matéria-prima, produção, estoque e descarte de resíduos. Será dada especial atenção à rastreabilidade completa dos materiais reciclados, desde a entrada no armazém até o envio do produto acabado, garantindo a correta aplicação da segregação física ou do método de cálculo do balanço de massa. Simultaneamente, os auditores também verificarão a conformidade da fábrica em áreas como gestão de produtos químicos, tratamento de efluentes e proteção dos direitos dos trabalhadores.Gestão de transações pós-certificação: Caso sejam identificadas não conformidades durante a auditoria no local, a empresa deverá concluir as ações corretivas dentro do prazo estipulado e fornecer as evidências comprobatórias. Somente após a resolução de todas as não conformidades principais e a devida correção das não conformidades secundárias, o organismo de certificação emitirá um Certificado de Escopo GRS (SC). É importante ressaltar que a certificação não garante a conformidade automática de todas as transações. Quando há entrega de mercadorias entre compradores e vendedores, geralmente é necessário solicitar um Certificado de Transação (TC), de acordo com as normas aplicáveis. O TC verifica detalhes como nome do produto, composição, percentual de material reciclado, quantidade, comprador e vendedor, e data da transação. Além disso, a certificação GRS possui um período de validade. Geralmente, uma auditoria de acompanhamento anual ou recertificação é necessária para garantir a conformidade contínua com os requisitos da norma. Para uma fábrica de sacolas, o planejamento prévio do cronograma de certificação e a coordenação dos preparativos com os parceiros a montante e a jusante são essenciais para o sucesso do processo de certificação. 3. O papel específico da certificação GRS na fabricação de bolsasNa fabricação de bolsas, a principal função da certificação GRS é garantir que cada componente que contenha materiais reciclados seja rastreável e esteja em conformidade.Tecido, Sendo um componente importante das bolsas, é um foco essencial da certificação GRS.Ao selecionar fibras recicladas, as marcas devem priorizar fornecedores que possuam um Certificado de Escopo GRS (SC) válido e solicitar o Certificado de Transação (TC) correspondente para verificar a autenticidade de cada lote de materiais.Em termos de acessórios, Zíperes e fivelas são frequentemente negligenciados, mas também são elos cruciais na rastreabilidade da cadeia de suprimentos. Zíperes de metal reciclado ou fivelas moldadas por injeção contendo plástico reciclado, se alegarem estar em conformidade com o padrão GRS, também devem ser produzidos por fabricantes certificados. Como os acessórios são usados ​​em quantidades relativamente pequenas, mas vêm em uma grande variedade de tipos, os fabricantes profissionais de bolsas geralmente estabelecem registros rigorosos de aquisição de acessórios, distinguindo claramente entre acessórios reciclados e não reciclados para evitar a mistura de materiais na linha de produção. Para materiais de enchimento, como algodão reciclado ou fibra sintética reciclada, é igualmente necessário verificar a percentagem de conteúdo reciclado e as qualificações dos fornecedores. Na fase de montagem do produto acabado, A fábrica de embalagens OEM deve implementar medidas rigorosas de segregação física ou utilizar um sistema de balanço de massa aprovado para evitar a mistura de materiais reciclados com materiais convencionais. O gerenciamento de resíduos durante o processo de produção também deve estar em conformidade com os requisitos de gestão ambiental do GRS para garantir o descarte adequado dos resíduos. Em última análise, somente quando todos os componentes possuem documentação em conformidade e registros de produção completos e verificáveis ​​é que as bolsas acabadas podem ser reconhecidas como produtos com certificação GRS e o respectivo certificado TC pode ser emitido. Portanto, uma gestão refinada em todo o processo, desde o design e a seleção de materiais até a produção e a fabricação, é a garantia fundamental para alcançar a conformidade com o GRS para bolsas. A seguir, apresentamos recomendações para as marcas em relação à seleção e aplicação de tecidos GRS:MaterialMaturidade da cadeia de suprimentosTipos de bolsas adequadosPrincipais considerações para aquisiçõesPoliéster reciclado (rPET)Alto – Sistema de certificação bem estabelecido, grande oferta e muitas fábricas de tecelagem certificadas.Mochilas, bolsas para laptop, malas de viagem, sacolas de compras, forros para bolsas térmicas, sacolas para brindes promocionaisMelhor relação custo-benefício; boa solidez e estabilidade da cor; amplo estoque disponível e uma grande variedade de opções.Nylon reciclado (como ECONYL®)Médio – Ampla cobertura de certificaçãoMochilas para atividades ao ar livre, malas de viagem, bolsas funcionais de alta qualidade, bolsas de luxo, bolsas esportivas e de ginástica.Tingimento de alta resistência e cores vibrantes; opções limitadas de estoque disponível, com quantidades mínimas de pedido e preços unitários mais elevados; adequado para aplicações de alto desgaste.Algodão recicladoMédio – Sistema consolidado, mas fibras curtas limitam o conteúdo 100% reciclado.Sacolas de lona, ​​sacolas de compras, bolsas de ombro casuais, sacos de proteção.Toque macio e forte compromisso com a sustentabilidade; resistência relativamente baixa quando molhado e opções de cores limitadas; frequentemente misturado com rPET ou algodão virgem.Polipropileno reciclado (PP)Médio – Comumente usado em tecidos trançadosSacolas de compras de tecido, sacolas de compras laminadas, sacolas de compras de supermercadoBom desempenho de impressão e baixo custo; toque relativamente rígido; para produtos laminados, a aderência do adesivo deve ser verificada. Além dos materiais convencionais mencionados acima, as empresas também devem atentar para o equilíbrio entre desempenho físico e atributos ambientais ao escolher seus fornecedores. Por exemplo, embora o poliéster reciclado ofereça boa relação custo-benefício, para bolsas de alta qualidade, as marcas podem preferir tecidos reciclados com toque diferenciado ou propriedades funcionais específicas. Nesses casos, a viabilidade e o prazo de entrega para desenvolvimento personalizado devem ser discutidos com os fornecedores com antecedência. Já o náilon reciclado, apesar de oferecer excelente desempenho, apresenta um custo mais elevado e prazos de entrega mais longos, o que exige que as marcas participem do planejamento da cadeia de suprimentos desde o início do desenvolvimento do produto para garantir a entrega do projeto no prazo. 4. Perguntas frequentesQ1: Qual é a diferença entre GRS e RCS?A: O GRS é mais abrangente. Além do conteúdo reciclado, ele também enfatiza os produtos químicos, a gestão ambiental e a responsabilidade social. O RCS concentra-se mais especificamente nas alegações de conteúdo reciclado. Quando os clientes exigem apenas comprovação da porcentagem de conteúdo reciclado, o RCS pode ser suficiente; quando os clientes exigem uma responsabilidade mais robusta da cadeia de suprimentos, o GRS geralmente é mais reconhecido. Q2: Qual a relação entre a certificação GRS e a percentagem de materiais reciclados?A: A certificação GRS possui requisitos claros em relação ao conteúdo de material reciclado. Um produto deve conter pelo menos 20% de materiais reciclados para obter a certificação GRS.As informações nos rótulos também variam dependendo do conteúdo reciclado:Quando o teor de material reciclado estiver entre 20% e 94%, o produto poderá ser rotulado como “Mistura GRS”.Quando o teor de material reciclado atingir 95% a 100%, o produto poderá ser rotulado como “GRS 100”.É importante ressaltar que essa porcentagem se refere à proporção em peso e contabiliza apenas a porção de matéria-prima reciclada certificada, excluindo componentes não fibrosos, como corantes e auxiliares. Para as marcas de sacolas, definir claramente essa porcentagem ajuda a garantir alegações de marketing precisas e a evitar riscos de não conformidade causados ​​pela superestimação dos benefícios ambientais. P3: A certificação GRS abrange algodão orgânico ou materiais de base biológica?R: Não. A norma GRS aplica-se especificamente a materiais “reciclados”, ou seja, materiais recuperados e processados ​​a partir de resíduos pós-consumo ou pós-industriais.O algodão orgânico é uma cultura cultivada naturalmente. Embora esteja alinhado com os princípios ambientais, a certificação de sustentabilidade relevante é a certificação GOTS.Os materiais de base biológica (como o PLA) são derivados de recursos renováveis, em vez de resíduos reciclados, e geralmente são abrangidos por outras normas específicas, como a ISCC PLUS. Q4: Os produtos GRS são mais caros? Por quê?R: Geralmente, sim. Materiais reciclados certificados, gerenciamento de lotes dedicado, custos de documentação e de controle de qualidade, testes e variações entre lotes podem aumentar os custos. No entanto, orçamentos razoáveis ​​devem refletir esses fatores de forma transparente. Um orçamento "GRS" excepcionalmente baixo pode, em vez disso, levantar preocupações sobre se a rastreabilidade e o controle de qualidade foram comprometidos. Q5: Se uma empresa possui um certificado GRS, o logotipo GRS pode ser usado em todos os pedidos?R: Não necessariamente. Depende se o escopo do certificado abrange os materiais e processos relevantes, se o conteúdo reciclado atende aos requisitos, se a cadeia de transações está completa e se um Certificado de Transação pode ser emitido para o pedido. O certificado estabelece a elegibilidade, enquanto a conformidade para cada lote individual também exige uma documentação completa. Q6: Se a fábrica do produto final não tiver a certificação GRS, a marca ainda poderá usar o logotipo GRS?R: Não. A certificação GRS segue o princípio da Cadeia de Custódia da cadeia de suprimentos, e a fábrica de montagem do produto final deve possuir um Certificado de Escopo (SC) GRS válido para ser reconhecida como uma unidade de produção em conformidade com o GRS. Se a fábrica de bolsas não for certificada, mesmo que os tecidos e acessórios que utiliza possuam Certificados de Transação (TCs) em conformidade, o produto final não poderá obter o reconhecimento oficial do GRS, e a marca não poderá anexar uma etiqueta GRS ao produto nem usar a marca GRS para fins promocionais. Além disso, uma fábrica não certificada não pode emitir Certificados de Transação válidos para clientes subsequentes, resultando em uma quebra na rastreabilidade da cadeia de suprimentos. 5. ConclusãoA certificação GRS não é apenas um "passaporte" para a indústria de bolsas entrar em mercados verdes, mas também uma base fundamental para que as empresas construam competitividade em suas cadeias de suprimentos sustentáveis. Para compradores de mochilas ou bolsas OEM, obter uma compreensão profunda do padrão GRS significa passar da conformidade passiva para a gestão proativa. Isso exige que os compradores olhem além do preço e do prazo de entrega de um único produto acabado e estendam seu foco a cada elo da cadeia de suprimentos a montante, estabelecendo parcerias de longo prazo baseadas na transparência de dados e na confiança. 
  • O que significa ser certificado pela LWG?
    O que significa ser certificado pela LWG? Sep 17, 2026
    A certificação LWG (Leather Working Group) significa que um curtume passou por uma das auditorias independentes mais reconhecidas da indústria do couro, comprovando que ele atende aos padrões internacionais de proteção ambiental, gestão de produtos químicos, rastreabilidade da cadeia de suprimentos e muito mais. Para compradores B2B que buscam bolsas de couro, a certificação sinaliza fornecedores confiáveis ​​e em conformidade com as normas, qualificados para acesso a mercados globais e que mitigam efetivamente os riscos da cadeia de suprimentos. Em resumo, a certificação LWG serve como uma credencial de "produção responsável" para a fabricação de couro. Isso não é apenas um termo de marketing; é um requisito fundamental para a seleção de fornecedores, estabelecido por marcas internacionais e para os mercados europeu e americano. As marcas precisam se concentrar não apenas na qualidade do produto, mas também na conformidade da cadeia de suprimentos e no desenvolvimento sustentável. Ao avaliar fabricantes de produtos de couro, a conformidade dos materiais deve ser tratada como uma métrica de avaliação essencial. Este artigo oferece uma análise completa da certificação LWG sob a perspectiva de compras B2B. I. O que é LWG? Fundado em 2005, o Leather Working Group (LWG) é uma coalizão industrial sem fins lucrativos, lançada em conjunto por marcas e curtumes internacionais, incluindo Nike, Adidas, IKEA, Timberland, Clarks e Marks & Spencer. Sua missão principal é desenvolver e implementar padrões de auditoria ambiental unificados globalmente para curtumes. Nota importante: A LWG aplica-se exclusivamente ao couro animal genuíno. Couro PU e couros sintéticos Estão fora do escopo de auditoria do LWG; padrões alternativos de sustentabilidade devem ser consultados para materiais sintéticos. Além disso, o LWG audita fábricas — não produtos acabados ou lotes individuais de material. A certificação abrange agentes da cadeia produtiva, como curtumes e comerciantes de couro, mas não certifica bolsas acabadas. II. Níveis de Certificação: Ouro, Prata, Bronze e seu Valor para os Negócios O atual Protocolo 7.2 utiliza um sistema de pontuação de 100 pontos com quatro níveis distintos, cada um com diferentes implicações para as estratégias de aquisição: NívelIntervalo de pontuaçãoSignificado para os compradoresOuro≥85Desempenho ambiental de alto nível. Ideal para marcas de luxo e varejistas de alto padrão; excelente material de apoio para relatórios ESG corporativos.Prata75-84Atende aos requisitos da maioria das marcas globais. Serve como limite mínimo para entrada nas principais cadeias de suprimentos.Bronze65-74Conformidade de nível básico. Cada vez mais insuficiente para atender às exigências de clientes de marcas líderes.Auditado50-64Auditoria concluída, mas nenhuma medalha concedida. A maioria das marcas não reconhece isso como um status de conformidade; os compradores devem realizar uma análise prévia cuidadosa. Observações: Os certificados de curtume geralmente têm validade de 24 meses, e os certificados de comerciantes, de 12 meses, sujeitos às datas impressas no certificado. Reavaliações são obrigatórias após o vencimento. A parceria com fornecedores classificados como Ouro ou Prata indica que você está trabalhando com fornecedores capazes de desempenho estável a longo prazo e melhoria contínua, em vez daqueles que buscam conformidade apenas para auditorias pontuais. Além dos limites de pontuação total, cada capítulo-chave da auditoria deve atingir metas específicas para a acreditação Ouro/Prata/Bronze. Um desempenho ruim em qualquer seção crítica não pode ser compensado por pontuações altas em outras e reduzirá diretamente o nível final da medalha.  III. O que uma auditoria da LWG realmente avalia? A LWG é muito mais do que uma inspeção ambiental de rotina: ela oferece uma avaliação holística das operações da fábrica em aproximadamente 17 módulos de auditoria, de acordo com o protocolo atual. Cada componente abaixo impacta a estabilidade da cadeia de suprimentos: 1. Gestão ambientalTratamento de águas residuais, emissões atmosféricas, descarte de resíduos sólidos, eficiência energética e emissões de carbono. Isso ajuda a confirmar se as fábricas podem suportar as inspeções ambientais regulamentares e evitar paralisações na produção que causam interrupções no fornecimento. 2. Gestão de produtos químicosVerificação de que o uso de produtos químicos na fábrica está em conformidade com a lista MRSL ZDHC (Zero Discharge of Hazardous Chemicals), e testes para substâncias restritas como cromo hexavalente e formaldeído. O módulo de produtos químicos da LWG faz referência cruzada à estrutura ZDHC. A conformidade aqui apoia diretamente os requisitos de exportação e mitiga os riscos de rejeição de carga e multas. Nota complementar: O Protocolo 7.1 exige que as fábricas implementem o sistema de gestão de produtos químicos ZDHC Nível 3. Possuir apenas um certificado ZDHC Nível 3 não é suficiente; é necessária a implementação completa do processo no local. 3. Rastreabilidade da cadeia de suprimentosRastreabilidade da origem, tipo e local de fornecimento de peles e couros em bruto. Este é o requisito fundamental para o cumprimento do Regulamento da UE sobre Produtos Livres de Desmatamento (EUDR) e para comprovar a origem legal da matéria-prima. 4. Responsabilidade socialHorário de trabalho, salários, saúde ocupacional e segurança contra incêndio. O Protocolo 7 do LWG inclui um capítulo específico sobre Auditoria Social, embora este tenha um peso relativamente baixo. O LWG aceita resultados de auditorias sociais pré-existentes realizadas por terceiros, como as da BSCI e da SMETA, para evitar auditorias redundantes nas fábricas. 5. Sistemas de governançaExistência de mecanismos de melhoria contínua e monitoramento regular. Esses critérios ajudam os compradores a avaliar a maturidade operacional do fornecedor e o potencial de colaboração a longo prazo. Atenção: Embora frequentemente descrito como uma "verificação de saúde abrangente" para fábricas, o LWG não abrange todos os tópicos de sustentabilidade. Bem-estar animal, desmatamento em nível de fazenda e requisitos integrais de direitos trabalhistas (como liberdade de associação e negociação coletiva) estão fora do escopo direto da auditoria do LWG. Os compradores devem complementar as conclusões do LWG com outras normas e ferramentas de due diligence. Para os compradores, um relatório de auditoria da LWG funciona como uma avaliação completa da saúde operacional das fábricas. Ele permite a rápida identificação de fornecedores de alto risco e com gestão deficiente, reduzindo os custos com tentativas e erros. IV. Atualizações Padrão: O Protocolo 7 permanece em transição; o cronograma do novo sistema de sustentabilidade foi ajustado. A LWG está implementando a sua maior reformulação de normas de sempre. O novo Sistema de Sustentabilidade da LWG foi programado para ser implementado em fases, incluindo módulos para o Padrão de Produção de Couro, Cadeia de Custódia (CoC), due diligence de desmatamento e estruturas de descarbonização com métricas de carbono ao nível da fábrica. As emissões de carbono e a rastreabilidade das matérias-primas deixarão de ser critérios de bonificação para se tornarem requisitos obrigatórios de auditoria. Com base nos últimos anúncios públicos, o LWG adiou o lançamento oficial do Sistema de Sustentabilidade completo do LWG para o início de 2027. A partir de setembro de 2026, o Protocolo 7 permanece como o protocolo de auditoria ativo, enquanto o novo sistema permanece nas fases de projeto piloto, consulta e preparação. O Protocolo 7 não será totalmente substituído imediatamente em 2027; o cronograma completo de transição será divulgado após os anúncios oficiais do LWG. Cronograma (atualizado em setembro de 2026):• 2023-2025: Diversas rodadas de consulta pública sobre novos padrões; auditorias piloto concluídas em 15 a 20 fábricas globais entre 2024 e 2025.• 2026: Aperfeiçoamento adicional da nova estrutura e dos módulos; escopo piloto ampliado. Lançamento oficial adiado; o Protocolo 7 continua sendo a referência válida para auditoria.• Início de 2027: Lançamento oficial do Sistema de Sustentabilidade do LWG, seguido por um período de transição para auditorias de migração.• Substituição completa: A ser confirmada por meio de comunicações oficiais da LWG; não se espera que a substituição completa ocorra em 2027. Implicações para os compradores• Os requisitos de auditoria para fábricas certificadas continuarão a evoluir; a certificação não garante validade permanente. Ao colaborar, verifique sempre as datas de vencimento dos certificados, o status da reauditoria e pergunte proativamente sobre os planos de migração e auditoria dos fornecedores.• O período de transição prolongado ainda exerce pressão sobre a gestão de dados de carbono e a rastreabilidade de matérias-primas. Os fornecedores que não possuem recursos robustos de gestão de dados podem enfrentar extensos trabalhos de remediação, o que poderia afetar temporariamente a confiabilidade do fornecimento.• Os requisitos de rastreabilidade e diligência prévia em matéria de desmatamento, definidos pelas marcas, serão replicados em toda a cadeia de abastecimento.• Inclua o nível LWG dos fornecedores, a validade do certificado, a versão do protocolo de auditoria, o progresso na adoção de novos padrões e os fundamentos da gestão de dados de carbono nas avaliações anuais de fornecedores. Priorize os parceiros que se preparam proativamente para o novo sistema. V. Benefícios comerciais tangíveis das parcerias com curtumes certificados pela LWG para empresas B2B A colaboração com curtumes certificados pela LWG oferece estas vantagens práticas:• Segurança de acesso ao mercado: Muitas marcas internacionais premium exigem a certificação LWG como requisito para entrada de fornecedores. Por exemplo, a Coach anunciou publicamente a meta de obter pelo menos 90% do seu couro de curtumes com certificação Prata ou superior até 2025; a Hugo Boss pretende que 100% do couro adquirido atenda, no mínimo, ao padrão Prata até 2027. Essas são metas corporativas divulgadas publicamente, sujeitas a atualizações nas políticas internas da marca. Confirme as regras de compras mais recentes dos clientes antes de fechar o contrato.• Redução de auditorias repetitivas em fábricas: as auditorias da LWG são amplamente reconhecidas por marcas globais. Uma única auditoria pode ser aceita por diversas partes interessadas, reduzindo o tempo e os custos relacionados a auditorias.• Mitigação de riscos regulatórios: Auxilia na conformidade com as regulamentações ambientais e químicas europeias e americanas, incluindo REACH e EUDR, reduzindo a exposição legal e os riscos à reputação da marca.• Desempenho ESG reforçado: Integrar a LWG em programas de compras sustentáveis ​​para demonstrar a transparência da cadeia de suprimentos a clientes e investidores. VI. Perguntas Frequentes (FAQ) P1: A certificação LWG é concedida a fábricas de artigos de couro acabados ou a curtumes?A certificação LWG é emitida para curtumes. Fabricantes de artigos de couro acabados não podem obter a certificação LWG específica para curtumes. As fábricas de produtos acabados atingem a conformidade da cadeia de suprimentos comprando couro proveniente de curtumes certificados pela LWG. Q2: Qual é a validade de um certificado LWG?A: Os certificados de curtume geralmente têm validade de 24 meses; os certificados de comerciante, de 12 meses. Uma nova auditoria é necessária após o vencimento. Sempre confirme se um certificado está em vigor antes de firmar parcerias de fornecimento. Q3: Qual é a relação entre LWG e ZDHC?A: As auditorias da LWG incorporam os requisitos de controle de produtos químicos perigosos da ZDHC. O Protocolo 7.1 exige que as fábricas estabeleçam um sistema de gestão de produtos químicos de nível 3 da ZDHC. Q4: Possuir um certificado LWG garante automaticamente a conformidade com o Regulamento da UE sobre Produtos Livres de Desflorestamento (EUDR)?A: Não exatamente. Os módulos de rastreabilidade da LWG fornecem os pré-requisitos fundamentais para a conformidade com o EUDR, mas um certificado da LWG não equivale a uma comprovação formal de conformidade com o EUDR. As empresas devem manter a documentação completa de rastreabilidade em nível de lote e concluir os procedimentos de due diligence da cadeia de suprimentos para atender às obrigações regulatórias. Q5: Quais serão os impactos diretos da transição para o novo padrão sobre os compradores?A: O lançamento completo do novo sistema foi adiado para o início de 2027, estendendo o período de transição enquanto persistirem as incertezas. Algumas curtumes já estabelecidos correm o risco de rebaixamento ou revogação da certificação durante as auditorias de migração, caso não cumpram os requisitos de divulgação de carbono e do sistema ZDHC Nível 3, reduzindo o número de fornecedores qualificados disponíveis.Em paralelo, os clientes solicitarão documentação sobre emissões de carbono e gestão de produtos químicos dos curtumes, o que exigirá a coleta proativa de documentos junto aos fornecedores. Acompanhe os cronogramas oficiais da LWG e solicite planos de prontidão para a migração aos fornecedores. Q6: É possível falsificar certificados LWG? Como posso verificar a autenticidade?A: Existem certificados falsos. Não confie apenas em arquivos PDF fornecidos pelos fornecedores. Utilize o banco de dados público oficial da LWG para inserir os nomes das fábricas e validar o nível de certificação, a data de validade e a versão do protocolo de auditoria. Q7: A classificação de um curtume pode cair de Ouro para Prata?R: Sim. As reavaliações são realizadas a cada dois anos. O não cumprimento das métricas de carbono atualizadas sob as novas regras também pode levar a rebaixamentos. As classificações não são permanentes; realize verificações periódicas para parcerias ativas. Q8: Os couros PU ou sintéticos exigem certificação LWG?A: O LWG abrange apenas couro genuíno de origem animal. PU e alternativas sintéticas estão fora do escopo de auditoria do LWG; outros padrões de sustentabilidade se aplicam a materiais sintéticos. P9: Se um fornecedor possuir a certificação LWG, os testes REACH ainda são obrigatórios?Sim. O LWG constitui uma auditoria do sistema de fábrica; o REACH abrange testes de substâncias em produtos acabados. Os dois não são intercambiáveis. Embora o LWG reduza a exposição ao risco químico, ele não dispensa as obrigações de teste de produtos acabados. Q10: As auditorias da LWG são realizadas por avaliadores terceirizados no local?R: Sim. A LWG autoriza entidades terceirizadas independentes qualificadas a realizar auditorias no local. As auditorias não são conduzidas diretamente por funcionários internos da LWG nem autodeclaradas pelas fábricas. Q11: Os certificados LWG são diferenciados para curtumes e para comerciantes?R: Sim. Existem tipos distintos de certificados para curtumes e comerciantes de couro. Ao adquirir matérias-primas de couro genuíno, certifique-se de estar analisando um certificado de curtume: certificados de comerciantes não são equivalentes à acreditação de curtumes. É importante ressaltar que os padrões para comerciantes de couro não emitem medalhas de Ouro/Prata/Bronze — apenas resultados de aprovado/reprovado. Cuidado com informações enganosas do setor, em que fornecedores alegam falsamente ter "status de comerciante LWG nível Prata". Existe uma quarta categoria de certificado para Fabricantes Contratantes, que são elegíveis para medalhas de Ouro/Prata/Bronze com validade de 24 meses; estas diferem dos certificados comerciais padrão. Distinga a certificação com medalha dos certificados de Cadeia de Custódia (CoC) separados, que têm finalidades diferentes. Os certificados LWG específicos para subcontratados possuem apenas o status de "Auditado", sem atribuição de medalhas. VII. Conclusão Retomando nossa pergunta inicial: o que exatamente é a certificação LWG? Serve como referência para avaliar as capacidades abrangentes dos fabricantes de artigos de couro, funciona como um passaporte para as marcas que acessam mercados internacionais e representa uma ferramenta vital para as equipes de compras gerenciarem riscos e se alinharem às tendências de sustentabilidade do setor. Como fabricante OEM de artigos de couro, nossa unidade não pode obter a certificação LWG específica para curtumes, visto que as auditorias da LWG são direcionadas a curtumes e não a locais de produção de produtos acabados. Mesmo assim, obtemos couro exclusivamente de curtumes certificados pela LWG e mantemos documentação completa de rastreabilidade em nível de lote, permitindo que nossos clientes atendam aos requisitos de conformidade da EUDR, REACH e outras regulamentações. Se você busca um fornecedor de artigos de couro capaz de entregar design com excelência e conformidade global, entre em contato conosco. Contate-nos.    Autor       
  • Como personalizar uma bolsa para mamães?
    Como personalizar uma bolsa para mamães? Sep 16, 2026
    Hoje, continuamos a compartilhar as histórias de bolsas personalizadas que acontecem todos os dias na Synberry Bag. Neste artigo, vamos mostrar os bastidores do processo de personalização de uma bolsa de luxo para mães, abordando todas as etapas, desde a seleção de materiais e o desenvolvimento de ferragens personalizadas até a criação do molde e o produto final.Para a sua marca, o processo sistemático de personalização demonstrado neste caso fornece uma referência prática para o desenvolvimento de suas próprias bolsas personalizadas. Quer esteja a desenvolver uma mala de viagem em couro, uma mala de viagem em couro ou uma mala de mão feminina, o nosso processo de personalização completo pode ajudar a transformar os seus conceitos de design em produtos acabados de alta qualidade. Índice:Etapa 1: Organize a ficha técnica do cliente e analise os requisitos do cliente.Etapa 2: Seleção do tecidoEtapa 3: Seleção de hardware e acessóriosEtapa 4: Criação de padrões estruturais e planejamento de armazenamento internoEtapa 5: Confirmação da amostra de pré-produção e produção em massaEtapa 6: Perguntas frequentes (FAQ) sobre a personalização da bolsa Mommy Etapa 1: Organize a ficha técnica do cliente e analise os requisitos do cliente. Não se trata simplesmente de listar dados, mas sim de uma etapa fundamental de transformação para converter conceitos vagos de mercado em processos de fabricação precisos. Precisamos nos comunicar em profundidade com o cliente para identificar claramente os principais problemas e preferências estéticas do público-alvo, determinando assim as dimensões e especificações da bolsa, o limite de capacidade e os padrões de carga. Com base nisso, cada parâmetro na ficha técnica é submetido a uma avaliação de viabilidade, incluindo o peso e a direção da trama do tecido, a impermeabilidade do forro e o teste de névoa salina qualidade dos componentes de hardware. Por meio da análise e organização detalhadas durante esta etapa, podemos não apenas evitar riscos potenciais no processo de produção OEM de bolsas, mas também garantir que o produto final atenda precisamente às expectativas da marca em termos de funcionalidade e estética, estabelecendo uma base sólida de dados para o processo subsequente de modelagem.  Etapa 2: Seleção do tecido 2.1 TecidoA cliente desejava um material texturizado preto, semelhante a couro, que atendesse aos requisitos de resistência ao desgaste do uso diário, além de apresentar um apelo visual discreto e luxuoso. Após várias rodadas de triagem e comparações táteis, selecionamos três materiais de couro PU de alta qualidade. Esses materiais mantêm texturas naturais e sutis na superfície, com um toque macio e delicado. Eles também receberam um tratamento especial com revestimento impermeável e resistente a manchas, de modo que, mesmo quando expostos a manchas de leite ou água da chuva, podem ser limpos facilmente, reduzindo consideravelmente o trabalho de manutenção diária para as mães. Em termos de seleção de textura, oferecemos ao cliente duas opções refinadas de couro com textura cruzada e uma opção clássica de couro sem relevo. Textura transversal: A textura tridimensional e organizada cria camadas ricas na superfície do couro preto conforme a luz e a sombra se alternam, evitando a monotonia e a falta de brilho que podem resultar de grandes áreas de cor sólida. Ela combina perfeitamente com o caráter sofisticado e moderno exigido de uma bolsa de maternidade de alta qualidade. Além disso, essa textura também oferece boa resistência a arranhões e mantém a forma, ajudando a bolsa a conservar sua silhueta estruturada. Portanto, foi a nossa primeira escolha.Material de couro sem relevo: O couro liso interpreta uma outra forma de sofisticação através de uma linguagem visual mais simples. A superfície do couro apresenta uma textura original, suave e delicada, semelhante à pele macia e fina de um bebê, com um toque ainda mais suave e agradável. Visualmente, cria uma atmosfera relaxante e elegante, tornando-o particularmente adequado para mães urbanas que buscam um estilo discreto e elegante. Embora o couro liso seja ligeiramente inferior à textura de grão cruzado em termos de resistência a riscos, sua firmeza e durabilidade foram efetivamente aprimoradas por meio de um tecido base mais espesso e um processo de revestimento reforçado. Isso garante menor probabilidade de formação de vincos ou deformações durante o uso diário, equilibrando perfeitamente estética e praticidade. É uma solução alternativa ideal para usuários que preferem um estilo minimalista e, portanto, foi incluída como nossa opção alternativa.2.2 ForroAlém do material principal, a escolha do forro é igualmente importante. É necessário considerar não apenas a impermeabilidade e a segurança higiênica do ambiente interno, mas também a estabilidade dos itens armazenados e a facilidade de acesso. Por isso, oferecemos três opções de materiais para o cliente: tecido de forro impermeável de alta densidade, tecido de trama simples com revestimento espesso e tecido 100% algodão. Tecido de forro impermeável de alta densidade: Mantendo um toque macio, o produto possui um revestimento impermeável em PU que impede eficazmente a penetração de líquidos como manchas de leite e urina. Sua superfície lisa também facilita a limpeza diária. É a opção ideal para quem busca o equilíbrio entre conforto e praticidade, sendo, portanto, nossa primeira recomendação ao cliente.Tecido de trama simples com revestimento espesso: Com excelente resistência à abrasão e uma sensação estruturada, oferece forte suporte estrutural para o interior da bolsa, evitando que ela se deforme devido ao acúmulo de itens pesados. No entanto, sua desvantagem é o aumento do peso total da bolsa. Portanto, foi oferecida como uma opção alternativa, direcionada principalmente a usuários que exigem alta estrutura da bolsa e que carregam uma quantidade relativamente grande de itens diariamente.Tecido 100% algodão: Possui um toque suave e excelente compatibilidade com a pele, tornando-o adequado para contato direto com roupas de bebê. No entanto, suas desvantagens são a alta absorção de água e a falta de suporte estrutural. Uma vez contaminado com líquido, é difícil de secar rapidamente e pode facilmente se tornar um ambiente propício para a proliferação de bactérias. Portanto, também foi oferecido como uma opção alternativa, direcionada principalmente a usuários que têm uma preferência extrema por materiais naturais e cujos cenários de uso são relativamente limpos.Considerando que a superfície externa da bolsa para mamães precisa ser impermeável e resistente à abrasão, enquanto o interior entra em contato frequente com itens como mamadeiras e lenços umedecidos, também é necessário um certo nível de impermeabilidade. Portanto, com base em nossa recomendação e em consonância com o posicionamento da marca, o cliente selecionou ① o tecido de trama cruzada e ① o forro impermeável de alta densidade. Essa combinação cientificamente projetada de materiais internos e externos não só garante que a bolsa mantenha uma forma estruturada e bem definida, como também resolve fundamentalmente os problemas das bolsas de couro tradicionais, que são “pesadas e difíceis de manter”, proporcionando o suporte ideal para o processo subsequente de modelagem estrutural.  Etapa 3: Seleção de hardware e acessórios Zíper de metalOs componentes de hardware são um detalhe fundamental para determinar a qualidade e a durabilidade geral de uma bolsa. Considerando a alta frequência de abertura e fechamento de uma bolsa de maternidade de alta qualidade, estabelecemos três padrões principais para a seleção de hardware: durabilidade, resistência à corrosão e operação suave. Em primeiro lugar, em termos de material, a liga de zinco foi selecionada como material principal. Suas características de alta densidade garantem a estabilidade estrutural dos componentes de ferragens e dos pés sob condições de carga prolongadas, tornando-os menos propensos a deformações ou quebras. Para lidar com o desafio da exposição frequente à umidade e a produtos de limpeza em cenários de uso materno-infantil, todas as superfícies das ferragens passam por um processo de galvanoplastia de três camadas e foram submetidas a um teste de névoa salina de 48 horas, prevenindo eficazmente a oxidação e a ferrugem e garantindo que as ferragens permaneçam brilhantes e com aparência de novas ao longo do tempo. Em termos de experiência funcional, priorizamos a otimização para uma operação silenciosa e suave. O sistema de zíper utiliza dentes de metal personalizados de alta qualidade, combinados com cursores polidos com precisão. Isso não só proporciona uma abertura e fechamento suaves e precisos, como também reduz significativamente o ruído de atrito, evitando sons incômodos ao retirar itens enquanto o bebê dorme e demonstrando atenção aos detalhes de uso. Além disso, os fechos magnéticos possuem um design de forte força magnética, garantindo operação conveniente com uma só mão e fechamento seguro, impedindo que os itens dentro da bolsa escorreguem acidentalmente. Em termos de apresentação visual, a cor e o acabamento dos acessórios precisam criar uma harmonia que complemente o couro preto com textura cruzada. Oferecemos três opções de cores para a cliente escolher: dourado claro, dourado champanhe e ouro rosa. A opção final, dourado champanhe, utiliza seu brilho suave e quente para equilibrar a frieza do couro preto, adicionando um toque de elegância e luxo discreto ao design geral, combinando perfeitamente com as preferências estéticas das mães urbanas.  Logotipo de metal personalizadoO cliente desejava personalizar um logotipo exclusivo para a marca. Fornecemos a arte final e a equipe de design realizou o processo correspondente, levando em consideração o posicionamento da marca, bem como a cor e o material do zíper metálico. Considerando a sofisticação discreta do acabamento em dourado champanhe, recomendamos o uso de um processo de fundição 3D para o logotipo, a fim de realçar o relevo e a sensação de robustez, evitando a aparência barata que uma impressão plana poderia potencialmente criar. Após repetidos ajustes na espessura das linhas da fonte, no arredondamento dos cantos e no centro de gravidade visual do logotipo na frente da bolsa, finalmente chegamos a uma solução exclusiva de placa de metal com tamanho moderado e linhas suaves e fluidas.  Por meio da personalização dos componentes de hardware, não apenas aprimoramos a durabilidade geral e a experiência do usuário da bolsa, como também os transformamos em detalhes refinados que complementam o design geral, alcançando um equilíbrio entre praticidade e estética artística. Isso combina perfeitamente com o caráter sofisticado e moderno da bolsa, além de reforçar a sensação de luxo e a harmonia visual. Pés de metalPara proteger a parte inferior da bolsa do atrito com o chão e da erosão causada por manchas, instalamos pés de metal dourado champanhe, da mesma paleta de cores do zíper, nos quatro cantos da base. Esses pés não apenas oferecem suporte, tornando a bolsa mais estável quando colocada sobre uma superfície e evitando o contato direto do couro com superfícies ásperas, como também criam uma conexão visual com a placa frontal com o logotipo e o cursor do zíper, graças ao seu brilho metálico refinado, reforçando ainda mais a integridade e a sensação de luxo do design.  Etapa 4: Criação de padrões estruturais e planejamento de armazenamento interno A modelagem é a etapa central na transformação de desenhos bidimensionais em um produto físico tridimensional, sendo também um passo fundamental para determinar se uma bolsa para gestantes é realmente “funcional e fácil de usar”. Com base nas características do material e nas especificações dos componentes definidas nas duas etapas anteriores, iniciamos o processo de desenvolvimento do molde, focando principalmente na lógica da organização do espaço interno e no conforto ao carregar a bolsa. 4.1 Compartimentos FuncionaisEm resposta à dificuldade que as mães enfrentam ao carregar uma grande variedade de itens quando saem de casa, adotamos um conceito de compartimentação modular para a estrutura interna. O compartimento principal oferece amplo espaço e pode acomodar facilmente itens maiores, como fraldas e mudas de roupa;Um dos lados possui um bolso com zíper e dois bolsos abertos mais profundos e alargados;O outro lado foi projetado com um compartimento reforçado e resistente a impactos para laptops, ideal para mães que precisam se deslocar diariamente. Ele comporta dispositivos digitais e documentos importantes, enquanto o acolchoamento espesso amortece eficazmente impactos externos. Esse design acomoda de forma inteligente a dupla identidade de "mãe" e "mulher trabalhadora", permitindo que as mães lidem com necessidades temporárias de trabalho com facilidade enquanto cuidam de seus bebês, alcançando uma transição perfeita entre os cuidados com os filhos e o trabalho.  Design funcional adicional:Um bolso fixo e independente para mamadeira, com isolamento térmico, foi adicionado dentro do compartimento principal e costurado em uma das laterais da bolsa, sem afetar a utilização do espaço do compartimento principal. A camada interna é feita com acolchoamento térmico espesso, enquanto o forro utiliza material isolante PEVA para garantir que a temperatura permaneça estável durante a alimentação.  Além disso, também desenvolvemos uma bolsa térmica independente para mamadeiras, com capacidade para 3 a 4 mamadeiras simultaneamente. Ela utiliza algodão perolado espesso e materiais isolantes de PEVA, proporcionando excelente retenção de temperatura. Seja para armazenar leite materno refrigerado ou manter alimentos complementares aquecidos, ela conserva a temperatura ideal por um período prolongado. Pode ser removido e usado independentemente, sendo conveniente para viagens curtas ou situações de emergência temporárias, e também pode ser encaixado com segurança dentro da bolsa para evitar trepidações e colisões, proporcionando uma solução flexível de "uma bolsa, múltiplos usos".  4.2 Conforto ao transportarEm termos de conforto ao carregar, considerando que o peso de uma bolsa de maternidade totalmente carregada geralmente excede o de uma bolsa comum, adicionamos uma placa de suporte removível de PP com 1 mm de espessura na parte inferior da bolsa para aumentar o suporte e a resistência à deformação, além de reduzir a pressão sobre as mãos. Um núcleo de esponja de alta resiliência está embutido nas alças, com a camada externa revestida em couro granulado na mesma cor do corpo da bolsa. Isso não só garante a uniformidade visual, como também melhora significativamente a maciez e o conforto ao segurar a bolsa, ajudando a aliviar a fadiga das mãos causada pelo uso prolongado.  Durante a fase de ajuste do molde, produzimos o molde inicial de acordo com as proporções originais fornecidas pelo cliente e realizamos testes de drapeado tridimensional e simulação com pessoas reais. Nos concentramos em verificar a suavidade da abertura e do fechamento da bolsa, a facilidade de acesso aos itens nos bolsos laterais e o equilíbrio do centro de gravidade geral. Em resposta ao raio insuficiente nos cantos da bolsa, constatado durante os testes iniciais, que resultava em um zíper que não abria e fechava com a suavidade necessária, ajustamos o molde modificando a curvatura dos dois cantos superiores da bolsa e otimizando a distribuição da força ao longo do trilho do zíper. Isso garante que o zíper mantenha uma abertura e um fechamento suaves e sem esforço, mesmo quando a bolsa estiver totalmente carregada, sem emperrar ou correr o risco de se romper, além de melhorar a estética geral.  Etapa 5: Confirmação da amostra de pré-produção e produção em massa Em seguida, a amostra foi enviada ao cliente para uma revisão funcional completa e inspeção detalhada, a fim de garantir que ela permanecesse em total conformidade com as expectativas estabelecidas nas etapas anteriores. Após diversas rodadas de testes de uso em diferentes cenários, todos os indicadores da amostra final atenderam aos padrões esperados. O cliente elogiou bastante esta bolsa de maternidade de alta qualidade, que combina uma aparência elegante e atraente com funcionalidade prática, e aprovou oficialmente a amostra para confirmação. A conclusão bem-sucedida desta etapa representou o fechamento perfeito do ciclo, desde a concepção do projeto até a sua concretização física, estabelecendo também um padrão de qualidade rigoroso para a produção em massa subsequente. Com a confirmação final da amostra de pré-produção, o projeto entra oficialmente na fase de preparação para a produção em massa. Como fabricantes de bolsas de couro, possuímos vasta experiência prática e sabemos como controlar os detalhes e transformá-los em processos de produção padronizados. Seguimos rigorosamente os padrões de processo e as especificações de qualidade da amostra confirmada, iniciamos a aquisição em grande escala de matérias-primas e o planejamento da linha de produção, garantindo que cada etapa do processo produtivo reproduza com precisão a excelente qualidade da amostra aprovada. Desde a inspeção da matéria-prima recebida, o corte preciso na mesa de corte e a costura detalhada nas máquinas de costura, até o rigoroso processo de controle de qualidade. (AQL 1,5/4,0)Acompanharemos o progresso da produção e a qualidade do produto final durante todo o processo. Nosso objetivo é transformar esse cuidado meticuloso com mães e bebês em dezenas de milhares de bolsas de alta qualidade para gestantes, por meio de processos industriais padronizados, e, por fim, entregá-las aos compradores com segurança e pontualidade. Etapa 6: Perguntas frequentes (FAQ) sobre a personalização da bolsa Mommy P1: Quanto tempo normalmente leva para personalizar uma bolsa para mamães, desde a consulta até o envio?R: Geralmente, o processo é dividido em três etapas: aproximadamente 2 a 5 dias para a comunicação da ficha técnica e seleção de materiais; aproximadamente 7 a 15 dias para a confecção do molde e confirmação da amostra de pré-produção (dependendo do número de rodadas de modificação e da necessidade de moldes para as ferragens); e aproximadamente 25 a 35 dias para a produção em massa. No caso descrito neste artigo, que envolveu a seleção do tecido, a personalização das ferragens e duas rodadas de ajustes estruturais no molde, recomendamos que as marcas reservem aproximadamente 2 meses para o ciclo completo. P2: Qual é a quantidade mínima de encomenda (MOQ) para uma bolsa personalizada para mães? Existe alguma taxa para amostras?R: A quantidade mínima de encomenda (MOQ) varia dependendo se o tecido e os acessórios são materiais já existentes. Se forem utilizados couro PU de grão cruzado, zíperes padrão e pés de metal, a MOQ será relativamente baixa. Se um logotipo metálico personalizado ou acessórios especiais exigirem o desenvolvimento de um molde, o custo do molde terá de ser compartilhado e a MOQ aumentará proporcionalmente. Normalmente, é cobrada uma taxa para a amostra de pré-produção, e o valor específico depende da complexidade do produto e da dificuldade do processo de fabricação. P3: Uma bolsa de couro para gestantes é à prova d'água? O que devo fazer se ela ficar manchada com leite ou urina?A: O couro PU de grão cruzado que selecionamos recebe um tratamento especial com revestimento impermeável e resistente a manchas. Sua superfície apresenta uma textura tridimensional fina, dificultando a penetração de líquidos. Manchas de leite ou respingos de água da chuva podem ser removidas facilmente com um pano úmido. O forro é feito com um tecido impermeável de alta densidade, que impede a penetração de líquidos nas camadas internas da bolsa, resolvendo o problema da dificuldade de limpeza, tanto externa quanto interna. Q4: Os componentes de hardware são propensos à ferrugem ou ao desbotamento?R: Não. Os zíperes, fechos magnéticos e pés utilizados neste caso são todos feitos de liga de zinco. Suas superfícies passam por um processo de galvanoplastia de três camadas e foram submetidas a um teste de névoa salina de 48 horas, resistindo eficazmente à corrosão causada por umidade, suor e produtos de limpeza diários, mantendo ao mesmo tempo uma abertura e fechamento suaves e um acabamento brilhante a longo prazo.Q5: A bolsa realmente consegue manter os itens aquecidos? Quanto tempo dura o efeito isolante?R: Sim. Projetamos uma bolsa térmica fixa e independente para mamadeiras dentro do compartimento principal, utilizando acolchoamento térmico espesso e material isolante PEVA. Além disso, incluímos uma bolsa térmica removível com estrutura de algodão perolado espesso que comporta de 3 a 4 mamadeiras simultaneamente. O leite materno refrigerado ou a comida complementar aquecida podem manter uma temperatura adequada por várias horas em condições normais de temperatura ambiente, dispensando o uso de equipamentos térmicos adicionais em viagens curtas. Q6: Qual o tamanho máximo de laptop que cabe no compartimento para laptop?A: O compartimento para laptop resistente a impactos desta capa possui um design acolchoado e espesso, geralmente acomodando laptops de 13 a 14 polegadas e documentos importantes. As dimensões reais podem ser ajustadas de acordo com os hábitos de deslocamento dos seus usuários. Durante a fase de modelagem, realizaremos testes de simulação física para confirmação. Q7: Quais processos podem ser usados ​​para estampar o logotipo em uma bolsa de couro?A: Os processos comuns incluem placas de identificação em metal fundido, estampagem a quente, gravação em couro, bordado e outros. Para combinar com a sofisticação discreta dos detalhes em dourado champanhe, o cliente, neste caso, optou por um logotipo tridimensional em metal fundido. Nossa equipe de design oferece o projeto da arte e ajustes de tamanho gratuitamente, enquanto o custo do molde é cotado separadamente, de acordo com o processo de fabricação. Q8: A bolsa vai deformar quando estiver totalmente carregada? As alças serão desconfortáveis ​​ou vão machucar as mãos?A: Abordamos essa questão por meio de uma solução estrutural em três partes:① Uma placa de suporte removível de PP de 1 mm está integrada na parte inferior para melhorar o suporte da base e a resistência à deformação;② Um núcleo de esponja de alta resiliência é embutido dentro das alças e revestido com material de couro para melhorar a maciez da pegada;③ O próprio material de couro com textura cruzada proporciona boas propriedades de retenção de forma.Durante a fase de criação do molde, também realizaremos um teste de simulação com carga total em uma pessoa real para verificar o equilíbrio do centro de gravidade geral. Q9: Como é garantida a qualidade da produção em larga escala?A: A produção em massa segue rigorosamente os padrões de processo da amostra confirmada na pré-produção. Todo o processo é monitorado, desde a inspeção da matéria-prima recebida, passando pelas operações de corte e costura, até a embalagem do produto acabado. Os produtos acabados são inspecionados por amostragem de acordo com o padrão AQL 1,5/4,0, o que significa um nível de qualidade aceitável de 1,5 para defeitos críticos e 4,0 para defeitos menores, garantindo que a qualidade entregue seja consistente com a amostra confirmada. Q10: Não temos uma equipe de design e temos apenas uma ideia de produto. Ainda assim podemos cooperar?R: Absolutamente. Você só precisa nos fornecer o perfil do usuário-alvo, os principais requisitos funcionais (como a necessidade de uma bolsa térmica, compartimento para laptop, opções de transporte duplas, etc.) e sua faixa de orçamento. Nossa equipe técnica ajudará na organização da ficha técnica, recomendando soluções de tecido e ferragens e concluindo todo o processo de desenvolvimento, desde os desenhos até os produtos finais — como demonstrado neste caso, o cliente fornece o conceito e nós somos responsáveis ​​por torná-lo realidade. Q11: O zíper vai emperrar ou abrir de repente quando a bolsa estiver totalmente cheia?A: Verificamos especificamente esse ponto durante a fase de ajuste do molde. A amostra inicial apresentava raio de curvatura insuficiente nos cantos da bolsa, o que fazia com que a abertura e o fechamento fossem menos suaves. Após modificar a curvatura do molde e otimizar a distribuição da força ao longo do zíper, o zíper permaneceu suave e sem emperrar, mesmo com a bolsa totalmente carregada. A amostra de pré-produção também passou por testes simulados em diversos cenários de uso. ConclusãoPersonalizar uma bolsa de maternidade de alta qualidade não se resume a simplesmente combinar diferentes materiais. Requer, sim, uma customização profunda baseada no perfil da usuária e em cenários de uso reais. Desde a criteriosa seleção do couro de grão cruzado pela sua resistência à abrasão, passando pelos testes de impermeabilidade do forro, até a integração inteligente de compartimentos térmicos e um compartimento para laptop, cada etapa reflete uma profunda compreensão das situações de uso reais das mães. Como fabricantes de artigos de couro com mais de 30 anos de experiência, sempre acreditamos firmemente que um design de produto excelente pode proporcionar às marcas uma competitividade de mercado que supera as expectativas. Não se trata apenas de um instrumento funcional, mas também de uma extensão da filosofia da marca e uma ponte para a conexão emocional. Estamos comprometidos em transformar cada requisito, por mais sutil que seja, em uma experiência tangível e de alta qualidade, por meio de excelente habilidade artesanal e rigoroso controle de qualidade, ajudando as marcas a se destacarem na acirrada concorrência do mercado. Aguardamos com expectativa a oportunidade de trabalhar com você para manter a excelência artesanal e permanecermos fiéis à visão original, criando juntos produtos excepcionais que não apenas compreendam as necessidades dos clientes, mas também agreguem valor comercial.    Autor       
  • O que significa AQL?
    O que significa AQL? Sep 07, 2026
    1. O que é AQL? AQL significa Limite de Qualidade Aceitável (Nível de Qualidade Aceitável). É um método de amostragem estatística amplamente utilizado na indústria manufatureira global para determinar se um lote de produtos manufaturados atende aos padrões de qualidade predeterminados. Para remessas de grande volume, inspecionar cada item individualmente não é apenas extremamente caro, mas também muito demorado. O AQL permite que os inspetores de qualidade examinem uma amostra representativa e cheguem a uma conclusão estatisticamente válida sobre todo o lote de produtos. Esse conceito foi formalmente estabelecido pela Organização Internacional de Normalização (ISO) na norma ISO 2859-1 e tem sido amplamente adotado nas indústrias militar, médica, de eletrônicos de consumo e têxtil. Na indústria de fabricação de bolsas, o AQL serve como uma linguagem comum entre marcas e fábricas de bolsas. Ele elimina ambiguidades e fornece tanto a compradores quanto a vendedores um padrão de referência quantitativo — especificamente, o número de itens defeituosos que podem ser aceitos em uma única inspeção, de acordo com as diretrizes de amostragem do AQL. 2. Entendendo o que é um defeito Antes de discutirmos o AQL, é importante primeiro entendermos os defeitos, ou seja, os produtos defeituosos. Na produção em larga escala, defeitos de diferentes graus são inevitáveis ​​e podem afetar diretamente os interesses financeiros do comprador. A inspeção é realizada principalmente por meio de amostragem aleatória final, com o objetivo de fornecer uma avaliação objetiva e mensurável da qualidade do lote de produtos que o comprador está prestes a receber. Com base nos resultados da inspeção, o comprador pode entender quais tipos de defeitos podem existir no lote e, assim, tomar decisões sobre a destinação das mercadorias. Diferentes compradores podem ter entendimentos diferentes sobre o que constitui um defeito. Os defeitos podem ser classificados em defeitos críticos, defeitos graves e defeitos leves. Geralmente, os compradores especificam claramente as definições desses defeitos em seus procedimentos de inspeção ou manuais de operação do inspetor. Em geral, esses três tipos de defeitos podem ser explicados da seguinte forma:Defeitos críticos: Problemas que podem colocar em risco a segurança do usuário ou violar requisitos regulamentares, como substâncias químicas nocivas ou saliências metálicas pontiagudas. O número de aceitação para defeitos críticos é quase sempre zero.Principais defeitos: Problemas funcionais ou defeitos estéticos significativos que provavelmente resultarão em devoluções por parte dos clientes, como um zíper danificado, alças desalinhadas, um logotipo mal posicionado ou diferenças de cor óbvias.Pequenos defeitos: Pequenas imperfeições que não afetam a funcionalidade ou a aparência geral, como fios soltos, leve desgaste superficial no forro ou assimetria quase imperceptível. 3. Familiarizando-se com a tabela AQLA “Tabela AQL” é uma ferramenta estatística que os inspetores de compras podem usar para inspeções de produtos, sendo também um padrão da indústria. O padrão consiste basicamente em duas tabelas. A primeira tabela indica qual “letra de código” deve ser usada. Em seguida, com base na letra de código, é possível determinar o tamanho da amostra correspondente e o número máximo de defeitos aceitáveis. Primeira tabela: Tabela de letras com o código do tamanho da amostra A tabela acima é baseada na norma ANSI/ASQ Z1.4-2008 dos Estados Unidos (que é geralmente consistente com a norma ISO 2859-1). Para entender a primeira tabela, você precisa primeiro entender o que significam “Níveis Gerais de Inspeção” e “Níveis Especiais de Inspeção”. Níveis gerais de inspeçãoNívelTamanho da amostraPoder discriminatórioDefinição padrão e referência de seleçãoIMenorMais baixoUtilizado quando uma quantidade relativamente pequena de inspeção é suficiente para atender aos requisitos, ou quando a qualidade do produto se manteve estável por um longo período e os custos de inspeção são uma preocupação.IIMédioMédioNível padrão. Salvo indicação em contrário, deve ser utilizado o Nível II. Este nível aplica-se à inspeção da grande maioria dos produtos de consumo convencionais.IIIMaiorMais altoUtilizado quando se exige maior poder de discriminação. Aplicável a novos produtos, produtos com flutuações significativas de qualidade, produtos com alto preço unitário, componentes críticos, produtos com requisitos especiais de qualidade do cliente, situações em que as consequências de um lote rejeitado são graves e outros cenários semelhantes. Níveis de Inspeção EspecialA definição principal de S1–S4 é: “Utilizada quando são necessários tamanhos de amostra relativamente pequenos e um risco de amostragem maior pode ser tolerado.” NívelTamanho da amostraCenários típicos de aplicaçãoReferência para Coordenação com AQLS-1Extremamente pequenoUtilizado apenas para verificações muito simples e cenários de baixíssimo risco.AQL ≥ 1,5 (recomendado por algumas indústrias)S-2Muito pequenoBoas condições de processamento, qualidade altamente uniforme dentro do lote, verificação simples.AQL ≥ 1,0S-3PequenoAs características de qualidade são determinadas pelo design/estrutura; produtos que não são montados manualmente.AQL ≥ 0,25S-4Relativamente pequenoOs custos de inspeção são extremamente altos, os ciclos de inspeção são longos ou o teste é destrutivo.AQL ≥ 0,10Nota: Os Níveis Especiais de Inspeção geralmente não são usados ​​para inspeção completa de um lote inteiro de produtos. Em vez disso, destinam-se a itens de teste específicos em uma lista de verificação de inspeção, como testes destrutivos, testes funcionais, testes de segurança e outros testes semelhantes. Portanto, para a maioria dos pedidos convencionais, o Nível Geral de Inspeção II é normalmente utilizado. Após compreender os níveis de inspeção, você pode usar o padrão “II” para consultar a Tabela A e selecionar o tamanho de amostra correspondente. Por exemplo, se a quantidade do seu pedido estiver entre 3.201 e 10.000 unidades, a letra correspondente ao código do tamanho de amostra é “L”.  Tabela 2: Tabela do Plano de Amostragem de Inspeção Normal Usando o valor “L” da Tabela A como referência, o tamanho da amostra correspondente à linha “L” na Tabela B é 200. Em seguida, consulte os respectivos valores padrão AQL estabelecidos pela marca ou fabricante da embalagem para determinar o Número de Aceitação (Ac) e o Número de Rejeição (Re) correspondentes. Tomando como exemplo o AQL 2.5/4.0, que atualmente é amplamente adotado para produtos de mercado de massa:AQL 2.5 significa que o Número de Aceitação (Ac) para defeitos maiores é 10, enquanto o Número de Rejeição (Re) é 11; AQL 4.0 significa que o Número de Aceitação (Ac) para defeitos menores é 14, enquanto o Número de Rejeição (Re) é 15. Isso significa que, entre as 200 amostras inspecionadas, se o número de defeitos graves não ultrapassar 10 e o número de defeitos leves não ultrapassar 14, o lote será considerado aceitável. Por outro lado, se o número de qualquer um dos tipos de defeito atingir ou ultrapassar o número de rejeições correspondente, todo o lote será considerado inaceitável. Ao combinar a quantidade total do pedido, o nível de inspeção e o valor AQL dessa forma, as marcas podem determinar cientificamente o tamanho da amostra e os limites de aceitação, garantindo que o controle de qualidade seja consistente com os princípios estatísticos e alinhado com as necessidades reais do negócio. 4. Padrão da SYNBERRY BAG: Uma explicação detalhada do AQL 1.5/4.0Na SYNBERRY BAG, nosso sistema de garantia de qualidade é baseado nos altos padrões de 0% para defeitos críticos, AQL 1,5 para defeitos graves e AQL 4,0 para defeitos menores. Essa estratégia combinada visa garantir que nossos produtos não apenas atendam aos requisitos mínimos de segurança e conformidade regulatória, mas também satisfaçam as principais expectativas dos consumidores em relação à funcionalidade e à qualidade estética. 4.1 “Defeitos Críticos AQL 0”:Um nível de defeito crítico de zero significa que, assim que qualquer problema fatal que possa potencialmente colocar em risco a segurança do usuário ou violar leis e regulamentos for descoberto nas unidades amostradas, independentemente da quantidade, todo o lote será considerado inaceitável e submetido a retrabalho de 100%. Esta é uma linha vermelha inegociável e reflete o alto nível de responsabilidade da marca com a segurança do consumidor. 4.2 “Defeitos Graves 1.5”:Esses tipos de defeitos envolvem a funcionalidade principal do produto ou problemas significativos de aparência, como um zíper emperrado, alças mal costuradas, logotipos impressos incorretamente ou diferenças de cor óbvias. Tais defeitos têm alta probabilidade de resultar em devoluções ou reclamações dos consumidores finais, prejudicando diretamente a reputação da marca. Para esses tipos de defeitos, estabelecemos um padrão de inspeção mais elevado do que o padrão comercial normal (AQL 2,5) — AQL 1,5. Tomando como exemplo uma amostra de 200 unidades, o Número de Aceitação (Ac) para defeitos graves sob o AQL 1,5 é 7, e o Número de Rejeição (Re) é 8. Isso significa que, sob amostragem estatística, a taxa permitida de defeitos graves é extremamente baixa. Exige que a fábrica implemente controles rigorosos sobre os processos críticos durante a produção para garantir que a funcionalidade e a consistência da aparência do produto atendam a altos padrões. 4.3 “Defeitos menores AQL 4.0”:Para pequenas imperfeições que não afetam a usabilidade ou a funcionalidade e que só podem ser detectadas por meio de uma inspeção cuidadosa e de perto, como fios soltos ou pequenas manchas em áreas do forro que não suportam peso, aplicamos o padrão AQL 4.0 para defeitos menores. Embora esses problemas não tornem o produto inutilizável, uma taxa de ocorrência excessivamente alta ainda pode afetar a percepção dos consumidores sobre o nível de refinamento da marca. Definir o AQL 4.0 não significa deixar que problemas de qualidade passem despercebidos. Pelo contrário, representa um equilíbrio racional com o perfeccionismo, garantindo a eficiência geral do envio e o controle dos custos. Isso assegura que a grande maioria dos produtos entregues aos consumidores mantenha uma aparência limpa, padronizada e apresentável. Por meio desse sistema de controle de qualidade em níveis, a SYNBERRY BAG consegue salvaguardar a qualidade e a segurança essenciais, otimizando a alocação de recursos de produção e oferecendo às marcas uma solução de entrega de qualidade, confiável e com bom custo-benefício.  5. Como implementamos este padrão?Nossa implementação segue um processo rigoroso de várias etapas: 5.1 Inspeção de Materiais RecebidosAs matérias-primas — incluindo couro, tecidos, ferragens e zíperes — são inspecionadas de acordo com o padrão AQL 1.5 imediatamente após a chegada. Materiais não conformes jamais são permitidos no processo de produção. 5.2 Controle de Qualidade em Processo (IPQC)Os inspetores da linha de produção realizam inspeções de componentes semiacabados em estações de trabalho críticas. Os principais defeitos identificados nesta fase são imediatamente retrabalhados para evitar que se tornem defeitos permanentes nos produtos acabados. 5.3 Inspeção Aleatória FinalOs produtos acabados são inspecionados de acordo com o padrão AQL 1.5/4.0, utilizando as tabelas de amostragem especificadas na ANSI/ASQ Z1.4-2008 ou ISO 2859-1. A inspeção é realizada por inspetores de qualidade treinados e independentes da equipe de produção. 5.4 Inspeção pré-embarqueA verificação final é realizada antes do fechamento das caixas. Ela não só verifica a qualidade do produto, como também a integridade da embalagem, a precisão da etiqueta e o peso da caixa. Essa abordagem em camadas significa que, quando um lote de mercadorias chega à etapa de inspeção final, a taxa de defeitos já foi significativamente reduzida por meio da prevenção, e não da detecção. O padrão AQL serve como o último filtro, e não como a principal ferramenta de controle de qualidade. 6. Perguntas frequentes sobre AQLCompreender a teoria por trás do AQL é apenas o primeiro passo. Na prática, ao cooperar com uma fábrica de bolsas ou um fabricante de sacolas, as marcas também podem se deparar com uma série de dúvidas e incertezas quanto à implementação prática. Com base em nossa vasta experiência atendendo clientes em todo o mundo, compilamos as perguntas mais frequentes e suas respectivas respostas detalhadas. P1: Como exatamente o tamanho da amostra é determinado durante a amostragem AQL? Uma marca pode solicitar um aumento no tamanho da amostra?A: O tamanho da amostra AQL não é determinado arbitrariamente pela fábrica ou pela marca. Em vez disso, segue rigorosamente as relações correspondentes especificadas nas tabelas de amostragem. A norma utiliza o Nível de Inspeção Geral II como base padrão. De acordo com a quantidade total do lote (Tamanho do Lote), é determinado um Código de Tamanho da Amostra, e o código correspondente é então associado ao número específico de unidades a serem inspecionadas. Naturalmente, uma marca tem o direito de solicitar um nível mais rigoroso de inspeção, como a mudança para o Nível III de Inspeção Geral (com o tamanho da amostra aumentando em aproximadamente 1,5 vezes) ou a exigência de Inspeção Rigorosa. No entanto, dois pontos devem ser claramente compreendidos: primeiro, o aumento do tamanho da amostra prolongará o período de inspeção e resultará em custos adicionais de mão de obra; segundo, um aumento no tamanho da amostra não aumenta proporcionalmente a taxa de detecção de defeitos, pois a essência do AQL é um modelo probabilístico, e não simplesmente o aumento do número de unidades inspecionadas. P2: Durante a amostragem AQL, uma marca deve contratar uma empresa de inspeção terceirizada ou confiar na autoinspeção da fábrica?A: Cada abordagem tem suas próprias vantagens e desvantagens, dependendo de como a marca equilibra a objetividade e o controle de custos.Autoinspeção na fábrica: As vantagens da autoinspeção na fábrica incluem resposta rápida, baixo custo e a capacidade de fornecer feedback imediato sobre problemas de produção, permitindo retrabalho ágil. No entanto, sua limitação reside na falta de independência. Pode haver conflito de interesses, no qual a fábrica atua como "tanto participante quanto juiz", resultando em inspeções que podem tender a ser mais lenientes. Contudo, se um fornecedor com seu próprio sistema rigoroso de controle de qualidade for selecionado, o risco pode ser significativamente reduzido. Empresas de Inspeção Terceirizadas: As vantagens de empresas de inspeção terceirizadas, como a SGS, a Bureau Veritas ou agências de inspeção designadas pela marca, incluem independência e amplas redes de escritórios. Para alguns grandes varejistas com fornecedores distribuídos em diversas regiões do mundo, a inspeção terceirizada oferece conveniência e consistência. Por outro lado, marcas menores podem não possuir um sistema interno completo de controle de qualidade (QA/QC) e, por vezes, podem depender do julgamento profissional de agências de inspeção terceirizadas para compensar suas limitações internas. As principais limitações da inspeção por terceiros são o custo relativamente alto e o fato de que essas inspeções geralmente se limitam à condição dos produtos no dia da inspeção. É difícil para os inspetores terceirizados participarem tão profundamente de todo o processo de produção e das atividades de controle de qualidade quanto uma equipe interna. Q3: Se um lote de mercadorias for considerado "Rejeitado" (Reprovado) durante uma inspeção AQL, o que deve ser feito em seguida?A: Rejeição não significa que todo o lote de mercadorias deva ser descartado. O processo de manuseio usual inclui: Triagem de 100%: A fábrica deve inspecionar todos os produtos em estoque um por um e remover todos os itens defeituosos.Reparo e reinspeção: Defeitos reparáveis, como costuras soltas ou pequenas manchas, devem ser corrigidos, após o que as mercadorias são submetidas novamente à inspeção.Aceitação por Concessão: Se os defeitos não afetarem a funcionalidade principal e a marca concordar, as partes podem negociar um preço reduzido ou tratar os produtos como de segunda linha. No entanto, isso deve ser acordado por ambas as partes antes da encomenda.Reprodução do Pedido: Em casos de defeitos graves ou irreparáveis, a marca reserva-se o direito de solicitar a devolução ou exigir que a fábrica assuma a responsabilidade pela reprodução do pedido. No Acordo de Qualidade da SYNBERRY BAG, comprometemo-nos expressamente a que, caso uma inspeção final seja rejeitada por motivos imputáveis ​​à nossa parte, assumiremos os custos de retrabalho e a responsabilidade por eventuais atrasos na entrega, garantindo que os interesses comerciais da marca não sejam afetados negativamente. Q4: O padrão AQL aplica-se a todos os tipos de produtos de sacos?A: O AQL é um método geral de amostragem estatística e, em princípio, pode ser aplicado a produtos em todos os setores industriais. No entanto, em aplicações específicas, ele deve ser ajustado de forma flexível de acordo com as características do produto. Para produtos estruturalmente complexos com requisitos de acabamento extremamente elevados, como bolsas de luxo ou mochilas executivas premium, confiar exclusivamente na amostragem AQL pode não ser suficiente para abranger todos os pontos de risco potenciais. Esses produtos geralmente exigem testes mais rigorosos e um nível de inspeção mais alto, como o Nível III. Q5: Por que diferentes marcas definem valores AQL diferentes, como 1,5/4,0 em vez de 2,5/4,0?A: Isso reflete diferenças no posicionamento da marca, nos grupos de clientes-alvo e na tolerância ao risco. Marcas de fast-fashion voltadas para o mercado de massa podem tender a adotar o AQL 2.5/4.0 para equilibrar custos e velocidade de entrega, enquanto marcas de bolsas renomadas ou premium podem optar pelo AQL 1.5/4.0, ou até mesmo estabelecer padrões de inspeção personalizados com suas fábricas, a fim de manter sua imagem de marca e a capacidade de cobrar um preço premium. A SYNBERRY BAG escolheu o AQL 1.5/4.0 precisamente para ajudar os clientes da marca a estabelecer uma vantagem competitiva diferenciada através de detalhes de qualidade superiores em um mercado altamente competitivo, com pouquíssimas reclamações pós-venda, aumentando assim o valor do ciclo de vida do cliente a longo prazo. 7. Conclusão A inspeção de produtos é essencial para compreender a qualidade das mercadorias antes do envio. O uso eficaz do padrão AQL pode fornecer uma visão aprofundada da qualidade e um meio objetivo de medição, ajudando assim as partes interessadas do fabricante a tomar decisões de aquisição relevantes. Se uma marca precisar de ajuda para desenvolver um plano de inspeção e definir os requisitos de inspeção, teremos o maior prazer em oferecer suporte, utilizando nosso conhecimento e experiência profissional no setor.    Autor       
  • O que define uma boa bolsa de ginástica?
    O que define uma boa bolsa de ginástica? Sep 01, 2026
    Uma bolsa de ginástica verdadeiramente funcional é construída em torno de três elementos principais: organização inteligente dos compartimentos, design de ventilação eficaz e fabricação com materiais confiáveis. Esses três elementos são igualmente essenciais. A disposição dos compartimentos determina se os usuários conseguem acessar seus pertences com eficiência; a ventilação afeta diretamente o ambiente interno da bolsa e o controle de odores; e a seleção do material determina a durabilidade e a vida útil do produto. Somente otimizando essas três dimensões é que uma bolsa de ginástica pode realmente resolver os desafios práticos que os usuários encontram durante os treinos. Como fabricante OEM/ODM de bolsas com mais de 30 anos de experiência no setor, oferecemos soluções completas — desde o desenvolvimento do design até a produção em massa — para marcas esportivas na América do Norte, Europa, Austrália e outros mercados globais. Desde os desenhos técnicos até a produção final, nossa vasta experiência em fabricação nos ensinou um princípio fundamental: o sucesso de um produto campeão de vendas depende do controle preciso dos detalhes críticos. Projetos que não levam em consideração os cenários reais de uso geralmente geram custos de produção desnecessários, sem fidelizar clientes a longo prazo ou incentivar novas compras. Neste artigo, sob a perspectiva de um fabricante profissional de bolsas de ginástica, vamos detalhar como desenvolver uma bolsa de ginástica que realmente agrade tanto aos parceiros de distribuição quanto aos usuários finais, com foco em três dimensões essenciais: estrutura dos compartimentos, desempenho da ventilação e seleção de materiais. Também forneceremos soluções práticas de personalização para marcas que buscam parcerias OEM. Índice1. Planejamento de Compartimentos2. Projeto de Ventilação3. Seleção de Materiais4. Recomendações de compra de bolsas de ginástica OEM5. O que podemos oferecer como fabricante?6. Perguntas Frequentes (FAQ)7. Conclusão 1. Planejamento de CompartimentosUm sistema de compartimentos bem projetado deve atender às reais necessidades do usuário, mantendo a eficiência da produção. Estruturas excessivamente complexas aumentam os processos de costura e as taxas de defeito. Uma abordagem de projeto inteligente baseia-se na modularidade, permitindo personalização flexível e, ao mesmo tempo, mantendo uma base estrutural sólida. 1.1 Separação Úmido/Seco — Mais do que apenas “dois compartimentos”, são dois sistemas independentesDurante a pesquisa de mercado realizada para nossos parceiros de marca, descobrimos que muitos frequentadores de academias enfrentam problemas como transferência de odores entre os equipamentos, crescimento de mofo e danos causados ​​pela umidade em dispositivos eletrônicos. Portanto, a separação entre áreas secas e molhadas não é um mero artifício de marketing — é um requisito funcional essencial. Nossas soluções de fabricação incluem:• Compartimento úmido independenteUtilizamos tecidos de nylon laminados com TPU, combinados com zíperes impermeáveis ​​e processos de selagem de costura, para obter uma proteção eficaz contra a umidade. Uma estrutura de drenagem também pode ser adicionada ao fundo do compartimento molhado. Mesmo que ocorra uma pequena quantidade de condensação, a umidade se acumula naturalmente na camada de base impermeável, em vez de vazar para o compartimento principal.• Projeto de compartimento úmido ventiladoPainéis de malha respirável e tecidos de forro antibacterianos podem ser integrados na parte interna da tampa do compartimento molhado para melhorar a liberação de umidade e o controle de odores.• Proteção do compartimento secoO compartimento principal pode apresentar uma estrutura de bolso de malha suspensa que mantém roupas limpas e dispositivos eletrônicos elevados, evitando o contato direto com a parede externa do compartimento molhado e reduzindo a exposição à umidade. Opções de personalização:O tamanho do compartimento molhado, sua localização (inferior/lateral/inserção independente) e as especificações do zíper à prova d'água podem ser ajustados de acordo com as exigências da marca. 1.2 Compartimento exclusivo para sapatos — A solução ideal para o controle de odoresO compartimento para sapatos é uma das áreas onde o design de bolsas de ginástica mais frequentemente falha. Muitas marcas reduzem custos usando apenas uma divisória de malha fina, o que permite que o odor dos sapatos se espalhe por toda a bolsa e contamine outros pertences. Nossa configuração padrão inclui:• O compartimento para sapatos é separado do compartimento principal e geralmente fica localizado na parte inferior ou lateral da bolsa. Um painel de suporte rígido é adicionado para evitar que a bolsa desabe e proteger a área de armazenamento principal.• O forro do compartimento para sapatos utiliza tecidos revestidos de fácil limpeza, que podem ser limpos com um pano e evitam o acúmulo de sujeira.• Aberturas de ventilação com ilhós de metal ou plástico podem ser adicionadas à tampa do compartimento de sapatos ou ao painel lateral para melhorar o fluxo de ar.• O compartimento para sapatos pode ser projetado para ser dobrado quando não estiver em uso, através de sistemas de velcro ou zíper, preservando a capacidade do compartimento principal. Opções de personalização:Localização do compartimento para sapatos (acesso pela parte inferior, lateral ou superior), estrutura removível, design com orifícios de ventilação e cores do forro. 1.3 Zoneamento Funcional — Mantendo Todos os Itens OrganizadosUma bolsa de ginástica normalmente carrega mais de dez itens diferentes, incluindo chaves, fones de ouvido, smartphones, carregadores portáteis, faixas de pulso, faixas de resistência, garrafas de água, copos de coquetel e outros acessórios de treino. Um sistema de organização interna bem planejado mantém os pertences organizados e permite que os usuários acessem os itens de forma rápida e prática. Nossas soluções de organização modular incluem: Área FuncionalFinalidade do armazenamentoSolução de fabricaçãobolso frontal de acesso rápidoCartões de acesso, chaves, fones de ouvidoBolso independente com zíper e prendedor de chaves (aplicação de LOGOTIPO personalizada disponível)Bolso lateral para garrafaGarrafas de água, copos de coquetelTecido de malha elástica com costura reforçada na parte inferior para suporte de carga confiável.Compartimento para dispositivos eletrônicosTablets, laptopsAcolchoamento espesso em algodão perolado com forro macio de lã para proteção contra impactos e arranhões.Organizador de pequenos objetosLuvas, faixas de pulso, faixas de resistênciaCintas elásticas internas com divisórias em tela para melhor organização.Compartimento principalRoupas, toalhas, equipamentos de proteçãoEstrutura aberta e espaçosa com alças de fixação opcionais nos cantos. Opções de personalização:Número e posição dos compartimentos, métodos de abertura (fecho de correr / velcro / fecho magnético), materiais do forro e cores. 1.4 Artesanato Detalhado — A Chave para a Durabilidade e a Reputação da Marca• Sistema de zíperDependendo do posicionamento da marca, podemos fornecer soluções de zíperes personalizados, como YKK ou SBS. Reforços são adicionados nas extremidades dos zíperes para evitar que se separem devido à força excessiva ao puxá-los.• Reforço do Ponto de TensãoTodas as áreas de alta tensão, incluindo alças, pontos de fixação da alça de ombro e pontos de ancoragem, são reforçadas com tecido de nylon multicamadas. costura de travete para garantir um desempenho confiável de suporte de carga no uso diário.• Padrões de costuraUtiliza-se fio de poliéster de alta resistência, com densidade de pontos consistente e qualidade de costura uniforme, para atender aos padrões internacionais de inspeção de marcas.2. Projeto de VentilaçãoMesmo os materiais da mais alta qualidade não conseguem proporcionar uma excelente experiência ao usuário se a ventilação for mal projetada. Após anos de testes e otimizações, descobrimos que o desempenho na dissipação de umidade e calor depende do equilíbrio entre três fatores principais: respirabilidade do tecido, caminhos de fluxo de ar e arquitetura dos compartimentos internos. 2.1 Ventilação com Controle de Umidade — Liberação de Umidade sem Penetração de ÁguaPara bolsas de ginástica premium, desenvolvemos um sistema de "compartimento impermeável respirável" com construção de dupla camada:• Camada externa: Tecido de nylon de alta densidade com propriedades repelentes à água.• Camada interna: Uma membrana microporosa permeável à umidade que bloqueia a água líquida, permitindo que o vapor de água escape livremente.• Canais de fluxo de ar: Os canais de ventilação são incorporados tanto na parte superior quanto na inferior do compartimento. Ao aproveitar as diferenças de temperatura e pressão geradas após o exercício, a umidade pode ser liberada ativamente de dentro do compartimento. A implementação exata depende da estrutura da bolsa e dos requisitos de design. Soluções comuns incluem painéis de malha integrados e aberturas de ventilação laterais. Essa construção proporciona um desempenho excepcional na transmissão de umidade, alcançando o equilíbrio ideal entre "permitir a saída do vapor de água e impedir a penetração de água".2.2 Ventilação do compartimento de calçados — Oferecendo uma via de saída para os odoresPara os compartimentos de calçados, seguimos um princípio de ventilação multidirecional. Em vez de simplesmente adicionar orifícios de ventilação a uma superfície, criamos canais de fluxo de ar em várias áreas, incluindo os painéis frontal, traseiro e inferior. O interior do compartimento para sapatos também pode apresentar uma estrutura de base elevada, impedindo que os sapatos entrem em contato direto com o fundo da bolsa, ao mesmo tempo que permite a circulação de ar por baixo. Esse fluxo de ar contínuo ajuda a reduzir o acúmulo de umidade e evita o surgimento de odores após o uso repetido.2.3 Ventilação no painel traseiro e na alça de ombro — Melhorando o conforto ao carregarMuitas marcas focam apenas na ventilação interna, negligenciando as áreas que entram em contato direto com o corpo do usuário. Em todas as nossas bolsas de ginástica, o painel traseiro e o acolchoamento da alça de ombro são confeccionados com tecido de malha alveolar 3D. A espessura, a elasticidade e o desempenho de recuperação são testados repetidamente para proporcionar suporte com amortecimento e evaporação eficiente do suor. Este modelo é particularmente adequado para situações de transporte em curtas distâncias, como caminhar da entrada da academia até o estacionamento. Opções de personalização:Design com orifícios de ventilação, grau de permeabilidade à umidade da membrana, cor, espessura e densidade do tecido da malha.3. Seleção de MateriaisConsiderações sobre a compra:A seleção de materiais representa um dos maiores fatores de custo na fabricação de bolsas de ginástica e também desempenha um papel fundamental no posicionamento da marca e no valor percebido. Recomendamos que as marcas selecionem a combinação de materiais mais adequada com base no preço de venda pretendido, nos canais de venda e no posicionamento do produto, em vez de simplesmente optarem pela opção mais cara ou mais barata. 3.1 Tecido principal — Nylon vs. PoliésterPara coleções de bolsas de ginástica de gama média a alta, o nylon é o material que recomendamos com mais frequência devido ao seu desempenho geral superior. DesempenhoNylon (PA)Poliéster (PET)Resistência à abrasão★★★★★ (Excelente resistência à abrasão com recuperação elástica de aproximadamente 90%, adequado para aplicações de alto atrito)★★★ (Bom)Resistência ao rasgo★★★★★★★★☆Desempenho Leve★★★★ (Mais leve que o poliéster com a mesma especificação de denier)★★★Resistência às intempéries★★★ (Requer aditivos UV para maior proteção)★★★★★ (Naturalmente resistente aos raios UV)Sensação tátilExperiência tátil macia, suave e de alta qualidade.Textura mais firme, mais propensa a formar bolinhas.CustoMais altoMais baixo Nossas recomendações:• Bolsas de ginástica de gama média a alta:Utilize nylon 600D ou de qualidade superior para obter um equilíbrio entre durabilidade e leveza.• Produtos de nível militar/para uso extremo:Utilize nylon Cordura® 1000D ou nylon balístico para obter resistência à abrasão e durabilidade excepcionais.• Coleções ecologicamente conscientes:Utilize náilon reciclado, como o ECONYL®, ou poliéster reciclado (RPET) com certificações como a GRS para atender às crescentes exigências de sustentabilidade dos mercados europeu e norte-americano. 3.2 Revestimento Impermeável — Por que o TPU é a Melhor EscolhaPara compartimentos molhados, compartimentos para sapatos e bases de bolsas, priorizamos o revestimento de TPU em vez do revestimento de PU tradicional. As principais diferenças são:TPU (Poliuretano Termoplástico):• Excelente resistência à hidrólise• Melhor desempenho em baixas temperaturas• Mais ecológico e reciclável• Maior vida útil PU (Poliuretano):• Mais vulnerável à hidrólise em uso prolongado ou em ambientes úmidos• Maior probabilidade de sofrer danos no revestimento, descascamento ou delaminação. Para marcas que buscam durabilidade a longo prazo e uma experiência de usuário premium, o TPU oferece uma solução mais confiável. Todos os nossos processos de laminação são realizados sob rigorosos controles de produção, com resistência ao descascamento superior aos padrões da indústria. Se você deseja obter uma compreensão abrangente de As diferenças entre TPU e PUSinta-se à vontade para ler nosso blog de comparação detalhada. 3.3 Forros e Ferragens — Os Fatores de Qualidade Frequentemente IgnoradosEmbora os materiais de revestimento e os componentes de hardware nem sempre sejam visíveis para os consumidores, eles têm um impacto significativo na durabilidade do produto e na experiência do usuário. Tecido de forroNormalmente utilizamos tecido Oxford de nylon resistente a rasgos e podemos aplicar acabamentos antibacterianos e de controle de odores, incluindo tratamentos à base de íons de prata ou quitosana. ZíperesOs compartimentos de separação entre itens secos e molhados devem utilizar zíperes impermeáveis, com a fita do zíper selada por meio de processos de revestimento impermeável para melhorar a proteção contra umidade. Componentes de hardwareOs componentes de hardware que suportam carga utilizam POM (polioximetileno/resina acetal) ou liga de alumínio.• Os componentes de POM oferecem alta dureza, excelente resistência ao desgaste e desempenho dimensional estável.• Para produtos projetados para ambientes extremamente frios, recomenda-se o uso de componentes de PA (nylon) devido à sua resistência superior a baixas temperaturas. 3.4 Tendências de Materiais SustentáveisNos últimos anos, a sustentabilidade tornou-se um requisito cada vez mais importante para as marcas europeias e norte-americanas. Os materiais ecológicos com os quais trabalhamos atualmente incluem:• Tecido RPET (feito a partir de garrafas de plástico recicladas)• Nylon reciclado• TPU de base biológica• Revestimentos de PU à base de água e sem solventes É importante notar que o nylon reciclado tem atualmente uma disponibilidade de fornecimento mais limitada devido à complexidade dos processos de reciclagem. Muitas especificações de nylon reciclado exigem quantidades mínimas de encomenda de aproximadamente 1.000 jardas ou mais. Portanto, os compradores de equipamentos originais (OEM) de bolsas de ginástica devem comunicar-se com os fornecedores com antecedência para planejar o fornecimento de materiais, os cronogramas de produção e as quantidades de pedidos. Em comparação com o náilon reciclado, os tecidos RPET possuem uma cadeia de suprimentos mais consolidada e uma gama mais ampla de especificações prontamente disponíveis. 4. Recomendações de compra de bolsas de ginástica OEM CategoriaNosso padrão recomendadoNossa capacidade de fabricaçãoPosicionamento de marca adequadoDesign de compartimentosCompartimento independente para roupas molhadas + compartimento para sapatos + bolsos de acesso rápido + zonas organizadoras para pequenos objetosPersonalização flexível da quantidade de compartimentos, localização e métodos de abertura.Marcas esportivas de gama média a altaSistema de ventilaçãoMembrana microporosa permeável à umidade + tecido de malha 3D + ilhós de ventilaçãoDensidade, posicionamento e estrutura dos orifícios de ventilação personalizáveis.Configuração padrão recomendada para modelos premiumMateriaisNylon 600D+ + revestimento em TPU + sistemas de zíper de marcaDiversas soluções de materiais e opções de certificação sustentável disponíveis.Nível básico: náilon 600D; Nível médio a alto: náilon 840D e superior.ArtesanatoCostura reforçada + selagem de costura + alta densidade de pontosAtende aos requisitos de auditoria de fábrica da BSCI, ISO e outras normas.Aplicável a toda a gama de produtos. Uma bolsa de ginástica de sucesso não é criada adicionando recursos desnecessários. Em vez disso, ela surge da seleção da combinação certa de estrutura, materiais e técnicas de fabricação, com base nas necessidades reais do público-alvo. 5. O que podemos oferecer como fabricante?Se você é proprietário de uma marca, distribuidor ou designer, agora deve ter uma compreensão mais clara de nossa experiência em fabricação.Não somos apenas um fornecedor de produção que aceita encomendas. Somos um parceiro de desenvolvimento completo, que abrange todo o processo — desde a otimização do design, seleção de materiais e desenvolvimento de moldes até a criação de protótipos e a produção em massa. Nossas principais vantagens:• 30 anos de experiência no setorCom três décadas de experiência na fabricação de bolsas, atendemos continuamente marcas esportivas na América do Norte, Europa, Austrália e outros mercados internacionais. Essa experiência nos proporciona um profundo conhecimento dos padrões globais de qualidade, das expectativas dos consumidores e das tendências de mercado. • Suporte para prototipagem e desenvolvimento rápidosRespondemos rapidamente durante a fase de amostragem e trabalhamos em estreita colaboração com as marcas através da verificação do design e do aprimoramento do produto, ajudando a transformar conceitos em produtos tangíveis de forma eficiente. • Capacidade de produção flexívelNosso sistema de produção oferece suporte tanto à produção experimental em pequenos lotes para marcas emergentes quanto à fabricação em larga escala para empresas consolidadas. Ajudamos nossos clientes a progredir com sucesso desde o desenvolvimento do conceito inicial até a produção comercial. • Sistema de Controle de Qualidade RigorosoDesde a inspeção da matéria-prima recebida até a inspeção final do embarque, cada etapa da produção é monitorada por pessoal dedicado ao controle de qualidade para garantir que cada bolsa atenda às exigentes expectativas dos clientes. • Serviço de personalização completoOferecemos soluções completas de personalização, incluindo aplicações de LOGOTIPO (bordado, serigrafia, etiquetas de transferência térmica, etc.), personalização de cores, embalagens e etiquetas, modificações estruturais e outros requisitos personalizados — garantindo que a identidade da marca seja refletida em cada detalhe. Acreditamos que uma bolsa de ginástica de sucesso é resultado de aprimoramento contínuo e da colaboração entre a marca e o fabricante. 6. Perguntas Frequentes (FAQ)P1: Quais são as vantagens e desvantagens de colocar o compartimento impermeável na parte inferior em vez da lateral de uma bolsa de ginástica?A: Um compartimento inferior para itens molhados proporciona maior separação do compartimento principal e cria um centro de gravidade mais baixo, melhorando a estabilidade durante o transporte.No entanto, a desvantagem é que o acesso é menos conveniente, já que os usuários geralmente precisam se abaixar ou colocar a bolsa na horizontal para pegar os itens.Um compartimento lateral para líquidos oferece acesso mais fácil e comunica visualmente a função de separação de líquidos e sólidos de forma mais clara para os consumidores. No entanto, ocupa espaço lateral e geralmente tem uma capacidade de armazenamento mais limitada.Do ponto de vista da fabricação, os compartimentos molhados inferiores exigem requisitos técnicos mais elevados para zíperes impermeáveis ​​e reforço da base, enquanto os compartimentos molhados laterais são relativamente mais fáceis de fabricar.Atualmente, muitas bolsas de ginástica premium no mercado utilizam uma combinação de um compartimento inferior para roupas molhadas e um compartimento lateral para calçados. Q2: Qual a diferença entre zíperes impermeáveis ​​e zíperes comuns?A: Os zíperes impermeáveis ​​utilizam películas impermeáveis ​​ou revestimentos de TPU entre os dentes do zíper. Após o fechamento, os dentes do zíper criam uma vedação mais firme, reduzindo a possibilidade de entrada de água.Mesmo quando o tecido em si é impermeável, os zíperes comuns ainda podem permitir a entrada de água através das frestas entre os dentes do zíper.No entanto, os zíperes impermeáveis ​​geralmente oferecem uma resistência ao deslizamento ligeiramente maior em comparação com os zíperes padrão, o que significa que os usuários podem precisar aplicar um pouco mais de força durante o manuseio. Essa é uma característica normal.Para marcas que buscam uma experiência de usuário mais fluida, estão disponíveis opções de zíperes impermeáveis ​​de baixa resistência, embora estas apresentem custos de material mais elevados. Q3: Quantos orifícios de ventilação deve ter o compartimento para sapatos de uma bolsa de ginástica e onde devem ser colocados?A: O princípio fundamental do design dos orifícios de ventilação não é simplesmente aumentar o número de orifícios, mas sim criar uma circulação de ar eficaz no compartimento do calçado.Recomendamos colocar aberturas de ventilação em duas superfícies opostas do compartimento de calçados, como:• Painéis frontal e traseiro• Painel lateral e painel inferiorNormalmente, são colocados de 2 a 3 orifícios de ventilação em cada lado, com um diâmetro recomendado de aproximadamente 8 a 12 mm.Isso permite que o ar entre por um lado e saia por outro, criando uma circulação natural de ar quando a bolsa é movimentada.Se todos os orifícios de ventilação estiverem localizados na mesma superfície, o fluxo de ar ficará limitado à área externa e não conseguirá remover eficazmente a umidade e os odores das áreas mais profundas do compartimento. Q4: Como funciona uma membrana microporosa permeável à umidade? Ela realmente impede vazamentos de água?A: Uma membrana microporosa permeável à umidade contém poros extremamente pequenos, geralmente com diâmetro variando de aproximadamente 0,01 a 0,1 μm.Esses poros são muito menores do que as gotículas de água líquida (tipicamente centenas de micrômetros a vários milímetros), mas maiores do que as moléculas de vapor de água (aproximadamente 0,0004 μm).Como resultado:• A água líquida é bloqueada devido à tensão superficial e à filtração pelo tamanho dos poros.• O vapor de água pode passar e escapar.Em termos simples: a água líquida não pode entrar, mas o vapor de água pode sair.No entanto, essa estrutura de membrana é delicada. Durante a costura ou a produção, perfurações por agulhas ou exposição excessiva ao calor podem danificar a membrana e reduzir o desempenho de permeabilidade à umidade local.Portanto, tecidos que contêm membranas permeáveis ​​à umidade exigem processos de fabricação especializados, como soldagem de alta frequência ou costura de baixa densidade de pontos combinada com selagem de costuras, para proteger a integridade da membrana. Q5: Qual é a diferença prática entre o nylon 600D, o nylon 840D e o nylon Cordura® 1000D?A: Para o uso diário na academia — como se exercitar de 3 a 5 vezes por semana carregando roupas, garrafas de água, tênis e outros itens pessoais — o nylon 600D já é suficiente. Ele oferece um bom equilíbrio entre leveza e resistência à abrasão.O nylon 840D oferece um toque mais espesso e substancial, com resistência a rasgos significativamente melhorada. É adequado para usuários e marcas que exigem maior durabilidade.O nylon Cordura® 1000D representa a referência em resistência extrema à abrasão. Sua durabilidade supera em muito os requisitos para bolsas de ginástica comuns. A menos que o posicionamento da marca seja focado em uso externo robusto, estilo tático ou ambientes extremos, essa especificação pode ser considerada excessiva para a maioria das bolsas de ginástica.Nossa recomendação é que as marcas selecionem os materiais com base no preço de varejo pretendido, no posicionamento do produto e na identidade da marca, em vez de simplesmente escolherem a especificação mais alta disponível para fins de marketing. Q6: Os consumidores conseguem realmente sentir a diferença entre o revestimento de TPU e o revestimento de PU?A: Sim. A diferença é bastante perceptível durante o uso real.Uma bolsa de ginástica com revestimento em TPU pode manter uma superfície interna lisa e intacta mesmo após um ou dois anos de uso.Em comparação, o revestimento de PU tradicional — especialmente o PU à base de poliéster — pode começar a apresentar sinais de deterioração após seis meses a um ano em ambientes úmidos. O revestimento interno pode ficar pegajoso, descascar ou lascar. Em casos graves, partículas do revestimento podem aderir a toalhas molhadas, criando uma experiência ruim para o usuário.A razão reside na estrutura química dos materiais.Os revestimentos tradicionais de PU são mais vulneráveis ​​à hidrólise em ambientes quentes e úmidos. As ligações éster dentro da cadeia molecular podem se romper quando expostas à umidade, enquanto os sais e a água do suor aceleram esse processo de degradação.O TPU, especialmente o TPU à base de poliéter, oferece resistência à hidrólise significativamente melhor do que o PU convencional. Embora o custo do material seja mais elevado, o investimento adicional compensa em termos de satisfação do usuário a longo prazo e reputação da marca. P7: Por que algumas bolsas de ginástica desenvolvem um odor desagradável após uso prolongado, que não desaparece nem mesmo após a lavagem?A: O odor desagradável que se desenvolve com o tempo geralmente não é causado apenas pelo suor residual. Em vez disso, é causado principalmente por microrganismos e seus subprodutos metabólicos dentro da estrutura do tecido.Os tecidos de poliéster comuns podem conter espaços microscópicos em sua estrutura de fibras, onde bactérias e fungos se acumulam. Enquanto isso, as proteínas e os óleos presentes no suor fornecem nutrientes que favorecem o crescimento microbiano.Mesmo quando a superfície parece limpa após a lavagem, microrganismos presos no interior das fibras podem permanecer. Ao serem expostos à umidade novamente, eles podem se reproduzir e liberar odores desagradáveis.Existem duas soluções eficazes:1. Aplicar tratamentos antibacterianos e de controle de odores durante o acabamento do tecido, como aditivos à base de íons de prata ou quitosana.2. Desenvolver estruturas de forro interno removíveis e laváveis ​​à máquina, permitindo que os usuários limpem completamente as áreas com maior probabilidade de acumular umidade e odor. Q8: Tecidos reciclados sustentáveis, como o RPET, têm desempenho inferior aos materiais virgens?A: O poliéster reciclado de alta qualidade (RPET) e o náilon reciclado agora podem atingir níveis de desempenho muito próximos aos dos materiais virgens em termos de resistência à abrasão e resistência ao rasgo.A diferença de desempenho geralmente fica em torno de 5%, dependendo dos processos de reciclagem e dos padrões de teste. Para o uso diário normal, a maioria dos consumidores não notará uma diferença significativa.A principal diferença geralmente se encontra na textura. Tecidos reciclados podem inicialmente parecer um pouco menos macios em comparação com materiais virgens, mas essa diferença diminui consideravelmente após a primeira lavagem.A solidez da cor também deve ser cuidadosamente avaliada, especialmente para cores mais escuras. Durante a fase de amostragem, as marcas devem realizar testes de solidez da cor suficientes.Para marcas com objetivos de sustentabilidade, os materiais reciclados são uma escolha confiável, desde que sejam provenientes de fornecedores qualificados com certificações como a GRS (Global Recycled Standard). P9: Como devo limpar e conservar uma bolsa de ginástica? A limpeza afeta os materiais?A: Os métodos de limpeza dependem do material de que a bolsa é feita.Para bolsas de ginástica feitas com tecido de nylon e revestimento de TPU, a manutenção diária geralmente pode ser feita limpando a superfície com um pano úmido.Caso surjam odores dentro da bolsa, abra o compartimento para roupas molhadas e o compartimento para sapatos e deixe-os secar ao ar livre em um local bem ventilado. Evite a exposição direta à luz solar, pois a exposição excessiva aos raios UV pode afetar o desempenho do material.Caso seja necessário lavar na máquina:• Use um detergente suave.• Lave com água fria em um ciclo delicado.• Remova todos os painéis ou suportes rígidos antes de lavar.• Deixe a bolsa secar naturalmente ao ar livre.• Não secar na secadora nem passar a ferro.É importante observar que a lavagem frequente na máquina — mais de duas vezes por mês — pode acelerar o envelhecimento dos revestimentos impermeáveis ​​e das áreas com costuras seladas.Portanto, geralmente recomendamos a limpeza localizada sempre que possível para prolongar a vida útil do produto. 7. ConclusãoUma bolsa de ginástica verdadeiramente bem-sucedida é essencialmente o resultado de encontrar o equilíbrio perfeito entre uma experiência de usuário excepcional e custos de fabricação controlados. Conforme discutido ao longo deste artigo, seja no planejamento inteligente de compartimentos, em sistemas de ventilação eficientes ou na construção com materiais duráveis, cada detalhe técnico serve, em última análise, a um objetivo comercial: reduzir as barreiras de decisão do consumidor e aumentar o potencial de recompra a longo prazo. Essa filosofia representa o valor dos mais de 30 anos de experiência da SYNBERRY na indústria de fabricação de bolsas esportivas. Desde a seleção de materiais e a qualidade da costura até o desenvolvimento de protótipos e a entrega da produção em massa, entendemos não apenas como fabricar bolsas, mas também como ajudar as marcas a transformar conceitos em produtos comercialmente competitivos por meio de uma atenção precisa aos detalhes. Quer esteja a desenvolver uma nova coleção de sacos de ginásio ou a procurar otimizar uma linha de produtos existente, mesmo que tenha apenas um esboço ou conceito inicial, estamos ansiosos por explorar as possibilidades de dar vida às suas ideias.    Autor       
  • Última tarifa para malas da China e do Camboja
    Última tarifa para malas da China e do Camboja Aug 28, 2026
    Nos últimos dois anos, devido às frequentes mudanças nas políticas tarifárias dos EUA, nossos clientes frequentemente nos perguntam sobre as taxas tarifárias mais recentes.Então, quais são as tarifas americanas atuais sobre a China, o Camboja e outros países?A resposta é 12,5% para a China e 10% para o Camboja a partir de 24 de julho de 2026. É importante notar que, para produtos de origem chinesa, se o código HTS estiver dentro do escopo da Seção 301, a tarifa de 25% imposta desde 2018 ainda permanece em vigor.A Suprema Corte dos EUA decidiu que as medidas tarifárias implementadas pelo governo Trump sob a Lei de Poderes Econômicos de Emergência Internacional (IEEPA) excederam a autoridade presidencial. Posteriormente, o governo Trump passou a invocar disposições relevantes da Lei de Comércio de 1974 como a nova base legal para continuar avançando com suas políticas tarifárias. No entanto, não existem mais tarifas recíprocas para todos os países.A partir de 24 de julho de 2026, novas medidas tarifárias de importação foram implementadas para 60 países e regiões. Entre eles, o Camboja foi incluído na lista, sujeito a uma tarifa de 10%, enquanto a tarifa recíproca anterior de 19% deixou de estar em vigor.De acordo com o plano anunciado pelo Escritório do Representante Comercial dos Estados Unidos (USTR), os países e regiões sujeitos à taxa de 10% incluem principalmente aqueles que se comprometeram a proibir a importação de produtos fabricados com trabalho forçado, estabeleceram sistemas regulatórios relevantes ou promulgaram leis relacionadas, mas ainda necessitam de fiscalização reforçada. A lista inclui Camboja, Bangladesh, Malásia, Indonésia, El Salvador, Argentina, Guatemala, Reino Unido e outros 14 países.Para os 46 países e regiões restantes, os EUA imporão uma tarifa de importação de 12,5%, incluindo importantes parceiros comerciais como China, Vietnã, Japão e Coreia do Sul.A tabela a seguir ilustra as tarifas específicas atuais, utilizando os códigos HTS para BOLSA e MOCHILA como exemplos:OrigemCódigo HTSProdutoImposto sobre mercadoriasTarifa da Seção 301Nova Tarifa (a partir de 24/07)Taxa totalChina4202.19.00.00Bolsa20%25%12,5%57,5%China4202.92.31.20Mochila17,6%25%12,5%55,1%Camboja4202.19.00.00Bolsa20%N / D10%30%Camboja4202.92.31.20Mochila17,6%N / D10%27,6%Novamente, as novas tarifas acima entraram em vigor à meia-noite, horário do leste dos EUA, em 24 de julho de 2026.   Autor       
  • O que é o teste de névoa salina?
    O que é o teste de névoa salina? Aug 28, 2026
    Índice:A essência do teste de névoa salinaespessura da camada de eletrodeposiçãoSeleção do substratoInterpretação dos resultados dos testesDas normas à prática — normas de teste recomendadas para diferentes categorias de bolsasEvolução da indústria — regulamentações ambientais e novas tecnologiasPerguntas frequentesConclusão 1. A essência do teste de névoa salina1.1 O que é o teste de névoa salina?O teste de névoa salina (teste de névoa salina) é um método de envelhecimento acelerado que simula ambientes corrosivos em condições de laboratório. Seu princípio fundamental é que, sob condições controladas de temperatura, umidade e concentração de sal, fenômenos de corrosão que normalmente levariam meses ou até anos para se manifestarem podem ser acelerados e observados em poucas horas ou dias.É importante esclarecer um ponto fundamental: os resultados dos testes de névoa salina não podem ser convertidos diretamente na vida útil real de um produto.A corrosão em ambientes naturais é afetada por múltiplos fatores, incluindo exposição à radiação ultravioleta, ciclos de temperatura, alternância entre condições úmidas e secas, poluentes atmosféricos (como SO₂) e desgaste mecânico. No entanto, o ambiente de névoa salina em laboratório representa uma condição única de umidade contínua e altas concentrações de íons cloreto. Portanto, o verdadeiro valor do teste de névoa salina reside em:Verificação da estabilidade do processo: Verificar se os componentes de hardware do mesmo lote de produção demonstram desempenho consistente em termos de resistência à corrosão;Análise comparativa da capacidade dos fornecedores: Comparação dos níveis de desempenho de proteção de diferentes fábricas de galvanoplastia ou diferentes rotas de processo;Triagem de defeitos: Identificação rápida de defeitos de fabricação, como porosidade do revestimento, baixa adesão e pré-tratamento incompleto.1.2 O Sistema Padrão de Teste de Névoa SalinaO teste de névoa salina neutra (NSS) é atualmente o método de teste mais utilizado na indústria de ferragens para bolsas. Ele segue principalmente os três sistemas padrão a seguir:Número padrãoÂmbito de aplicaçãoParâmetros principaisISO 9227Padrão internacional5% de NaCl, pH 6,5–7,2, 35°C ± 2°CASTM B117mercado norte-americano5% de NaCl, pH 6,5–7,2, 35°C ± 2°CQB/T 3826-1999Setor de indústria leve da China5% NaCl, pH 6–7, 35 °C ± 2 °C, taxa de deposição 1–2 mL/80 cm²·hEsses três sistemas padrão são altamente consistentes em termos de parâmetros do ambiente de teste. As principais diferenças residem na calibração dos equipamentos e nos formatos de registro de resultados.Na fabricação de bolsas OEM/ODM, geralmente adotamos o padrão de teste ISO 9227.1.3 Diferenciação dos três testes de névoa salina segundo o sistema ISO 9227A norma ISO 9227 especifica, na verdade, três métodos de teste, com níveis crescentes de severidade:NSS (Neutral Salt Spray - Névoa Salina Neutra): O teste de corrosão acelerada mais básico, adequado para o controle de qualidade de rotina da maioria dos componentes de ferragens de bolsas.AASS (Acetic Acid Salt Spray): Adiciona-se ácido acético glacial a uma solução de NaCl a 5% para reduzir o pH para aproximadamente 3,1–3,3. A taxa de corrosão é cerca de três vezes maior que a do NSS e é comumente usada para avaliar o desempenho de revestimentos de zinco em ambientes levemente ácidos.CASS (Névoa Salina com Ácido Acético Acelerado e Cobre): Adiciona-se cloreto de cobre à base de AASS e a temperatura do teste é elevada para 50 °C. A taxa de corrosão é aproximadamente oito vezes maior que a do NSS. É utilizado principalmente para a verificação rápida de componentes decorativos de alta qualidade cromados e niquelados.No controle de qualidade diário de ferragens para bolsas, o teste NSS continua sendo o método predominante. Os testes AASS e CASS são mais comumente usados ​​para triagem rápida durante a introdução de novos materiais ou alterações de processo, em vez de inspeções de lotes de remessa. 2. Espessura da camada de eletrodeposição2.1 Materiais e Classificação de Espessura das Camadas de GalvanoplastiaA espessura da camada de galvanoplastia é medida em micrômetros (μm, 1 μm = 0,001 mm). No setor de ferragens para bolsas, esse valor determina diretamente o tempo de resistência ao teste de névoa salina. A regra empírica da indústria é que a espessura da galvanoplastia tem uma relação aproximadamente linear com o tempo de resistência à corrosão — quando a espessura é duplicada, a vida útil da proteção também dobra aproximadamente.Nível da camadaMaterialEspessura típicaFunçãoCamada de impactoCobre ou níquel0,5–2 μmMelhora a adesão ao substrato e preenche defeitos microscópicos na superfície.Camada de barreiraNíquel1–3 μmBloqueia a migração de íons metálicos do substrato e proporciona a principal capacidade de proteção contra corrosão.Camada decorativa (cor)Ouro / Paládio / Cromo / Imitação de Ouro0,1–3 μmProporciona cor e brilho à superfície.Casaco de cimaRevestimento transparente / Revestimento nano cerâmico5–15 μmVeda todo o sistema e protege contra suor, arranhões e oxidação.2.2 Diferentes níveis de espessura correspondentes a diferentes normas de testeDe acordo com as práticas da indústria, a qualidade do revestimento galvanizado de ferragens para bolsas pode ser dividida em quatro níveis. As diferenças na espessura do revestimento e no desempenho em teste de névoa salina são significativas:Grau de qualidadeEspessura total do revestimentoTempo típico de passagem da névoa salinaCenário de aplicaçãoQualidade Econômica
  • Como cumprir o PPWR?
    Como cumprir o PPWR? Aug 25, 2026
    O Regulamento da UE sobre Embalagens e Resíduos de Embalagens (PPWR, Regulamento (UE) 2025/40) entrou oficialmente em vigor em fevereiro de 2025 e está totalmente em vigor desde 12 de agosto de 2026, substituindo a Diretiva anterior sobre Embalagens e Resíduos de Embalagens (94/62/CE). Considerando que esses são requisitos regulatórios totalmente novos, muitos importadores e proprietários de marcas têm dúvidas sobre suas obrigações específicas sob a Lei de Proteção de Marcas e Produtos de Consumo (PPWR). Este artigo esclarecerá os principais pontos de conformidade que você precisa abordar. O regulamento introduz requisitos de conformidade mais rigorosos para todo o ciclo de vida dos produtos de embalagem colocados no mercado da UE, abrangendo restrições de materiais, design da embalagem, reciclabilidade, conteúdo reciclado, rotulagem e obrigações de responsabilidade do produtor. Os principais requisitos incluem: I. Restrições a Materiais e Substâncias Químicas (Obrigatórias a partir de 12 de agosto de 2026) 1. Limites de metais pesadosO teor total de quatro metais pesados ​​— chumbo (Pb), cádmio (Cd), mercúrio (Hg) e cromo hexavalente (Cr VI) — contidos nos materiais de embalagem não deve exceder 100 mg/kg. Este requisito aplica-se a todos os componentes da embalagem, incluindo tintas, adesivos, revestimentos e tratamentos de superfície. 2. Restrições de PFASPara embalagens que entram em contato com alimentos, o uso de substâncias per e polifluoroalquiladas (PFAS) é estritamente restrito. Os requisitos incluem:• Teor total de flúor: ≤ 50 ppm• Substâncias PFAS não poliméricas: ≤ 25 ppb• Teor total de PFAS: ≤ 250 ppb II. Requisitos de Design de Embalagens e Redução de Resíduos (Implementação Faseada) 1. Minimização de embalagens e redução de resíduosA embalagem deve ser projetada para atingir o volume e o peso mínimos necessários para garantir sua função pretendida, evitando, ao mesmo tempo, o excesso de embalagem. A partir de 1º de janeiro de 2030, a proporção de espaço vazio nas embalagens de comércio eletrônico e nas embalagens de transporte não deve exceder 50%. 2. Requisitos de ReciclabilidadeA partir de 1 de janeiro de 2030, as embalagens colocadas no mercado da UE devem cumprir normas de reciclabilidade definidas. As embalagens serão classificadas em diferentes graus de reciclabilidade:• Grau A: ≥ 95% reciclável• Grau B: ≥ 80% reciclável• Grau C: ≥ 70% reciclável Embalagens abaixo do Grau C serão gradualmente proibidas:• As embalagens de Grau C serão proibidas a partir de 2030.• As embalagens de Grau B serão proibidas a partir de 2038. 3. Requisitos mínimos de conteúdo recicladoA partir de 1º de janeiro de 2030, as embalagens plásticas deverão conter uma porcentagem mínima de material reciclado pós-consumo (PCR). Exemplos:• Embalagens de PET para contato com alimentos: conteúdo mínimo de 30% de PCR (aumentando para 50% até 2040)• Outras embalagens de plástico: conteúdo mínimo de 35% de PCR (aumentando para 65% até 2040) 4. Restrições a tipos específicos de embalagensA partir de 1º de janeiro de 2030, certos formatos de embalagens plásticas descartáveis ​​serão proibidos, incluindo:• Sacos plásticos leves• Componentes de embalagens plásticas descartáveis• Embalagens miniatura de uso único utilizadas em hotéis e na indústria de alimentação• Embalagens pequenas e descartáveis ​​para frutas e verduras• Outros formatos de embalagens plásticas descartáveis ​​desnecessárias III. Requisitos de rotulagem e divulgação de informações (implementação faseada) 1. Rótulos de embalagem padronizadosA partir de 12 de agosto de 2028, as embalagens deverão exibir requisitos de rotulagem padronizados. Os rótulos devem indicar claramente:• Composição do material• Nível de reciclabilidade• Instruções para separação de resíduos A UE irá introduzir gradualmente sistemas unificados de rotulagem digital, incluindo a divulgação de informações com base em códigos QR. 2. Identificação da compostabilidadeAs embalagens rotuladas como “compostáveis ​​industrialmente” devem indicar claramente essa informação para evitar que os consumidores descartem incorretamente os resíduos da embalagem e contaminem os fluxos de reciclagem. IV. Requisitos de Conformidade e Registro (Obrigatórios a partir de 12 de agosto de 2026) 1. Registro de Responsabilidade Estendida do Produtor (REP)Todas as entidades que colocam produtos de embalagem no mercado da UE, incluindo:• Fabricantes• Importadores• Vendedores de comércio eletrônicoÉ necessário concluir o registo EPR em cada Estado-Membro da UE aplicável e pagar as taxas correspondentes de recolha e reciclagem de resíduos com base no volume e peso da embalagem. Empresas não pertencentes à UE devem nomear um representante autorizado na UE para cumprir as obrigações de conformidade relevantes. 2. Declaração de Conformidade (DoC)As empresas devem elaborar uma Declaração de Conformidade (DoC) da UE e manter a documentação técnica de suporte, incluindo:• Relatórios de teste• Registros de avaliação de conformidade• Documentos de avaliação de embalagens Esses documentos devem ser guardados para inspeção pelas autoridades alfandegárias e agências de fiscalização de mercado. Nota: Os sistemas de registo EPR, as estruturas de taxas e os procedimentos de fiscalização podem variar entre os Estados-Membros da UE. As empresas devem cumprir os procedimentos de conformidade separadamente, de acordo com os requisitos específicos de cada país de destino.    Autor       
  • Por que o tecido Ripstop é mais resistente a rasgos em bolsas?
    Por que o tecido Ripstop é mais resistente a rasgos em bolsas? Aug 23, 2026
    Graças à sua trama quadriculada, os fios de reforço na urdidura e na trama do tecido Ribstop aumentam a resistência ao rasgo das bolsas."Por que alguns tecidos de bolsas se rasgam ao menor puxão, com o rasgo se alastrando como um zíper, enquanto outros apresentam danos em uma área mínima mesmo quando arranhados por pedras afiadas?"Essa é uma pergunta que ouvimos com frequência de nossos clientes B2B globais. Muitas vezes, a resposta não está na espessura do tecido, mas sim em sua estrutura de tecelagem.Em tecidos de trama simples comuns, quando um fio se rompe, a tensão é instantaneamente transferida para os fios adjacentes, desencadeando uma reação em cadeia — o rasgo se propaga como um zíper. O tecido ripstop, por outro lado, possui resistência a rasgos intrínseca. Ele não depende de "espessura adicional" para obter resistência, mas sim de uma estrutura de tecelagem com fios de reforço bidirecionais na trama e na urdidura que impede a propagação do rasgo.Hoje, vamos explorar os princípios de tecelagem por trás do tecido ripstop e analisar como os fios de reforço da trama e da urdidura conferem às bolsas uma resistência excepcional a rasgos. O que é tecido Ripstop?1.1 Definição e Características EstruturaisO tecido Ripstop é um têxtil funcional no qual fios de reforço de alta resistência são entrelaçados em intervalos regulares sobre uma trama base.1.2 Diferenças Fundamentais em Relação ao Tecido Oxford ComumO que diferencia o tecido Oxford ripstop do Oxford padrão? A principal diferença reside na estrutura. Aqui está uma comparação detalhada:RecursoOxford padrãoTecido RipstopMecanismo de resistência ao rasgoDepende apenas da resistência do fioOs fios de reforço estrutural interceptam rasgos.Propagação de RipPropaga-se rapidamenteContido na gradePesoSemelhante em denier equivalenteQuase nenhum peso adicionalRecurso visualSuperfície lisaTextura de grade visível  II Como funciona essa tecelagem: Funcionamento dos fios de reforço da urdidura e da tramaA resistência ao rasgo do tecido ripstop provém de sua estrutura de tecelagem projetada com precisão. Aqui está a descrição técnica:2.1 Tecido Base: Tecido Liso ou Tecido em CestaO tecido Ripstop utiliza uma trama simples (1×1) ou uma trama em cesto (2×2) como base. Em intervalos regulares, tanto na direção da urdidura (longitudinal) quanto na da trama (transversal), são inseridos filamentos mais grossos e resistentes, de alta densidade. Esses fios de reforço criam uma textura claramente visível na superfície do tecido.A tecelagem plana é o método de entrelaçamento mais básico — os fios da urdidura e da trama se cruzam um por cima e um por baixo, criando uma estrutura de tecido estável e uniforme.Algumas especificações de alta qualidade utilizam o padrão de trama 2x2, onde dois fios da urdidura se entrelaçam simultaneamente com dois fios da trama, produzindo uma superfície mais compacta e resistente à abrasão, mantendo ao mesmo tempo um bom toque.2.2 Inserção de rosca de reforço: Travamento bidirecionalEste é o princípio fundamental da tecnologia ripstop. Durante a tecelagem, fios de reforço são inseridos em intervalos fixos em ambas as direções:• Fio Ripstop de Urdidura: Ao longo do comprimento do tecido (direção longitudinal), um filamento de alta resistência e maior densidade de fios é inserido em intervalos de 5 mm, 7 mm ou 10 mm.• Fio Ripstop na trama: Ao longo da largura do tecido (direção transversal), fios de reforço também são inseridos em intervalos fixos.Esses fios de reforço são tecidos simultaneamente com os fios da base, formando uma estrutura de grade bidirecional. Quando ocorre um rasgo, a borda do rasgo encontra primeiro essas 'barreiras de alta resistência'.2.3 Seleção do espaçamento da gradeExistem três especificações de rede elétrica principais no mercado:Espaçamento da gradeResistência ao rasgoSensação ao toque / RigidezTipos de bolsas recomendados5 mm★★★★★Mais rígidoMochilas táticas, bolsas para ferramentas, bolsas industriais7 mm★★★★☆EquilibradoMochilas para caminhadas ao ar livre, bolsas de viagem10 mm★★★☆☆Mais suaveMochilas para deslocamento diário, bolsas de armazenamentoDica de seleção: Quanto menor o espaçamento da grade, maior a resistência ao rasgo, mas a sensação ao toque e a maciez diminuirão ligeiramente. Podemos recomendar a solução ideal com base no cenário de uso final e nos requisitos táteis.2.4 Denier e Material dos Fios de Reforço• Reforço em poliéster: Menor custo. O poliéster padrão é adequado para aplicações de resistência média; o poliéster de alta tenacidade atinge níveis de resistência mais elevados.• Reforço em nylon 210D: Comumente usado em tecidos ripstop de 210D a 420D. Ele equilibra o desempenho de resistência ao rasgo, a aparência do tecido e o custo — uma especificação de alto valor padrão da indústria. Também pode ser usado em tecidos base de menor densidade (denier), dependendo das necessidades de desempenho.• Reforço em nylon 420D: Utilizado em tecidos ripstop de 420D ou superior, com gramatura média a alta, para melhorar significativamente a resistência ao rasgo. Para tecidos de alta resistência com gramatura superior a 600D, podem ser selecionados fios de reforço de 420D ou superior. Para resistência extrema, estão disponíveis fibras de alto desempenho, como poliamida de alta tenacidade, aramida ou UHMWPE. III. Mecanismos de resistência a rasgos: por que os rasgos não se propagamPara entender como funciona o tecido ripstop, precisamos comparar seu modo de ruptura com o de um tecido comum.3.1 "Rasgo no Zíper" em Tecido ComumEm tecidos de trama simples padrão, todos os fios têm resistência uniforme. Quando uma força externa causa a ruptura de um fio, a tensão é transferida instantaneamente para os fios adjacentes. Como os fios vizinhos têm a mesma resistência, eles não conseguem suportar o aumento repentino da carga, levando a uma ruptura em cadeia — o rasgo se propaga como um zíper, causando danos em grande escala.3.2 Mecanismo de "Interceptação de Grade" em Tecido RipstopO tecido Ripstop resolve esse problema através de um design que evita a descontinuidade mecânica:Início do rasgo: Uma força externa faz com que os fios da base se rompam e o rasgo comece a se propagar.Ao encontrar os fios de reforço: Quando o rasgo atinge a linha da malha onde se encontram os fios de reforço, os fios mais grossos e resistentes absorvem e redistribuem a tensão.Dispersão de tensão: Os fios de reforço dispersam a tensão de rasgo concentrada em uma área maior do tecido, evitando sobrecarga em um único ponto.Proteção contra rasgos: Como os fios de reforço são muito mais resistentes que os fios da base, o rasgo é "interceptado" dentro de uma única célula da grade e não consegue ultrapassar o limite da grade para continuar se espalhando.3.3 Quanto a resistência ao rasgo melhora ao trocar o tecido Oxford padrão pelo tecido Ripstop com densidade equivalente?Com base na norma ASTM D2261 para testes de resistência ao rasgo (Teste de Rasgo Elmendorf), medições laboratoriais compararam o tecido Oxford padrão e o Oxford ripstop da mesma densidade de fios (denier):Especificações do tecidoResistência padrão ao rasgo do tecido OxfordResistência ao rasgo RipstopMelhoriaNylon 210D~25 N~35–42 N+40%–68%Nylon 420D~35 N~50–60 N+43%–71%Poliéster 600D~30 N~42–50 N+40%–67%Nota: Os dados reais variam dependendo da densidade da tecelagem, dos processos de acabamento e das condições de teste. Os valores acima são apenas para referência. IV - Guia de Especificações do Tecido Ripstop para Fabricação de BolsasSe você deseja personalizar bolsas, como escolher a especificação de tecido ripstop mais adequada? Aqui está um resumo baseado em nossos 30 anos de experiência em fabricação:4.1 Recomendações por tipo de bolsaTipo de bolsaEspecificações recomendadasEspaçamento da gradeConsiderações importantesBolsa dobrável ultraleveNylon Ripstop 20D–70D10 mmPrioridade de peso; resistência adequada ao rasgoMochila para deslocamento diárioOxford Ripstop 210D7–10 mmMelhor relação custo-benefício; equilibra durabilidade e sensação ao toque.Mochila para atividades ao ar livre/trilhasNylon Ripstop 210D–420D5–7 mmAlta capacidade de carga, alta resistência à abrasãoMochila Tática/MilitarNylon Ripstop 420D–600D5 mmExtrema durabilidade; compatível com sistemas MOLLE.Bolsa para ferramentas / Bolsa industrialRipstop 600D–1000D + Revestimento de PU5 mmMáxima durabilidade + à prova d'água + resistência aos raios UVMala de viagem / Mala externaNylon Ripstop 420D–840D5–7 mmResistência a impactos e arranhões4.2 Seleção de Materiais: Poliéster vs. NylonPropriedadePoliéster (PET)Nylon (PA)ForçaBom; ligeiramente inferior ao nylon.Maior resistência à abrasão; excelente resistência à abrasãoAbsorção de umidadeMais baixo; secagem rápidaMais alto; toque mais suaveResistência às intempériesResistência aos raios UV naturalmente superiorRequer tratamento UV adicional.CustoMais baixoMais altoAplicações típicasMochilas para uso diário, sacolas promocionais, forrosBolsas premium para atividades ao ar livre, bolsas táticasNossa recomendação: Se o seu produto final se destina ao mercado profissional ou de uso externo de médio a alto padrão, priorize o nylon ripstop. Se o seu objetivo é custo-benefício e secagem rápida, o poliéster ripstop é a escolha ideal. V. Quais processos de acabamento adicionais podem ser aplicados ao tecido ripstop?A tecelagem Ripstop garante resistência estrutural, enquanto os processos de acabamento adicionam funcionalidade adicional.5.1 Revestimento em PU/PVC e laminação em TPU para impermeabilizaçãoA aplicação de revestimento de poliuretano (PU) ou laminação de filme de poliuretano termoplástico (TPU) no verso do tecido melhora significativamente o desempenho de impermeabilização:• Revestimento de PU: Menor custo total. O PU à base de poliéster apresenta baixa resistência à hidrólise; o PU à base de poliéter oferece resistência à hidrólise relativamente melhor.• Laminação de filme TPU: O TPU também está disponível em poliéster e poliéter — a escolha deve ser feita com cuidado. Comparado ao PU padrão, o TPU à base de poliéter oferece resistência superior à hidrólise, e os sistemas sem solventes são mais ecológicos. É comumente utilizado em linhas de produtos premium.• Revestimento em PVC: Excelente impermeabilização, resistência a perfurações e durabilidade em relação às intempéries. No entanto, o revestimento adiciona peso considerável e confere ao tecido um toque mais rígido. Além disso, as normas ambientais restringem seu uso em determinadas aplicações.5.2 Tratamento DWR (Repelente de Água Durável)Um tratamento de superfície à base de fluorocarbono faz com que as gotas de água formem pequenas gotas e escorram em vez de penetrarem. Adequado para bolsas de uso externo que exigem "repelência à água" em vez de "impermeabilização total".5.3 Tratamento de resistência aos raios UVAs fibras de nylon degradam-se e tornam-se quebradiças sob exposição prolongada aos raios UV. Agentes de acabamento resistentes aos raios UV retardam o envelhecimento das fibras e prolongam a vida útil do tecido — o que é especialmente importante para sacos de armazenamento de camping e mochilas para atividades ao ar livre expostas à luz solar por longos períodos.5.4 Tratamento retardante de chamasEm conformidade com as normas NFPA 701, CPAI-84 e outras normas de retardamento de chamas. Adequado para bolsas de segurança industrial, bolsas para equipamentos de bombeiros e outras aplicações específicas do setor.Por meio de processos posteriores, o tecido ripstop pode alcançar não apenas resistência estrutural ao rasgo, mas também objetivos funcionais sincronizados, atendendo melhor às necessidades dos clientes em relação à diferenciação de produtos. VI Perguntas Frequentes (FAQ)P1: Um espaçamento de grade menor é sempre melhor para tecido ripstop?R: Não necessariamente. Quando a densidade do fio base e do fio de reforço permanece constante, um espaçamento menor na malha significa maior densidade do fio de reforço e melhor resistência ao rasgo. No entanto, malhas menores aumentam a complexidade e o custo da tecelagem. A seleção deve equilibrar desempenho, toque e custo. Referência da indústria: mochilas para uso diário geralmente usam malhas de 7 a 10 mm; produtos profissionais para atividades ao ar livre e táticos geralmente usam malhas de 5 mm.P2: Como escolher entre ripstop de nylon e de poliéster?A: O nylon oferece maior resistência, melhor resistência à abrasão e um toque mais macio — ideal para bolsas táticas e para atividades ao ar livre de gama média a alta. O poliéster tem um custo menor, seca mais rápido e possui resistência superior aos raios UV — ideal para mochilas de uso diário e produtos promocionais. Podemos recomendar a solução ideal com base no seu orçamento e público-alvo.P3: O tecido ripstop é totalmente impermeável?A: O tecido ripstop em si não oferece impermeabilização. Para obter desempenho à prova d'água, é necessário adicionar um revestimento de PU ou laminação de TPU. Por exemplo, o nylon ripstop 210D com revestimento de PU normalmente atinge uma pressão hidrostática de 5.000 mm, permitindo que o próprio tecido resista a chuvas moderadas a fortes. No entanto, para um produto final totalmente impermeável, também é necessário selar as costuras para evitar a entrada de água pelos furos da agulha.Q4: Quais setores B2B são adequados para sacolas ripstop?A: A gama de clientes B2B aplicável é ampla, incluindo: marcas de equipamentos para atividades ao ar livre, fornecedores de equipamentos táticos, empresas de artigos de viagem, marcas de bolsas para ferramentas, fabricantes de equipamentos de segurança industrial, marcas de produtos para animais de estimação e quaisquer outros clientes que necessitem de sacos de armazenamento com alta resistência à abrasão e a rasgos. Diferentes setores têm requisitos variados em relação à resistência a rasgos, à gramatura do tecido, ao revestimento impermeável e às especificações da malha. Uma observação importante: a estrutura ripstop apenas retarda a propagação do rasgo; não equivale à resistência a mordidas. Aplicações em produtos para animais de estimação exigem uma avaliação específica.Q5: Os fios de reforço são colocados na direção da urdidura ou da trama? De um lado ou de ambos?A: O tecido ripstop padrão incorpora fios de reforço tanto na direção da trama quanto na da urdidura, formando uma estrutura em grade para uma resistência equilibrada ao rasgo. Existem tecidos ripstop unidirecionais de baixo custo com reforço em apenas uma direção, oferecendo resistência limitada ao rasgo e adequados apenas para bolsas de armazenamento leves. Para mochilas, bolsas de ferramentas e bolsas para atividades ao ar livre, o reforço bidirecional é altamente recomendado.Q6: Fios de reforço mais grossos são sempre melhores? Uma densidade maior (denier) significa maior resistência ao rasgo?R: Não necessariamente. Fios de reforço muito grossos causam protuberâncias no tecido, toque rígido, aumento de peso e rigidez excessiva da bolsa. Uma regra prática equilibrada é: a espessura do fio de reforço deve ser igual ou superior à espessura do tecido base, geralmente de 1 a 2 vezes a espessura do tecido base para um equilíbrio ideal. A resistência ao rasgo depende não apenas da espessura do fio, mas também do espaçamento da malha, do material (nylon/poliéster) e da densidade da trama.Q7: Por que o tecido ripstop parece macio em alguns casos e rígido em outros?A: As diferenças na sensação ao toque decorrem de três fatores principais: (1) Espessura do fio de reforço — fios mais grossos criam um tecido mais rígido; (2) Tamanho da malha — malhas menores com mais nós de interseção conferem maior rigidez; (3) Acabamento/revestimento — revestimentos de PU/TPU aumentam significativamente a rigidez. Bolsas leves combinam com fios de reforço finos e malhas pequenas; bolsas para ferramentas resistentes e bolsas táticas combinam com fios de reforço grossos e malhas médias.P8: Como posso saber rapidamente se um tecido é ripstop genuíno?A: Três verificações simples no local: (1) Observe a superfície do tecido — ela possui um padrão de grade uniforme? (2) Sinta os nós de interseção — existem saliências de fios de reforço mais espessos nos cruzamentos da grade? (3) Faça um pequeno rasgo — o rasgo é contido pela grade e não se propaga? VII ConclusãoO principal valor do tecido ripstop reside no uso de um design estrutural, em vez de simplesmente "adicionar volume e peso" para resolver problemas de rasgos em bolsas. A malha formada pelos fios de reforço da trama e da urdidura age como uma "linha de segurança" dentro do tecido, interceptando os rasgos quando eles aparecem e contendo os danos na menor área possível.Se você procura um parceiro confiável para a fabricação de bolsas ripstop, entre em contato conosco:• Solicite gratuitamente amostras de tecido e fichas técnicas.• Consultoria sobre soluções personalizadas em tecido e orçamentos• Agendar visitas à fábrica e confirmações de amostras   Autor       
  • O que é costura bartack e por que ela é importante para fabricantes de mochilas?
    O que é costura bartack e por que ela é importante para fabricantes de mochilas? Aug 19, 2026
    A costura de reforço, também conhecida como costura de travete ou costura de reforço, é uma técnica de reforço que utiliza costura densa de vaivém em pontos de tensão para criar uma estrutura de costura de travamento altamente segura. Ela atua como um ponto de travamento reforçado para todas as principais áreas de suporte de carga de uma mochila. As costuras padrão com ponto de travamento servem principalmente para a montagem básica. Quando uma mochila carrega peso, as forças de tração se concentram ao longo das linhas de costura individuais, eventualmente causando falha na costura, delaminação ou rasgo. O reforço com travete distribui essas forças por meio de padrões de costura densos e fixa firmemente as áreas de junção, proporcionando uma resistência à tração de 3 a 5 vezes maior do que a costura padrão. Muitos clientes se perguntam por que mochilas feitas com os mesmos materiais e espessura podem ter vidas úteis completamente diferentes. Algumas perdem as alças ou rasgam nos cantos depois de apenas seis meses, enquanto outras permanecem duráveis ​​por anos. A diferença não está apenas no tecido — reside no processo de reforço com travetes. Para projetos OEM de mochilas, compreender o reforço com travetes é essencial não apenas para o controle de qualidade, mas também um fator fundamental para a durabilidade do produto e a reputação da marca. Este guia explica a lógica de distribuição de carga, os locais críticos de reforço e os métodos adequados de travete para diferentes componentes de mochilas. ConteúdoⅠ. Por que as mochilas precisam de reforço com costura bar travetada?II. Três principais fontes de estresse relacionado à mochilaIII. Áreas comuns de reforço com costura em barra em mochilasIV. Quatro princípios fundamentais para a execução correta de reforços de barraV. Configurações de costura de reforço para diferentes aplicações em mochilasVI. Perguntas frequentesVII. Conclusão Ⅰ. Por que as mochilas precisam de reforço com costura bar travetada?As costuras padrão com ponto de travamento criam uma linha de costura reta. Quando uma mochila é carregada, a gravidade, o movimento e as forças de torção se concentram nessa única linha, causando tensão repetida que eventualmente leva a fios soltos, costuras rompidas e separação do tecido. O objetivo da costura de reforço é simples: distribuir a tensão concentrada por uma área costurada maior e fixar o ponto de conexão com segurança através de costuras repetidas e densas. Costura padrão = união básica. Reforço com travetes = travamento estrutural. A aplicação correta de travetes pode alcançar uma resistência à tração de 3 a 5 vezes maior do que a costura padrão, com base no teste comparativo de resistência à ruptura ASTM D5034, reduzindo significativamente o risco de rasgos, rachaduras e falhas na costura. II. Três principais fontes de estresse relacionado à mochilaOs danos na mochila geralmente são causados ​​por três tipos de forças: 1. Tensão de Carga EstáticaAo carregar objetos pesados, a gravidade exerce uma força vertical para baixo. A tensão se concentra nos pontos de fixação das alças de ombro e nos pontos de ancoragem do cinto de quadril, que são as principais causas de falha das alças de ombro. 2. Forças de tração dinâmicasAo caminhar, correr ou escalar, as mochilas sofrem impactos verticais, puxões laterais e movimentos de torção. As forças dinâmicas instantâneas podem atingir de 2 a 3 vezes a carga estática. Áreas como cantos, bases das alças, pontos de fixação e extremidades dos zíperes são submetidas a tensões repetidas e podem falhar sem o reforço adequado. 3. Desgaste e fadiga a longo prazoCantos, bordas de fitas e costuras estão em constante atrito com roupas, paredes e superfícies. Com o tempo, as costuras se soltam e desgastam, causando eventualmente desfiamento, separação dos fios e pequenos rasgos. O reforço preventivo com travetes ajuda a reduzir esses riscos ocultos. III. Áreas comuns de reforço com costura em barra em mochilasA costura de reforço é um processo crucial na fabricação de bolsas. Ao criar pontos repetidos e densos em locais de alta tensão, forma zonas reforçadas que evitam rasgos. Como fábrica de mochilas com 30 anos de experiência em fabricação, classificamos os locais comuns de costura em travete de acordo com as áreas funcionais: 1. Alças de ombro (área principal de suporte de carga) LocalizaçãoPosição de traveteFinalidade funcionalRaiz da alça de ombroJunção onde as alças de ombro se prendem ao painel superior das costas da mochila.Peso total da mochila Bears; zona de costura obrigatóriaExtremidade inferior da alça de ombroConexão entre o reforço inferior/lateral e a base da alça de ombro.Evite que a alça se solte da fixação inferior.ancoragem do ajustador da correiaCostura de juntas para fivelas deslizantes e fivelas de travamento tipo escada em fitas de nylon.Resista a puxões cíclicos frequentes; evite que a fivela se solte. 2. Alças (Pontos de tensão ao carregar na mão) Barra de localizaçãoPosição de miraFinalidade funcionalAlça de transporte superior raizCostura das junções entre a fita da alça e a tampa superior/painel traseiroAbsorver força concentrada durante o levantamento manual.Alças de transporte laterais/verticaisPontos de conexão das alças laterais ao corpo principalResista à tensão vertical; evite rasgar o painel lateral. 3. Sistema de Suspensão (Suporte à Transferência de Carga) Localização BarPosição de miraFinalidade funcionalpontos de ancoragem do cinto de quadrilCostura das junções entre as fivelas do cinto de quadril e a fita do cinto.Zonas de alta tensão durante a transferência de peso da cargaAlça estabilizadora de tóraxPontos de fixação das fivelas da alça peitoral às alças de ombro.Suportar tração dinâmica frequente durante o movimento.Pontos de montagem do painel traseiroInterfaces de costura entre a estrutura do painel traseiro e o corpo principal da mochilaReforço estrutural de juntas 4. Zíperes (Reforço na Abertura) Tacha de localizaçãoPosição de miraFinalidade funcionalextremidade do zíperExtremidade inicial do trilho do zíper (posição de repouso do cursor)Impeça que o cursor do zíper saia dos trilhos.extremidade traseira do zíperTerminal de parada da montagem do zíperEvite que o zíper se separe e que se rompa na extremidade traseira. 5. Acessórios e componentes externos LocalizaçãoPosição de traveteFinalidade funcionalJuntas de fixação com fivelaCosture os pontos de ancoragem para as fivelas no corpo da mochila.Principais pontos de apoio para acessórios suspensos externamenteLaços de fita / correntes de margaridaFitas externas em forma de cadeia montadas nas alças de ombro.Travetes individuais para cada laço, garantindo capacidade de carga independente.Pontos de ancoragem da cinta de compressão lateralCostura das juntas das correias de compressão laterais ao corpo principal.Contrariar a tensão transversal gerada durante o aperto da correia. 6. Áreas Funcionais Especiais Localização Bar TackPosiçãoFinalidade funcionalPorta para tubo de hidratação / porta para cabo de fone de ouvidoCostura reforçada no perímetro ao redor das aberturas recortadas.Prevenir o rasgo progressivo e o alargamento das aberturas durante o uso.Faixas refletoras / adesivos com o logotipo da marcaCostura de ancoragem final para acabamentos decorativos no corpo da mochilaResistir às forças de tração que atuam sobre os componentes decorativosPontos de fixação internos / principais pontos de ancoragem para leashCosture as juntas para a fita do gancho da chave.Evite o desprendimento causado pelo peso das chaves que você carrega.IV. Quatro princípios fundamentais para a execução correta de reforços de barraA costura de reforço padrão deve seguir quatro princípios fundamentais: 1. Posicionamento precisoAs costuras de reforço devem cobrir com precisão a área de junção entre a fita e o tecido. O desalinhamento reduz a eficácia do reforço e desperdiça esforço de produção. 2. Classificação de resistênciaÁreas de alta carga exigem reforço mais denso e de maiores dimensões, enquanto áreas de baixa tensão necessitam de reforço mais leve. Isso busca o equilíbrio entre durabilidade, peso e eficiência de produção. 3. Seleção correta da roscaTecidos pesados ​​e mochilas com capacidade de carga geralmente exigem linha de poliéster de alta resistência (recomenda-se no mínimo nº 40). Produtos leves devem usar linhas de espessura média adequadas. Linhas muito finas podem romper facilmente, enquanto linhas muito grossas podem danificar o tecido ou criar rugas. 4. Equilíbrio SimétricoOs pontos de reforço correspondentes à esquerda e à direita devem manter uma construção consistente. O reforço irregular pode causar carga desequilibrada, deformação e desgaste prematuro. V. Configurações de costura de reforço para diferentes aplicações em mochilas1. Mochilas leves para deslocamento diárioReforce principalmente os pontos de ancoragem das alças de ombro, os pontos de fixação e a parte inferior. As áreas secundárias podem utilizar uma construção simplificada para equilibrar leveza, durabilidade e custo. 2. Mochilas resistentes para caminhadas ao ar livreTodos os principais pontos de sustentação de carga devem utilizar reforço duplo de alta qualidade. Os painéis inferiores e as áreas de fixação externas exigem alta densidade para suportar cargas pesadas a longo prazo, terrenos acidentados e impactos. 3. Mochilas Táticas FuncionaisTodas as fitas, laços e pontos de fixação externos requerem reforço adicional. As áreas funcionais de uso frequente devem receber travetes adicionais para a montagem de acessórios e aplicações de alta intensidade. VI. Perguntas FrequentesP1: Mais costuras de reforço sempre significam uma mochila mais resistente?Não. Travetes em excesso podem tornar áreas do tecido desnecessariamente grossas e rígidas, aumentando o peso e o custo. A abordagem correta é o reforço gradual: reforço denso para áreas de alta tensão e reforço mais leve para áreas de baixa tensão. Q2: Qual a diferença entre linha de poliéster e linha de nylon? Qual é a mais indicada para trabalhos de travete?O fio de poliéster oferece resistência aos raios UV e excelente durabilidade, sendo a escolha principal para mochilas de uso diário e para atividades ao ar livre. O fio de nylon proporciona maior elasticidade e resistência a impactos, mas tem um custo mais elevado, sendo mais adequado para aplicações táticas e de cargas extremas. P3: Como posso avaliar rapidamente se uma mochila tem costuras de boa qualidade?Verifique três pontos:1. Se as conexões das alças de ombro utilizam costura em X ou reforço duplo com travetes.2. Se a fita de reforço é incorporada às camadas do tecido antes da costura de reforço, em vez de ser simplesmente costurada na superfície.3. Verificar se os pontos de reforço simétricos são consistentes e isentos de práticas de redução de custos. Q4: É possível reparar uma mochila já danificada com costura de reforço?Pode proporcionar um reparo parcial, mas não consegue restaurar completamente a resistência original de fábrica se a fita ou o tecido já estiverem danificados. A solução mais confiável é o reforço adequado durante a produção inicial. Q5: Mochilas leves também precisam de costura reforçada?Sim, mas com uma abordagem diferente. Mochilas ultraleves devem usar travetes menores e mais leves em pontos críticos de tensão para manter a resistência a rasgos sem comprometer a flexibilidade do tecido ou o controle do peso. VII. ConclusãoO princípio do reforço com travetes é simples: reforçar onde a tensão é maior e travar as bordas precisamente onde ocorre o desgaste. Como fabricante OEM/ODM especializada em soluções personalizadas para bolsas, a Synberry desenvolve estruturas de reforço com base em condições reais de carga. Evitamos complexidades desnecessárias no processo, mantendo os padrões essenciais de reforço. Para mochilas de uso diário, para atividades ao ar livre e táticas, oferecemos soluções personalizadas de costura bartack, que abrangem o posicionamento do reforço, as especificações da costura e os padrões de controle de qualidade, atendendo aos requisitos globais de fabricação premium. Se você precisa de personalização de mochilas, melhorias na fabricação, otimização de moldes ou serviços de amostragem e produção em massa, entre em contato com a Synberry. Oferecemos soluções de reforço personalizadas com base no posicionamento do produto, cenários de aplicação e orçamento, controlando cada ponto de tensão para melhorar a durabilidade, reduzir problemas pós-venda e fortalecer a competitividade do produto nos mercados globais.    Autor       
1 2 3 4 5 6 7 8 9 10 11
Um total de 11páginas
CONTATE-NOS
Endereço : Unit 905, Block B, Jinri Building, No. 88 Anling Second Road, Huli District, Xiamen, Fujian, China
Entre em contato

Continue lendo, mantenha-se informado, inscreva-se e convidamos você a nos dizer o que você pensa.

Linkedin WhatsApp Facebook instagram

Direitos autorais @2024 Synberry Bag & Package Products Co.,Ltd Todos os direitos reservados . SUPORTADO POR REDE

Mapa do site / blog / Xml / política de Privacidade

Deixe um recado

Deixe um recado
Estamos entusiasmados em discutir como nossa experiência pode fornecer produtos atraentes e de alta qualidade. Comece a conversa aqui, vamos conectar e criar!
enviar

Lar

Produtos

Whatsapp

Contate-nos