Índice:
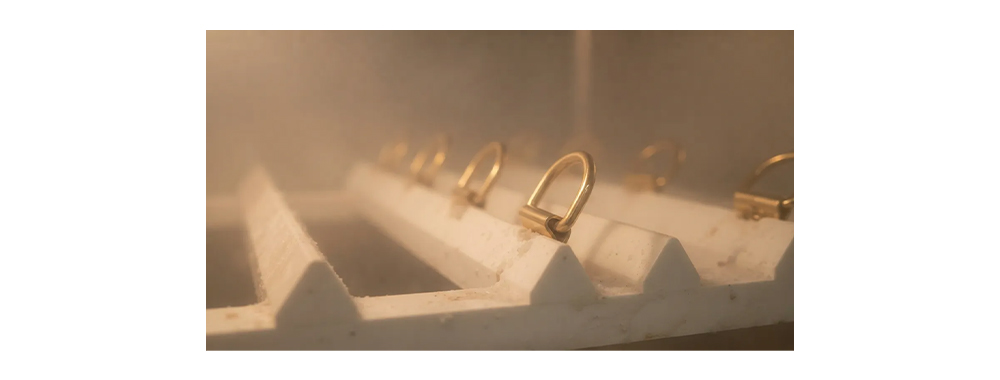
O teste de névoa salina (teste de névoa salina) é um método de envelhecimento acelerado que simula ambientes corrosivos em condições de laboratório. Seu princípio fundamental é que, sob condições controladas de temperatura, umidade e concentração de sal, fenômenos de corrosão que normalmente levariam meses ou até anos para se manifestarem podem ser acelerados e observados em poucas horas ou dias.
É importante esclarecer um ponto fundamental: os resultados dos testes de névoa salina não podem ser convertidos diretamente na vida útil real de um produto.
A corrosão em ambientes naturais é afetada por múltiplos fatores, incluindo exposição à radiação ultravioleta, ciclos de temperatura, alternância entre condições úmidas e secas, poluentes atmosféricos (como SO₂) e desgaste mecânico. No entanto, o ambiente de névoa salina em laboratório representa uma condição única de umidade contínua e altas concentrações de íons cloreto. Portanto, o verdadeiro valor do teste de névoa salina reside em:
O teste de névoa salina neutra (NSS) é atualmente o método de teste mais utilizado na indústria de ferragens para bolsas. Ele segue principalmente os três sistemas padrão a seguir:
Número padrão | Âmbito de aplicação | Parâmetros principais |
ISO 9227 | Padrão internacional | 5% de NaCl, pH 6,5–7,2, 35°C ± 2°C |
ASTM B117 | mercado norte-americano | 5% de NaCl, pH 6,5–7,2, 35°C ± 2°C |
QB/T 3826-1999 | Setor de indústria leve da China | 5% NaCl, pH 6–7, 35 °C ± 2 °C, taxa de deposição 1–2 mL/80 cm²·h |
Esses três sistemas padrão são altamente consistentes em termos de parâmetros do ambiente de teste. As principais diferenças residem na calibração dos equipamentos e nos formatos de registro de resultados.
Na fabricação de bolsas OEM/ODM, geralmente adotamos o padrão de teste ISO 9227.
A norma ISO 9227 especifica, na verdade, três métodos de teste, com níveis crescentes de severidade:
No controle de qualidade diário de ferragens para bolsas, o teste NSS continua sendo o método predominante. Os testes AASS e CASS são mais comumente usados para triagem rápida durante a introdução de novos materiais ou alterações de processo, em vez de inspeções de lotes de remessa.
A espessura da camada de galvanoplastia é medida em micrômetros (μm, 1 μm = 0,001 mm). No setor de ferragens para bolsas, esse valor determina diretamente o tempo de resistência ao teste de névoa salina. A regra empírica da indústria é que a espessura da galvanoplastia tem uma relação aproximadamente linear com o tempo de resistência à corrosão — quando a espessura é duplicada, a vida útil da proteção também dobra aproximadamente.
Nível da camada | Material | Espessura típica | Função |
Camada de impacto | Cobre ou níquel | 0,5–2 μm | Melhora a adesão ao substrato e preenche defeitos microscópicos na superfície. |
Camada de barreira | Níquel | 1–3 μm | Bloqueia a migração de íons metálicos do substrato e proporciona a principal capacidade de proteção contra corrosão. |
Camada decorativa (cor) | Ouro / Paládio / Cromo / Imitação de Ouro | 0,1–3 μm | Proporciona cor e brilho à superfície. |
Casaco de cima | Revestimento transparente / Revestimento nano cerâmico | 5–15 μm | Veda todo o sistema e protege contra suor, arranhões e oxidação. |
De acordo com as práticas da indústria, a qualidade do revestimento galvanizado de ferragens para bolsas pode ser dividida em quatro níveis. As diferenças na espessura do revestimento e no desempenho em teste de névoa salina são significativas:
Grau de qualidade | Espessura total do revestimento | Tempo típico de passagem da névoa salina | Cenário de aplicação |
Qualidade Econômica | <1 μm | 16 a 24 horas | Moda rápida, produtos promocionais, acessórios internos |
Grau intermediário | 1–2 μm | 24 a 48 horas | Linhas de produtos regulares de marcas tradicionais |
Qualidade superior | 2,5–5 μm | Mais de 48 horas | Marcas de grife, linhas de produtos premium |
Qualidade de luxo | 5–10+ μm | Mais de 96 horas | Marcas de luxo de renome, como Hermès e LV |
A maioria das bolsas comuns precisa atender apenas a um requisito de 24 a 48 horas. No entanto, o limite específico para esse teste deve ser ajustado dinamicamente de acordo com o ambiente de uso real e o cenário de aplicação do produto.
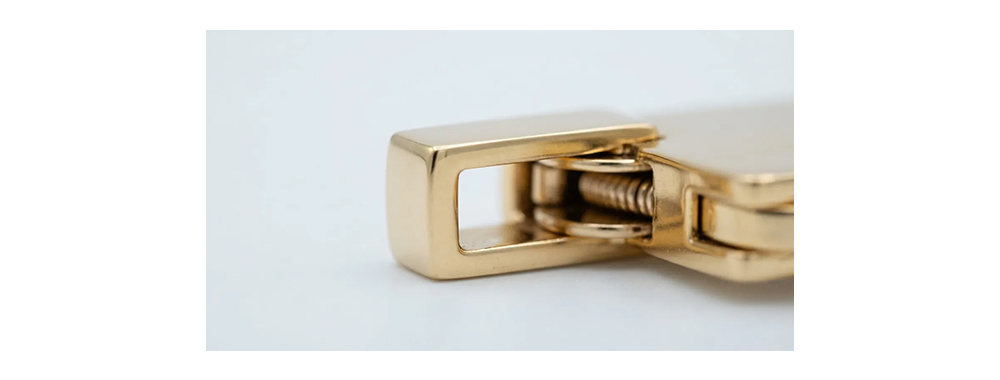
Equívoco 1: Focar apenas na espessura da camada decorativa, ignorando a camada de barreira.
Muitos compradores, ao avaliar fornecedores, focam-se apenas na espessura da camada decorativa da superfície (em micrômetros), negligenciando a espessura da camada de níquel. Na verdade, a camada de níquel é a principal barreira protetora contra a corrosão. Se a camada de níquel for muito fina (<1 μm), mesmo que a camada decorativa atinja 1 μm, a ferrugem branca ainda pode aparecer em 24 horas durante o teste de névoa salina — porque a própria camada decorativa contém poros microscópicos, permitindo que o meio corrosivo penetre na camada decorativa e atinja diretamente o substrato.
Equívoco 2: Ignorar a camada protetora (Top Coat)
Revestimentos transparentes ou nano revestimentos cerâmicos protetores atuam como uma "capa de chuva" para componentes de hardware. Peças galvanizadas sem uma camada protetora podem descolorir rapidamente após contato prolongado com o suor humano (que contém sal e ácidos fracos), mesmo que passem por um teste NSS de 24 horas. Uma camada protetora de alta qualidade pode prolongar a vida útil dos componentes de hardware de 2 a 5 vezes.
Mal-entendido 3: Confundir os processos de “galvanoplastia em rack” e “galvanoplastia em tambor”.
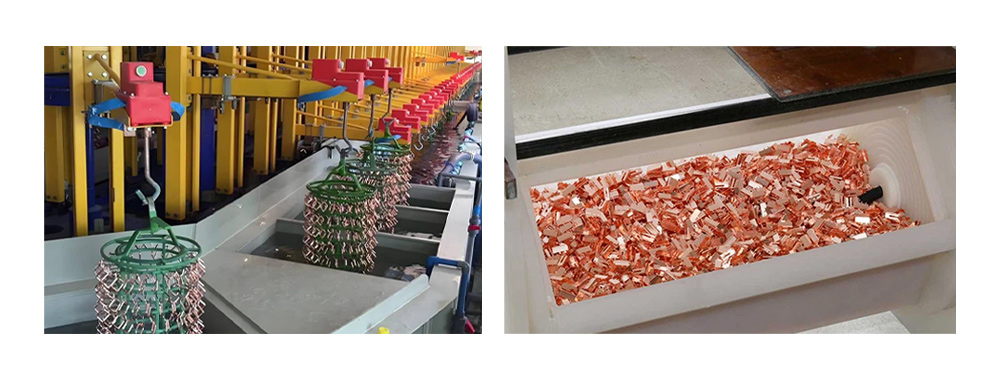
O desempenho máximo de um revestimento eletrodepositado é amplamente determinado pelo material do substrato. Os três substratos comumente usados para ferragens de bolsas têm suas próprias vantagens e desvantagens:
Aproximadamente 80% a 90% dos acessórios para bolsas de moda são fabricados por meio de fundição de liga de zinco.
Suas vantagens incluem boa fluidez, facilidade para alcançar designs complexos e custo moderado. No entanto, a própria liga de zinco possui uma estrutura porosa. Se o processo de pré-tratamento antes da galvanoplastia (polimento, desengorduramento, limpeza ácida) não for completo, gases residuais e impurezas dentro dos poros podem formar "bolhas de revestimento" após a galvanoplastia, tornando-se pontos de partida para a corrosão durante o teste de névoa salina.
Um material de substrato preferido para bolsas de luxo. O latão possui uma estrutura densa, alta resistência mecânica e uma menor diferença de potencial eletroquímico com metais banhados a níquel e ouro, resultando em uma menor tendência à corrosão eletroquímica. Componentes de ferragens clássicas de marcas de luxo renomadas, como Hermès e Chanel, frequentemente utilizam substratos de latão.
As desvantagens do latão são sua maior densidade (aproximadamente 15% mais pesado que a liga de zinco no mesmo volume), custo mais elevado e a possibilidade de dezincificação caso a composição da liga não seja devidamente controlada. Após exposição prolongada, isso pode causar o aparecimento de manchas rosadas na superfície.
O material de substrato mais resistente à corrosão, especialmente o aço inoxidável 316, apresenta desempenho excepcional em ambientes marinhos e de alta umidade devido ao seu teor de molibdênio. Os componentes de aço inoxidável geralmente podem ser usados diretamente, sem galvanoplastia (como acabamentos escovados ou polidos espelhados), ou como substrato para revestimentos PVD (Deposição Física de Vapor).
Suas desvantagens incluem alta dificuldade de processamento, flexibilidade de design limitada e custo mais elevado. É utilizado principalmente em componentes funcionais de suporte de carga em malas e mochilas para atividades ao ar livre.
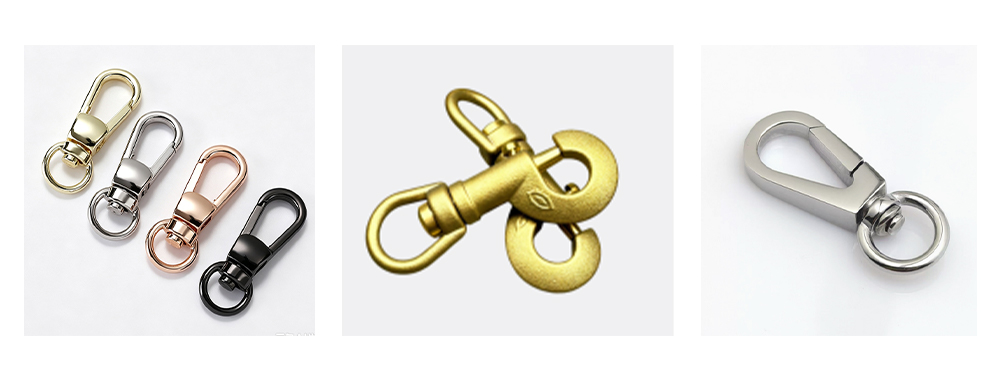
Independentemente da qualidade do material de substrato, a camada de eletrodeposição falhará se o processo de pré-tratamento for inadequado. Um processo de pré-tratamento padrão inclui:
Um detalhe frequentemente negligenciado é que os componentes fundidos em liga de zinco requerem uma inspeção de "marcas de fluxo a frio" antes da galvanoplastia. As marcas de fluxo a frio são defeitos superficiais que se formam quando a borda de ataque do metal fundido esfria durante o processo de fundição. Elas são difíceis de detectar a olho nu, mas tornam-se amassados visíveis após a galvanoplastia e servem como potenciais pontos de entrada para corrosão.
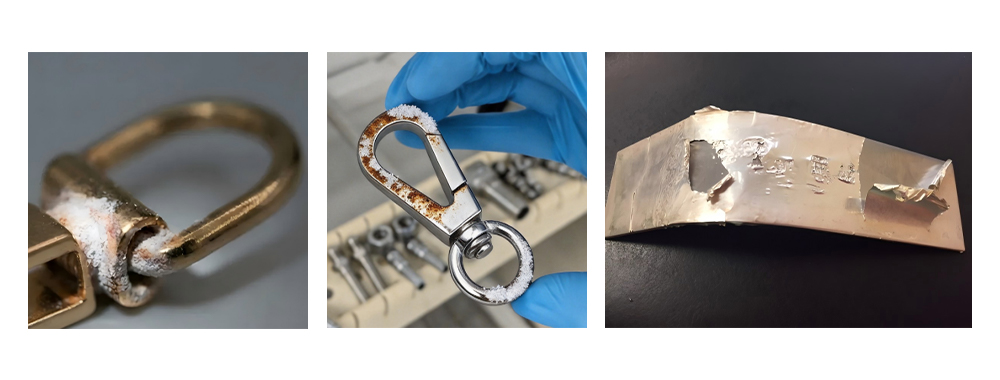
Após o teste de névoa salina, os componentes de hardware geralmente apresentam três tipos de fenômenos de corrosão:
A ferrugem branca é um produto da corrosão do próprio revestimento. Geralmente aparece na superfície de revestimentos de zinco ou níquel e se apresenta como depósitos brancos, pulverulentos ou com aspecto de névoa. O aparecimento da ferrugem branca indica que o revestimento foi penetrado, mas o substrato ainda não sofreu corrosão.
Durante os testes, o momento em que a ferrugem branca aparece reflete a densidade e a espessura do revestimento. Em sistemas de eletrodeposição multicamadas, a ferrugem branca pode aparecer na superfície da camada de níquel, indicando que esta apresenta poros ou espessura insuficiente.
A ferrugem vermelha é um produto da corrosão do substrato (ferro ou aço), apresentando uma coloração marrom-avermelhada. O aparecimento de ferrugem vermelha indica que todo o sistema de revestimento falhou completamente e é considerado uma falha grave de qualidade.
Em ferragens de bolsas, se aparecer ferrugem vermelha em substratos de liga de zinco, geralmente é acompanhada por bolhas ou descascamento em grande escala do revestimento.
Esta é uma manifestação típica de má adesão. A formação de bolhas geralmente é causada por desengorduramento incompleto durante o pré-tratamento ou fragilização por hidrogênio durante o processo de galvanoplastia. O descascamento pode estar relacionado ao excesso de tensão interna no revestimento ou à resistência de ligação insuficiente entre a camada base e o substrato.
Componentes com bolhas frequentemente desenvolvem ferrugem vermelha em um curto período.
Após a conclusão do teste, a área de corrosão deve ser avaliada de acordo com a norma ISO 10289:
Avaliação | Percentagem da área de corrosão | Avaliação da Qualidade |
10 | Sem defeitos | Perfeito |
9 | ≤0,1% | Excelente |
8 | ≤0,25% | Bom |
7 | ≤0,5% | Aceitável |
6 | ≤1% | Crítico |
≤5 | >2,5% | Não qualificado |
No controle de qualidade de ferragens para bolsas, geralmente exige-se uma classificação mínima de Grau 7 (área de corrosão ≤0,5%), sendo proibida a presença de ferrugem vermelha. Algumas marcas de luxo, por sua vez, exigem internamente uma classificação de Grau 9 ou superior.
As diferenças entre as categorias de produtos determinam os limites de teste.
Diferentes tipos de bolsas enfrentam riscos de corrosão significativamente diferentes em seus componentes metálicos e, portanto, os requisitos de teste devem ser ajustados de acordo:
Ferragens da mochila Normalmente inclui zíperes, fivelas, argolas em D e fivelas de ajuste. Como as mochilas são frequentemente usadas em ambientes externos e expostas à chuva e ao suor, recomenda-se que o teste de resistência à corrosão (NSS) seja realizado por pelo menos 24 horas, sem apresentar ferrugem ou bolhas.
Para encomendas destinadas a mercados tropicais ou com clima marítimo, recomenda-se aumentar o prazo de entrega para mais de 48 horas.
Para compradores OEM de mochilas com requisitos especiais de resistência à corrosão do hardware, a duração dos testes e os critérios de falha podem ser claramente definidos com o fabricante da mochila durante a fase de amostragem, evitando disputas causadas por padrões pouco claros durante a produção em massa.
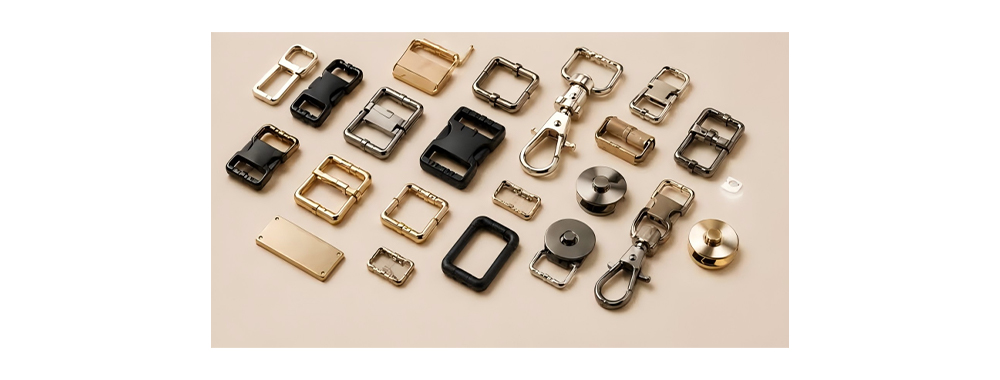
ferragens para bolsas A estética das bolsas é primordialmente decorativa, com a funcionalidade como consideração secundária. Inclui componentes como fechaduras, correntes, pés de apoio e fechos magnéticos. O ambiente de uso das bolsas é relativamente ameno (principalmente em ambientes internos), mas os consumidores têm baixíssima tolerância a defeitos visíveis na aparência. Recomenda-se que o teste NSS atinja 24 horas sem manchas de corrosão visíveis.
Para compradores OEM de bolsas, correntes e fechos são componentes de controle essenciais para verificar alterações durante o uso prolongado e em condições de desgaste, e devem ser incluídos como itens de inspeção obrigatórios em cada lote de produção.
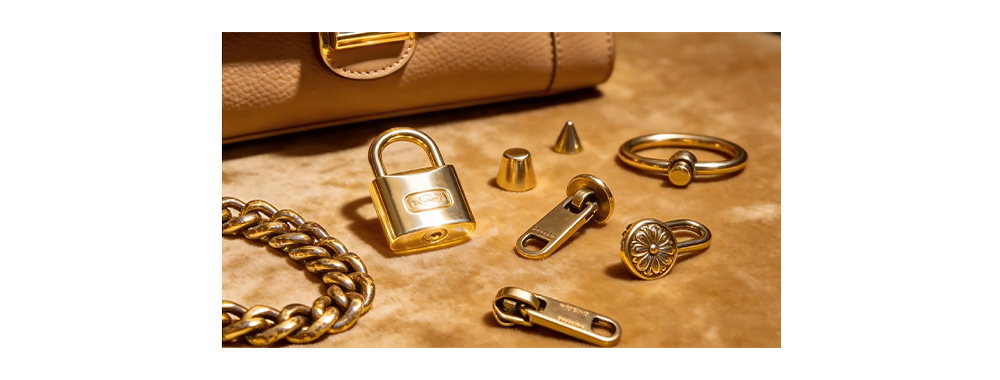
Os componentes metálicos das nécessaires costumam ser menores (como puxadores de zíper e pequenos fechos), mas o ambiente de uso é relativamente agressivo — alta umidade em banheiros, ingredientes químicos em cosméticos (como álcool, óleos e fragrâncias), além do desgaste mecânico causado pela abertura e fechamento frequentes.
Para compradores OEM de bolsas de cosméticos, a realização de um teste NSS de 24 horas para bolsas de cosméticos e nécessaires é um requisito obrigatório.
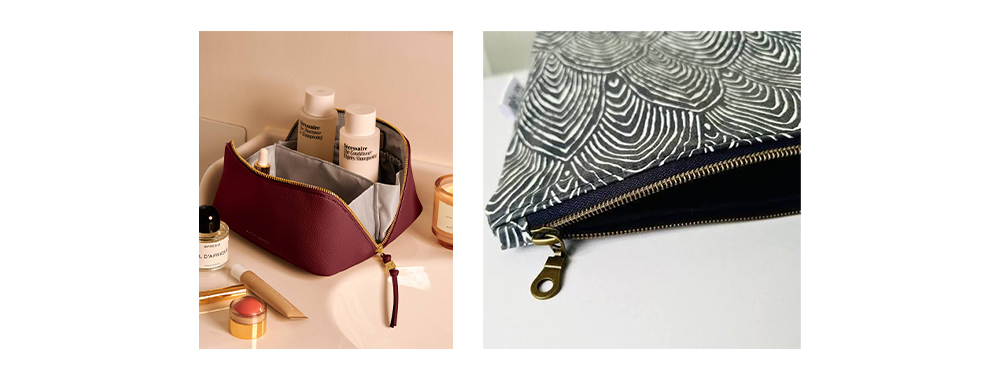
Componentes de hardware, como alças telescópicas, bases com rodas e fechaduras, estão sujeitos a cargas mecânicas e à corrosão. Normas como a ISO 9227 estabelecem requisitos claros para testes de névoa salina em componentes de malas. Em geral, um teste de névoa salina de 24 horas é realizado de acordo com a norma. No entanto, marcas de malas executivas de alta qualidade costumam ter requisitos internos de mais de 48 horas.
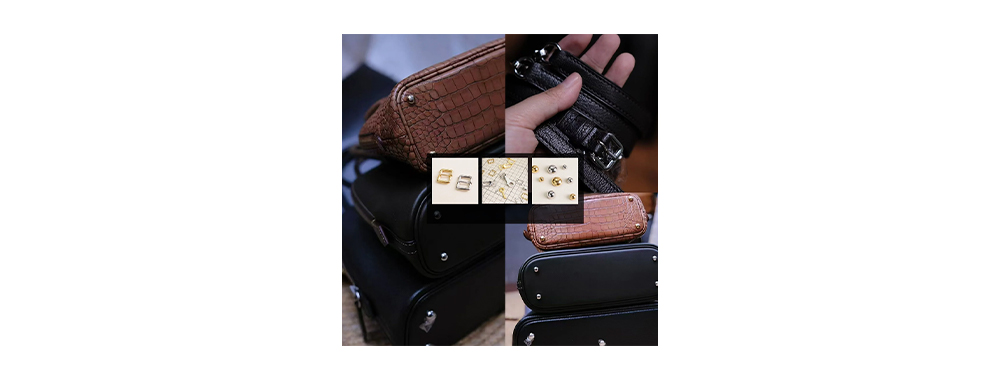
Nos processos tradicionais de galvanoplastia, as camadas de passivação de cromo hexavalente (Cr⁶⁺) eram amplamente utilizadas devido à sua excelente resistência à corrosão. No entanto, o cromo hexavalente é classificado como uma Substância de Muito Alta Preocupação (SVHC) segundo o regulamento REACH da UE e é cancerígeno. Consequentemente, seu uso em ferragens de bolsas tem sido estritamente restrito.
A tendência atual da indústria tem se voltado para a passivação com cromo trivalente (Cr³⁺). Embora sua resistência à corrosão seja ligeiramente inferior à do cromo hexavalente em certas condições extremas, um desempenho equivalente nos testes NSS pode ser plenamente alcançado aumentando a espessura do revestimento e otimizando os processos de selagem.
Para encomendas de malas OEM exportadas para a UE, recomendamos que os produtos possuam certificação de conformidade com o REACH.
A deposição física de vapor (PVD) é um processo que deposita materiais metálicos ou cerâmicos sobre superfícies de substratos em um ambiente de vácuo. Comparados com a galvanoplastia, os revestimentos PVD apresentam dureza aproximadamente 10 vezes maior do que os revestimentos eletrodepositados tradicionais, são praticamente impossíveis de riscar ou desbotar e não requerem o uso de soluções químicas nocivas.
No segmento de ferragens para bolsas, o PVD é atualmente aplicado principalmente em:
As limitações do PVD incluem altos custos de investimento em equipamentos, requisitos extremamente elevados para a suavidade da superfície do substrato (geralmente exigindo uma camada base de eletrodeposição de níquel e polimento espelhado prévio) e menor flexibilidade na seleção de cores em comparação com a eletrodeposição.
Portanto, nos próximos 5 a 10 anos, a galvanoplastia provavelmente continuará sendo o processo principal para ferragens de bolsas, mas a taxa de penetração da PVD continuará aumentando.
A: Para ferragens de bolsas, o teste de névoa salina é um método fundamental para verificar a qualidade da galvanoplastia e prever o desempenho do produto a longo prazo em climas úmidos (como no Sudeste Asiático e em regiões costeiras).
Padrão | Âmbito de aplicação | Notas |
ASTM B117 | América do Norte e mercados internacionais | O método de referência de névoa salina neutra (NSS) mais comumente utilizado é o método de referência de névoa salina neutra (NSS). |
ISO 9227 | Certificação internacional de exportação | Abrange três métodos: NSS, AASS e CASS. |
GB/T 10125 | padrão nacional chinês | Comumente utilizado por fábricas nacionais e de exportação. |
QB/T 3826 | Produtos industriais leves (acessórios para malas e bolsas) | Padrão histórico utilizado na indústria de bagagens da China |
EN 1670 | Ferragens europeias para arquitetura/mobiliário | Classifica a resistência à corrosão em graus de 1 a 5 (24h a 480h). |
A seguir, apresentamos algumas referências comuns do setor (com base no teste de névoa salina neutra - NSS):
Posicionamento de mercado | Requisito típico de névoa salina | Cenário de aplicação |
Moda rápida / Nível básico | 24 horas ou mais | Ambientes internos secos, uso de curto prazo |
marcas de gama média | 48 horas ou mais | deslocamento diário urbano geral |
marcas de luxo | 48–72 horas | Climas de alta umidade (como Flórida, Singapura e Hong Kong) |
marcas de luxo | Mais de 96 horas | Durabilidade a longo prazo, mercados costeiros, qualidade de herança familiar |
Os motivos mais comuns incluem:
Substrato | Características da névoa salina |
Liga de zinco (Zamak) | É a opção mais econômica, porém o substrato é altamente reativo e depende muito da camada de eletrodeposição; defeitos no revestimento levam facilmente à formação de ferrugem branca/vermelha. |
Latão | O próprio substrato possui melhor resistência à corrosão do que a liga de zinco e pode manter uma durabilidade maior mesmo sem revestimento; adequado para designs sofisticados sem revestimento ou com revestimento leve. |
Aço inoxidável (304/316) | A maior resistência à corrosão do substrato; pode ser usado diretamente ou apenas revestido com PVD; o aço inoxidável 316 pode atingir um desempenho superior a 500 horas. |
Os dois processos não são mutuamente exclusivos — o hardware de alta gama frequentemente adota um processo combinado de “camada base de galvanoplastia + camada superior de PVD”.
Resposta: Não. O teste de névoa salina é um teste comparativo acelerado. Um teste de laboratório de 48 horas não equivale a 48 dias de uso real.
É usado principalmente para:
Na prática, os efeitos do desgaste, suor, exposição aos raios ultravioleta e ciclos de temperatura nos componentes eletrônicos diferem dos efeitos da névoa salina. Portanto, projetos de alta performance frequentemente exigem testes adicionais de suor artificial, desgaste e adesão.
Tipo de teste | Propósito | Padrões comuns |
Teste de suor artificial | Simula a corrosão e a descoloração causadas pelo contato com as mãos. | ISO 3160-2, fórmulas definidas pelo cliente |
Teste de adesão | Verifica se os revestimentos são propensos a descascar. | Teste de corte transversal, teste com fita adesiva, teste de flexão |
Testes de desgaste/fricção | Avalia a durabilidade durante o contato diário. | Teste de fricção recíproca, teste de fita RCA |
Teste de dureza | Confirma a resistência a riscos superficiais | Teste de dureza do lápis, teste de dureza Vickers |
Testes de tração/torque | Verifica a resistência mecânica de componentes que suportam carga (argolas em D, fechos tipo lagosta). | Definido pelo cliente (normalmente entre 30 e 80 kg) |
Testes de ciclo | Avalia a vida útil de fechaduras e fechos de mola submetidos a ciclos repetidos de abertura e fechamento. | 5.000 a 10.000 ciclos |
O desempenho de resistência à corrosão dos metais de bolsas nunca pode ser avaliado apenas pela aparência brilhante ou pelo peso. O teste de névoa salina da NSS fornece um parâmetro de comparação unificado, a espessura da galvanoplastia oferece indicadores físicos mensuráveis e o design de sistemas de galvanoplastia multicamadas reflete a amplitude das capacidades de fabricação de um fornecedor.
Para fábricas de sacolas e diversos fornecedores de serviços OEM de sacolas, estabelecer capacidades internas de teste com base na norma ISO 9227 é um investimento necessário para melhorar a competitividade da cadeia de suprimentos.
Para marcas e compradores, ao desenvolver as especificações técnicas (Pacote Técnico), o ambiente real de uso do produto deve ser claramente definido. Com base nisso, devem ser estabelecidas durações razoáveis para os testes de névoa salina e critérios de aceitação, a fim de evitar desperdício de custos ou falhas no controle de qualidade causadas por uma abordagem genérica.
| Autor | ||||||
|
Continue lendo, mantenha-se informado, inscreva-se e convidamos você a nos dizer o que você pensa.
Direitos autorais
@2024 Synberry Bag & Package Products Co.,Ltd Todos os direitos reservados
.
 SUPORTADO POR REDE